
Guia do comprador, passo a passo, para validar amostras de cabo de fibra óptica antes de fazer uma encomenda em volume: o que deve incluir um kit de amostras completo, revisão de documentação, inspeção à receção, testes ópticos, verificação de conectores e pigtails, ensaios piloto, sinais de alerta e como fixar os resultados validados nas condições da encomenda.
Porque a validação de amostras decide o risco da sua encomenda a granel
Para empreiteiros de telecomunicações, ISPs e distribuidores, no momento em que uma encomenda a granel de cabo de fibra ótica sai da fábrica, a maior parte do risco já está fixada. Se a atenuação for elevada, se a bainha rachar em tempo frio ou se o polimento dos conetores for inconsistente, esses problemas só são descobertos depois de os contentores terem sido expedidos, desalfandegados e chegarem ao seu armazém. Nessa altura, as opções são limitadas: negociar uma reclamação transfronteiriça, organizar equipas de retrabalho no local ou absorver atrasos que se repercutem no calendário do projeto. A validação de amostras existe precisamente para antecipar essa descoberta, até ao ponto em que corrigir um problema custa ao fornecedor uma nova ronda de amostras em vez de lhe custar um marco do projeto.
A economia é simples. Um conjunto de amostras custa uma fração de uma encomenda a granel e pode ser avaliado em dias com ferramentas básicas — uma bancada de inspeção visual, uma fonte de luz e um medidor de potência e, em muitos casos, um OTDR emprestado de uma equipa de instalação. Saltar ou apressar esta fase não poupa tempo significativo; apenas transfere o custo da seleção de fornecedores de um exercício barato e controlado para um exercício caro e público. Os compradores que tratam a aprovação de amostras como uma formalidade, aceitando o que chega na caixa sem o verificar em relação aos requisitos da encomenda, estão efetivamente a testar os seus cabos na rede do cliente em vez de na sua própria oficina.
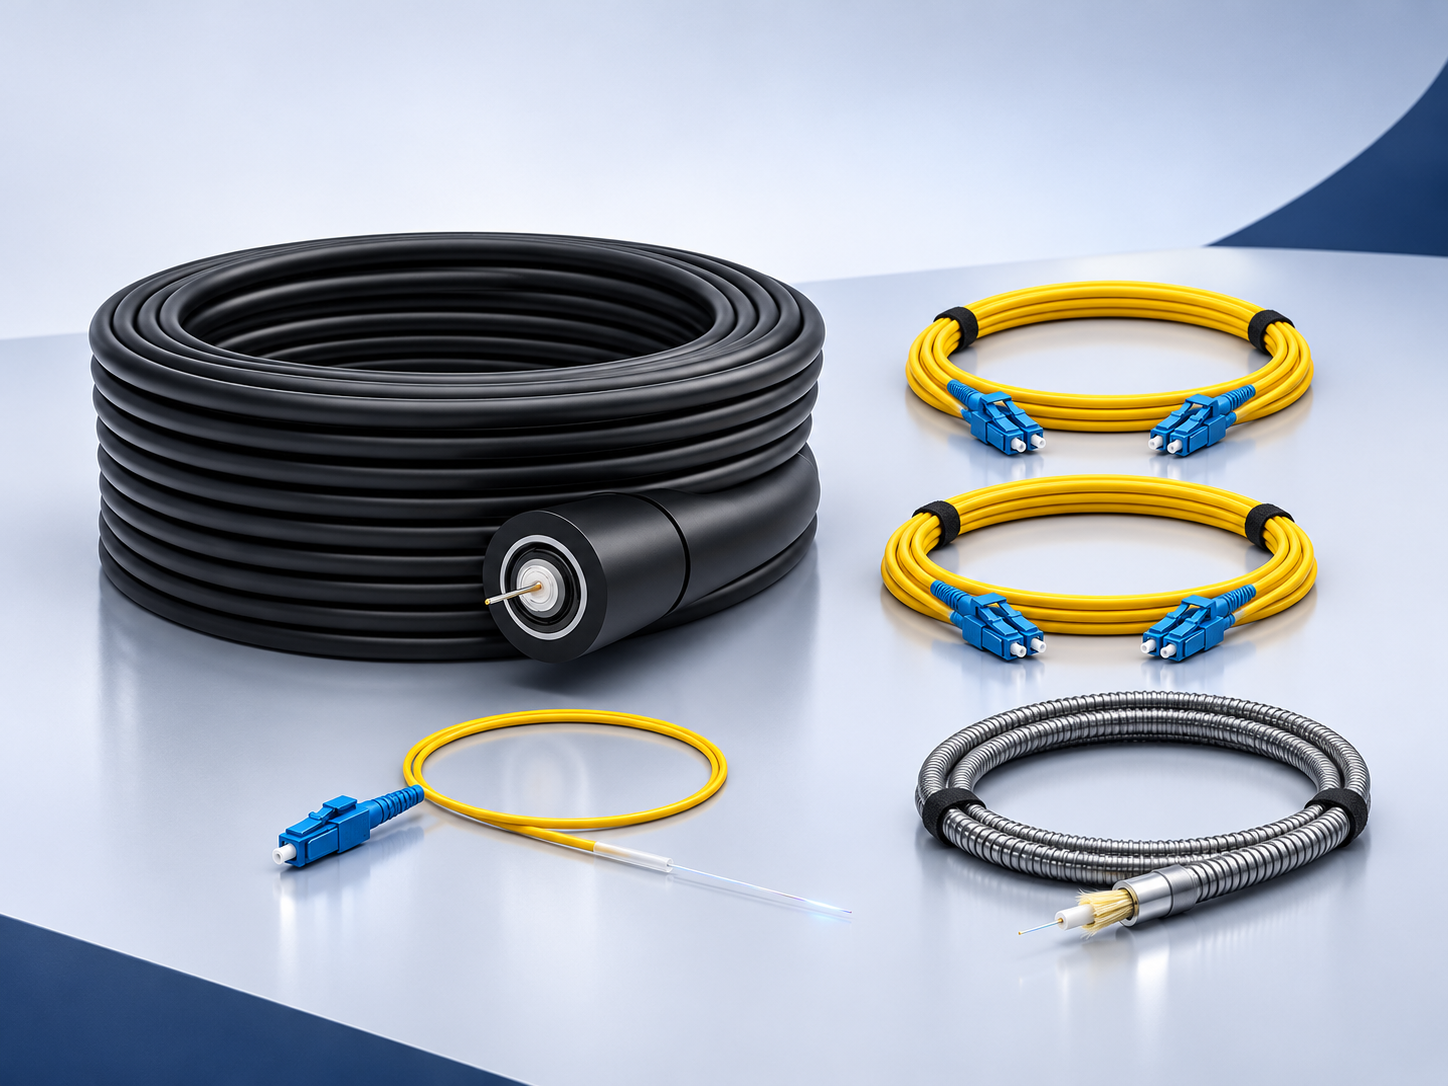
A validação de amostras também disciplina a conversa com o fornecedor. Quando avalia uma amostra segundo critérios escritos, produz evidência documentada do que a fábrica pode entregar. Essa evidência torna-se mais tarde a base das condições contratuais: os valores de atenuação medidos tornam-se os valores de aceitação no contrato de compra, a marcação da bainha verificada torna-se a especificação de marcação e o relatório de ensaio recebido torna-se o formato esperado em cada lote de produção. Uma amostra avaliada casualmente não lhe dá nada disto. Uma amostra avaliada corretamente dá-lhe alavancagem e clareza para toda a relação comercial.
Há uma dimensão adicional que os compradores por vezes negligenciam: a ronda de amostras é o seu primeiro teste real de como um fabricante comunica. A rapidez com que o conjunto de amostras chega, se os documentos correspondem aos cabos na caixa, se a fábrica divulga honestamente as condições e limitações dos ensaios — estes comportamentos durante a amostragem preveem de forma fiável como o fornecedor se comportará quando surgir um problema de produção. Um fabricante como a Nexora, que verifica a qualidade de cabos e patch cords antes da expedição no seu próprio processo de controlo de qualidade, acolherá tipicamente uma avaliação estruturada de amostras; um fornecedor que resiste à sua lista de verificação está a dizer-lhe algo que vale a pena ouvir antes de comprometer volume.
O que um conjunto de amostras completo deve incluir
Antes de avaliar qualquer coisa, precisa das coisas certas para avaliar. Um modo de falha surpreendentemente comum nas rondas de amostras é um conjunto incompleto: chega cabo mas não chega ficha técnica, chegam patch cords mas não chega relatório de ensaio da fábrica, ou chega tudo mas as etiquetas das bobinas não contêm informação de lote rastreável. Um conjunto incompleto não é apenas inconveniente — significa que não pode verificar se a amostra corresponde ao que seria realmente produzido para a sua encomenda, o que compromete todo o exercício. Quando solicitar amostras, especifique por escrito o conteúdo do conjunto e trate um conjunto que chega com itens em falta como informação sobre o fornecedor, não como um lapso de expedição a ignorar.
No mínimo, um conjunto para um projeto de cabos deve incluir um troço do cabo exterior real que pretende encomendar — por exemplo, um cabo monomodo G.652D de tubos soltos com elementos de bloqueio de água e bainha de PE, ou a sua variante blindada com fita de aço ou armadura de arame de aço, se a enterramento direto e a proteção contra roedores fizerem parte do âmbito. A amostra deve ser suficientemente longa para permitir medição por OTDR e um ensaio de fusão a meio do troço, não um retalho simbólico de meio metro. A par do cabo, inclua amostras conetorizadas que representem as terminações que vai implementar: patch cords nas famílias de conetores relevantes — SC-SC, LC-LC duplex, FC-FC — e pigtails com um conetor e uma extremidade de fibra nua para fusão por arco, no tipo de polimento (UPC ou APC) que o seu design de rede exige.
Os documentos importam tanto como os itens físicos. O conjunto deve conter a ficha técnica do produto, um relatório de ensaio da fábrica gerado para as amostras efetivamente expedidas (não um modelo genérico), cópias das certificações relevantes e a informação da etiqueta da bobina que identifica o lote de produção. Se a embalagem for importante para si — e para encomendas de exportação é sempre — solicite também a especificação de embalagem, para ver como as bobinas serão protegidas e etiquetadas em trânsito. A capacidade OEM/ODM de um fabricante também é mais fácil de avaliar a partir de um conjunto completo: pode ver se a impressão personalizada da bainha, os comprimentos personalizados e a etiquetagem personalizada são realizados de forma consistente no produto real em vez de prometidos num folheto.
Use a lista de verificação abaixo ao especificar e receber o seu conjunto de amostras. Cada linha é algo que pode verificar à chegada, e cada uma alimenta uma fase específica da avaliação descrita mais adiante neste artigo.
| Componente do conjunto de amostras | O que verificar | Porque é importante |
|---|---|---|
| Amostra de cabo (por exemplo, cabo exterior G.652D de tubos soltos ou variante blindada) | Comprimento suficiente para ensaios óticos e um ensaio de fusão; construção conforme a ficha técnica; marcação da bainha legível e correta | A amostra física é a base de todas as medições; amostras demasiado curtas não podem ser testadas de forma realista |
| Amostras conetorizadas (patch cords e pigtails) | Tipos de conetor e polimento corretos (SC/LC/FC, UPC/APC); qualidade da bota e do corpo; comprimentos personalizados conforme solicitado | A qualidade das terminações determina a perda de ligação; patch cords e pigtails falham frequentemente de forma diferente do próprio cabo |
| Ficha técnica do produto | Tipo de fibra, valores de atenuação, construção do cabo, material da bainha, especificações de desempenho dos conetores | A ficha técnica é a referência contra a qual todas as medições e documentos são verificados |
| Relatório de ensaio da fábrica para as amostras efetivas | Valores reportados correspondem às amostras expedidas; condições de ensaio declaradas; formato adequado para lotes de produção | Mostra o que o controlo de qualidade da própria fábrica pode documentar, no qual confiará em cada expedição futura |
| Informação da etiqueta da bobina | Número de lote ou partida, comprimento, tipo de fibra, data de produção; corresponde ao relatório de ensaio | A rastreabilidade liga a sua avaliação a um lote de produção e ancora qualquer reclamação futura |
| Cópias de certificações (por exemplo, certificados de sistema de gestão ISO) | Números dos certificados, datas de validade, organismo emissor | Prova de gestão sistemática da qualidade por trás dos produtos que está a amostrar |
| Especificação de embalagem | Tipo de bobina, proteção, paletização, etiquetagem para expedição de exportação | Falhas de embalagem danificam bom cabo; é melhor rever o esquema antes de expedir o volume a granel |
Nota sobre certificados: verifique sempre se o âmbito do certificado abrange realmente os produtos que está a comprar — um certificado de sistema de gestão aplica-se aos processos da fábrica, não ao desempenho do produto, pelo que deve verificar tanto o que o certificado abrange como que evidência separada ao nível do produto existe.
Reveja os documentos antes de tocar no cabo
É tentador desembalar o cabo primeiro e ler a papelada depois, mas a ordem correta é a inversa. Os documentos definem o que a amostra física deve ser; se o papel e o produto discordarem, quer saber isso antes de investir tempo de oficina em medições. A revisão documental também não exige equipamento especial, pelo que é a forma mais rápida de eliminar um conjunto de amostras desajustado ou preparado de forma descuidada.
Comece por uma verificação cruzada sistemática da ficha técnica contra os requisitos da sua encomenda. Cada parâmetro que especificou no seu RFQ — tipo de fibra, coeficiente de atenuação nos comprimentos de onda relevantes, número de tubos, material e espessura da bainha, tipo de armadura, gama de temperaturas, desempenho dos conetores — deve constar da ficha técnica com um valor que cumpra ou exceda o seu requisito. Quando um valor for indicado como típico em vez de máximo, registe essa distinção: valores típicos de perda de inserção, como 0,3 dB num patch cord, são valores representativos, e os seus critérios de aceitação devem referir os máximos garantidos, sujeitos à ficha técnica. Se precisar de recordar como os parâmetros da ficha técnica se relacionam com as decisões reais de compra, o guia sobre como ler uma ficha técnica de cabo de fibra ótica antes de comprar percorre os campos essenciais em detalhe.
A seguir, examine o relatório de ensaio da fábrica. A questão crítica é se documenta as amostras efetivas na sua caixa ou se é um documento genérico sem ligação a série ou lote. Verifique se os valores reportados — atenuação, comprimento da amostra, verificação da marcação da bainha — são plausíveis e internamente consistentes: um relatório que afirma uma atenuação melhor do que a teórica numa amostra longa merece ceticismo, e um relatório cujo comprimento não corresponde à etiqueta da bobina é, por si só, um sinal de alerta. Preste atenção às condições e equipamentos de ensaio declarados, porque a credibilidade do relatório determina quanto peso lhe pode dar ao converter os resultados da amostra em valores de aceitação contratual. Um fabricante que publica como verifica a qualidade de cabos e patch cords antes da expedição, como a Nexora faz, não deve ter dificuldade em produzir um relatório que resista a este escrutínio.
Depois, verifique a etiqueta da bobina. No mínimo, deve conter o número de lote ou partida, o comprimento do cabo, a identificação da fibra e a data de produção, e esses campos devem coincidir com o relatório de ensaio e a ficha técnica. A etiqueta é o seu fio de rastreabilidade: quando as bobinas a granel chegarem meses mais tarde, formatos de etiqueta e numeração de lote correspondentes indicam que o mesmo sistema de produção está por trás da expedição. Etiquetas inconsistentes, manuscritas ou em falta durante a ronda de amostras são baratas de descobrir e caras de ignorar.
Por último, reveja as cópias das certificações em relação ao que o seu mercado e os seus clientes exigem efetivamente. Confirme as datas de validade, confirme que o organismo emissor é credível e — como referido anteriormente — confirme que o âmbito do certificado abrange os produtos ou processos relevantes e não uma atividade adjacente. Se o seu projeto ou os seus clientes exigirem certificações específicas ao nível do produto, a ronda de amostras é o momento certo para as obter, não depois da encomenda a granel. Uma abordagem estruturada sobre quais certificados exigir antes de encomendar, e como os verificar, é abordada no artigo sobre que certificações deve exigir a um fabricante de cabos de fibra ótica.
Só quando os documentos forem coerentes entre si — ficha técnica, relatório de ensaio, etiqueta da bobina e certificados todos consistentes — deve passar a amostra para a bancada. Tudo o que medir depois é então medido contra uma referência verificada, o que é o que torna os resultados utilizáveis na negociação contratual descrita mais adiante neste artigo.
Inspeção visual e mecânica à chegada
Com a papelada revista, o passo seguinte é pôr as mãos no próprio cabo. Os documentos podem descrever um produto com precisão ou imprecisão; a amostra física resolve a questão. Antes de qualquer ensaio ótico, dedique tempo a uma inspeção visual e mecânica cuidadosa, porque muitos dos problemas de campo mais dispendiosos — tampões esmagados, bloqueio de água em falta, impressão da bainha ilegível — são visíveis muito antes de se ligar uma fonte de luz.
Comece pela bainha e pela legenda impressa. Passe todo o comprimento da amostra pelas mãos e verifique riscos, amolgadelas, bolhas ou extrusão irregular. Depois leia a impressão: deve ser contínua, legível e consistente no espaçamento, e deve conter a informação acordada — nome do fabricante, tipo de cabo, número de fibras, referências a normas e ano de fabrico. As marcas métricas merecem particular atenção. Se o comprimento impresso discordar do comprimento medido mais tarde nas verificações óticas, tem um sinal de qualidade imediato. Legendas de impressão ténues, borradas ou desalinhadas são uma queixa comum de compradores que aceitaram amostras sem as verificar na entrega.
A seguir, corte uma pequena secção transversal de uma extremidade — alguns centímetros são suficientes — e compare a construção interna com a ficha técnica, item a item. Conte os tubos soltos e as fibras por tubo. Confirme que os elementos de reforço são os que a ficha técnica indica, quer sejam fio de aramida, corda de vidro ou aço. Para um design blindado, verifique se a armadura está realmente presente e do tipo especificado: fita de aço ondulada versus arame de aço altera tanto o desempenho à compressão como o comportamento na instalação. Verifique se o composto de bloqueio de água está visivelmente presente no tubo e no núcleo do cabo, não apenas declarado no papel. Para um cabo exterior blindado com bainha de PE destinado a enterramento direto e proteção contra roedores, esta verificação da secção transversal é a forma mais rápida de confirmar que recebeu o design encomendado e não uma variante mais leve.
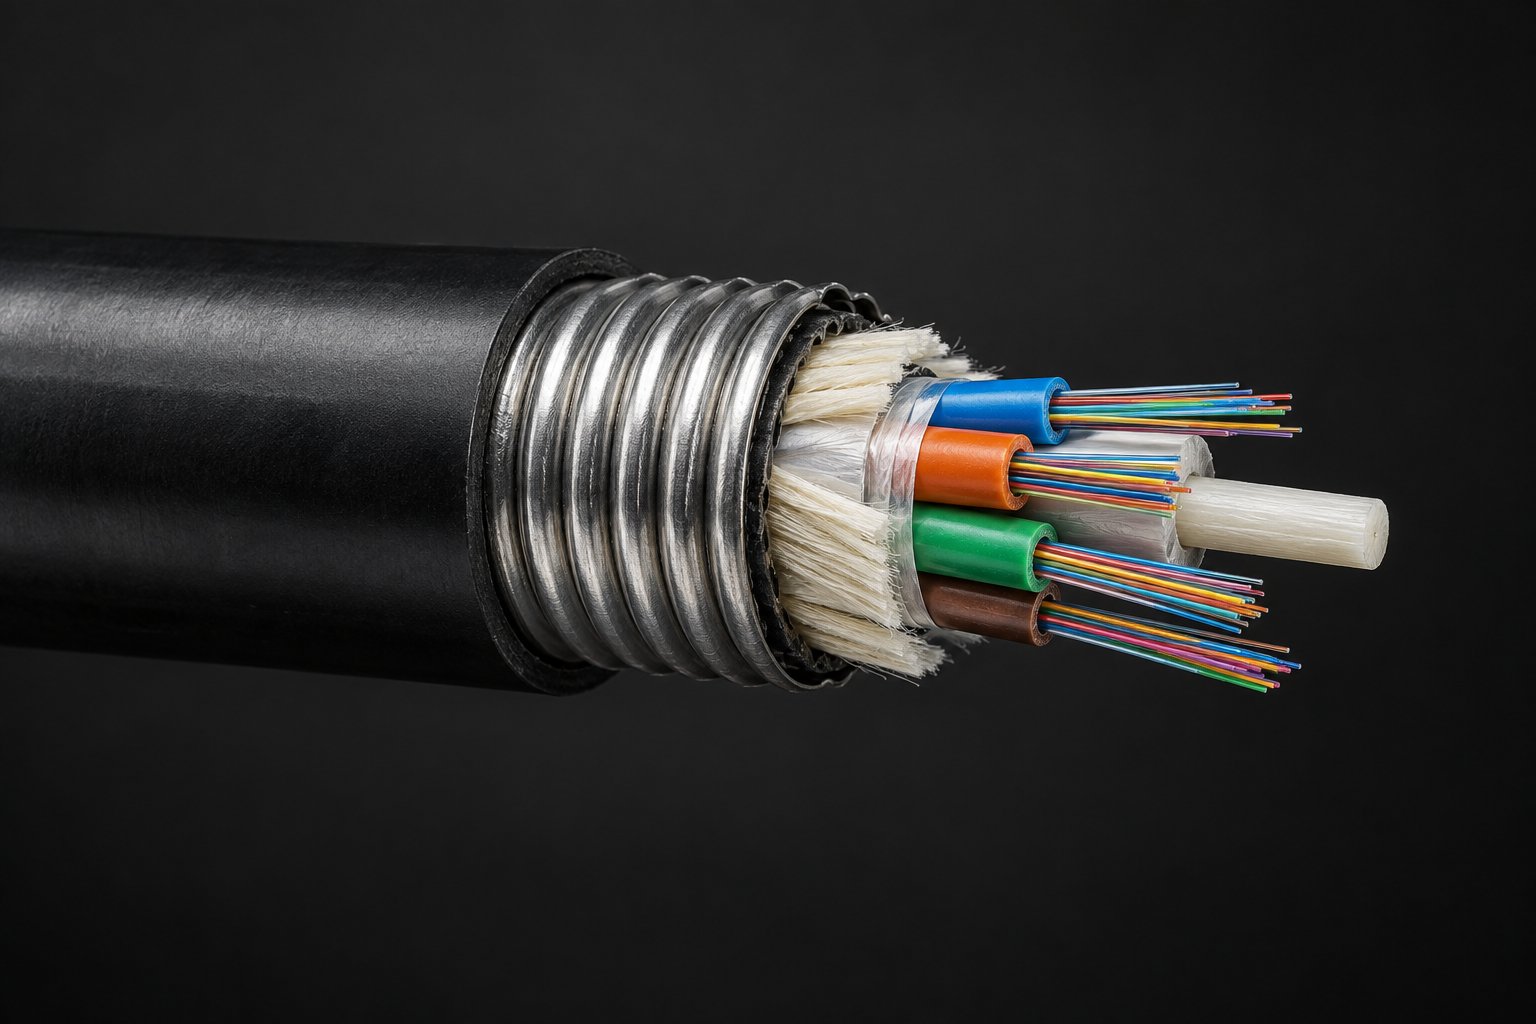
Enquanto o cabo está aberto, verifique também a codificação de cores das fibras e dos tampões. As fibras dentro de cada tubo solto devem seguir a sequência de cores reconhecida, e os próprios tubos devem ser identificados de forma consistente. Se as suas equipas trabalham segundo uma convenção de código de cores — e a maioria trabalha — confirmar agora que a amostra corresponde evita erros de fusão meses mais tarde. O nosso guia sobre o código de cores de cabos de fibra ótica e como o utilizar no local abrange a sequência padrão e como as equipas a aplicam durante a instalação.
Termine a inspeção mecânica com algumas verificações simples de manuseamento. Curve o cabo em torno de um raio aproximadamente correspondente à sua prática de instalação prevista e procure dobras ou branqueamento da bainha. Descarne uma extremidade de tubo e uma extremidade de fibra com as suas ferramentas habituais para confirmar que o diâmetro do tampão e a força de descarnamento do revestimento são normais para um técnico experiente. Pese e meça o tambor, e registe o estado da bobina — uma bobina deformada ou danificada na amostra diz-lhe algo sobre como as bobinas a granel sobreviverão ao trânsito. Nenhuma destas verificações exige equipamento de laboratório, mas juntas apanham uma grande parte dos problemas relacionados com amostras.
Ensaios óticos que pode realizar numa amostra
Depois de a amostra passar a inspeção visual, passe à verificação ótica. A boa notícia para compradores sem laboratório: as verificações mais significativas podem ser feitas com uma fonte de luz e um medidor de potência, um OTDR básico, um microscópio de fibra e uma fita métrica fiável ou um contador de comprimento. O que importa não é possuir instrumentos exóticos, mas executar um conjunto disciplinado de medições e registar os resultados em relação à ficha técnica, para que os números se tornem a linha de base da encomenda a granel.
Para amostras conetorizadas, como patch cords e pigtails, a perda de inserção medida com uma fonte de luz e um medidor de potência é a principal referência de aceitação. Meça a 1310 nm para amostras monomodo, registe o valor para cada fibra e compare com a perda de inserção máxima da ficha técnica em vez do seu valor típico. O nosso artigo sobre como testar uma ligação de fibra ótica com uma fonte de luz e um medidor de potência percorre passo a passo o procedimento de ajuste de referência e medição, e o mesmo método aplica-se diretamente à validação de amostras.
Um traço de OTDR na amostra acrescenta um tipo diferente de evidência. Mostra a atenuação ao longo do comprimento, confirma que não há eventos discretos como quebras ou dobras escondidos ao longo do troço e verifica o comprimento da fibra em relação à etiqueta da bobina. Para amostras de cabo nu, inicie o ensaio a partir de ambas as extremidades se a amostra for suficientemente longa, e guarde os traços — tornam-se documentos de referência para a expedição a granel. O nosso guia sobre utilizar um OTDR para aceitar uma nova instalação de cabo de fibra ótica explica as características do traço que vale a pena ler, e a mesma leitura se aplica na fase de amostra.
A tabela abaixo resume um conjunto de ensaios de estilo de aceitação que um comprador pode realisticamente executar com instrumentos básicos. Trate os limiares numéricos como valores industriais típicos, sujeitos à ficha técnica — a ficha técnica do seu produto específico é sempre o documento vinculativo.
| Verificação | Método típico | O que é um bom resultado |
|---|---|---|
| Perda de inserção (amostras conetorizadas) | Fonte de luz e medidor de potência a 1310 nm (monomodo) ou 850/1300 nm (multimodo), referência ajustada antes da medição, cada fibra registada | Cada fibra dentro da perda de inserção máxima da ficha técnica — tipicamente 0,3 dB ou melhor para conetores monomodo, sujeito à ficha técnica; resultados consistentes em todas as fibras, sem valores atípicos |
| Traço de OTDR no troço da amostra | Ensaio OTDR a partir de uma ou ambas as extremidades a 1310 e 1550 nm, largura de pulso adequada ao comprimento da amostra, traços guardados como ficheiros PDF ou SOR | Traço suave, sem eventos; atenuação tipicamente cerca de 0,36 dB/km ou melhor a 1310 nm e cerca de 0,22 dB/km ou melhor a 1550 nm para fibra G.652D, sujeito à ficha técnica; sem eventos refletivos ou não refletivos ao longo do troço |
| Inspeção da face terminal dos conetores | Microscópio de fibra 400x em cada conetor, verificado em relação à categoria de face terminal IEC relevante que o fornecedor declara | Faces terminais limpas, sem riscos nem contaminação, que cumprem a categoria de polimento declarada; sem ferramentas lascadas ou rachadas; geometria consistente em todo o conjunto de amostras |
| Perda de reflexão (amostras conetorizadas) | Medidor de perda de reflexão ou análise de retroespalhamento por OTDR em amostras conetorizadas, no mesmo comprimento de onda do ensaio de perda de inserção | Perda de reflexão que cumpre o valor da ficha técnica — tipicamente 50 dB ou melhor para conetores UPC e cerca de 60 dB ou melhor para APC, sujeito à ficha técnica; valores estáveis em medições repetidas |
| Verificação do comprimento | Comparar o comprimento de fibra medido por OTDR com as marcas métricas da bainha e a etiqueta da bobina; medir fisicamente o cabo se a amostra for curta | Comprimento medido consistente com a etiqueta da bobina dentro da tolerância normal de fibra excedente em relação à bainha; marcas métricas sequenciais e legíveis ao longo de toda a amostra |
Dois pontos práticos tornam estas medições mais úteis. Primeiro, teste todas as fibras da amostra, não uma verificação pontual — as amostras são curtas, pelo que a cobertura total custa pouco e revela se a qualidade é uniforme ou concentrada nas fibras que a fábrica testou por acaso. Segundo, arquive os resultados em bruto: leituras do medidor, ficheiros OTDR e fotografias das faces terminais. Quando a expedição a granel chegar, comparará o seu relatório de ensaio da fábrica com esta linha de base, e um registo documentado da amostra é o que torna essa comparação significativa.
Verificações ambientais e mecânicas que vale a pena solicitar
Os ensaios acima verificam a amostra específica que tem nas mãos. Uma categoria diferente de questões diz respeito ao comportamento do design do cabo ao longo da sua vida útil — sob temperaturas extremas, pressão do solo, tensão de tração e exposição à água. Estes são ensaios de qualificação de design realizados sobre designs de cabo num laboratório de fábrica, não medições que um comprador possa reproduzir num escritório ou armazém. A postura correta é, portanto, não tentar realizá-los você mesmo, mas solicitar evidência de que o fabricante os realizou, e saber que números devem constar dos documentos de suporte.
A ciclagem térmica é o primeiro item a perguntar. Os cabos exteriores com bainha de PE são comummente classificados para uma gama de funcionamento de -40 °C a +70 °C, sujeito à ficha técnica, e o ensaio de qualificação demonstra que a atenuação se mantém dentro dos limites especificados em toda essa gama e não apenas à temperatura ambiente. Peça ao fornecedor o relatório de qualificação de design ou de ensaio de tipo que mostre as condições de ciclagem térmica e a variação de atenuação registada. Se o clima do seu projeto estiver fora do comum — calor elevado sustentado, frio profundo ou humidade elevada — diga-o explicitamente e pergunte como o design o aborda.
A resistência à compressão é mais importante para designs blindados e de enterramento direto. O ensaio de qualificação aplica uma força definida ao longo de um comprimento de cabo e mede a variação de atenuação a curto e a longo prazo; para cabo blindado com fita de aço destinado a enterramento direto e proteção contra roedores, a ficha técnica deve indicar o desempenho à compressão que o design alcança. A resistência à tração é o número complementar: define a carga máxima de tração durante a instalação e, separadamente, a carga a longo prazo que o cabo suporta em serviço sem degradação da atenuação. Ambos os números são específicos do design — não há um número universal — pelo que a ficha técnica e a evidência de ensaio que a suporta são a única referência fiável.
A penetração de água é a terceira verificação central para cabo exterior de tubos soltos. O sistema de bloqueio de água — o composto nos tubos e no núcleo do cabo — deve impedir a migração longitudinal de água sob condições de ensaio definidas. Peça o resultado do ensaio de penetração de água para o design, e note que esta é precisamente a propriedade da qual a sua inspeção da secção transversal lhe deu uma primeira impressão visual. O desempenho à flexão completa o conjunto: para designs destinados a encaminhamento apertado, condutas interiores ou aplicações FTTH drop, solicite o raio mínimo de curvatura e a variação de atenuação sob flexão repetida, ambos indicados na ficha técnica.
Uma forma útil de enquadrar o pedido é uma curta lista de documentos de qualificação. Ao avaliar um fornecedor para uma encomenda a granel, peça-lhe que forneça, para o design de cabo específico cotado: o relatório de ensaio de tipo ou de qualificação de design que abranja ciclagem térmica, compressão, tração e penetração de água; a ficha técnica que indique os números que esses ensaios suportam; e a confirmação das normas segundo as quais o design é ensaiado. Um fabricante com capacidade de design genuína produz estes documentos rotineiramente; a sua ausência, ou respostas que o remetem para material de marketing em vez de relatórios de ensaio, dizem tanto sobre o fornecedor como qualquer medição na amostra. Combinado com a evidência física e ótica que já reuniu, isto completa o quadro técnico — os passos restantes são verificar os conetores e acessórios, realizar um piloto e transformar as suas conclusões em condições contratuais.
Validar amostras de conetores e acessórios
A validação do cabo diz-lhe se a fibra entregue é sólida, mas a maioria das falhas de campo ocorre realmente nas interfaces dos conetores. Poeira, defeitos de polimento, danos nas ferramentas e hardware de acoplamento desajustado representam uma parte desproporcionada dos problemas de ligação, pelo que os itens conetorizados no seu conjunto de amostras merecem o mesmo rigor que o cabo nu. Trate patch cords e pigtails não como acessórios, mas como componentes de precisão que os seus instaladores manusearão milhares de vezes.
Verificar a compatibilidade com os seus próprios adaptadores e painéis
Antes de medir qualquer coisa, experimente acoplar os conetores da amostra nos adaptadores, painéis de ligação e portas de equipamento que utiliza efetivamente. Um conetor pode parecer correto e ainda assim falhar no campo: um corpo SC fracionalmente sobredimensionado encrava num painel carregado, um clipe duplex LC com passo errado não assenta nos seus transceivers, e um colar roscado FC pode não engatar corretamente nos seus adaptadores existentes. Problemas de encaixe que nunca aparecem numa ficha técnica tornam-se atrasos de instalação e reclamações de garantia mais tarde. Peça a cada conetor do conjunto de amostras que acople e desacople suavemente com o seu próprio hardware, e registe qualquer rigidez, oscilação ou comportamento de travamento que difira dos cabos em que já confia.
Verificar a consistência do tipo de polimento em todo o conjunto
Misturar conetores UPC e APC no mesmo percurso é uma das causas mais comuns e evitáveis de perda elevada em redes reais. Um conetor APC acoplado a um conetor UPC não faz contacto físico corretamente: a ferramenta angulada encontra uma ferramenta plana com geometria errada, produzindo perda de inserção elevada e uma perda de reflexão degradada que pode desestabilizar transceivers sensíveis. Verifique cada conetor da amostra individualmente. A face terminal da fibra deve estar visivelmente angulada (corpos verdes) ou de polimento plano (corpos azuis ou bege), conforme especificado, e todos os conetores de uma dada linha de produto devem ser consistentes. Se a sua encomenda exigir pigtails APC e patch cords UPC para segmentos diferentes da rede, confirme que a codificação de cores e a marcação são suficientemente inequívocas para que as equipas de campo não as possam confundir. Para recordar o que significam na prática a perda de inserção, a perda de reflexão e os tipos de polimento, o nosso guia sobre ler especificações de patch cords de fibra ótica percorre estes parâmetros em detalhe.
Verificar pontualmente a perda de inserção e a perda de reflexão em alguns cabos
Um fornecedor de reputação fornecerá resultados de ensaio para cada cabo da amostra, mas deve verificar um subconjunto você mesmo se tiver o equipamento. Selecione pelo menos dois ou três cabos de cada tipo, limpe cada conetor antes de testar e meça a perda de inserção contra uma referência fiável. Um patch cord monomodo típico deve apresentar perda de inserção bem abaixo do seu máximo na ficha técnica — por exemplo, cabos monomodo SC-SC G.652D são normalmente especificados em 0,5 dB ou melhor por cabo, enquanto cabos duplex LC de grau superior comummente especificam 0,3 dB máx. com perda de reflexão de 50 dB ou mais. Estes números são típicos, sujeitos à ficha técnica, mas uma amostra que mede perto do seu limite declarado merece ser questionada: os cabos de produção variam, e uma amostra marginal sugere que a unidade média de produção pode estar ainda mais perto do teto. A perda de reflexão importa tanto como a perda de inserção para tudo o que dependa de ótica de alta velocidade, pelo que registe-a onde o seu medidor o suportar. Limpe sempre os conetores antes de cada medição e reinspecione a face terminal ao microscópio — um resultado de ensaio contaminado parece idêntico a um produto defeituoso. O nosso artigo sobre como limpar e inspecionar conetores de fibra ótica abrange o procedimento que a sua equipa deve seguir tanto no laboratório como no local.
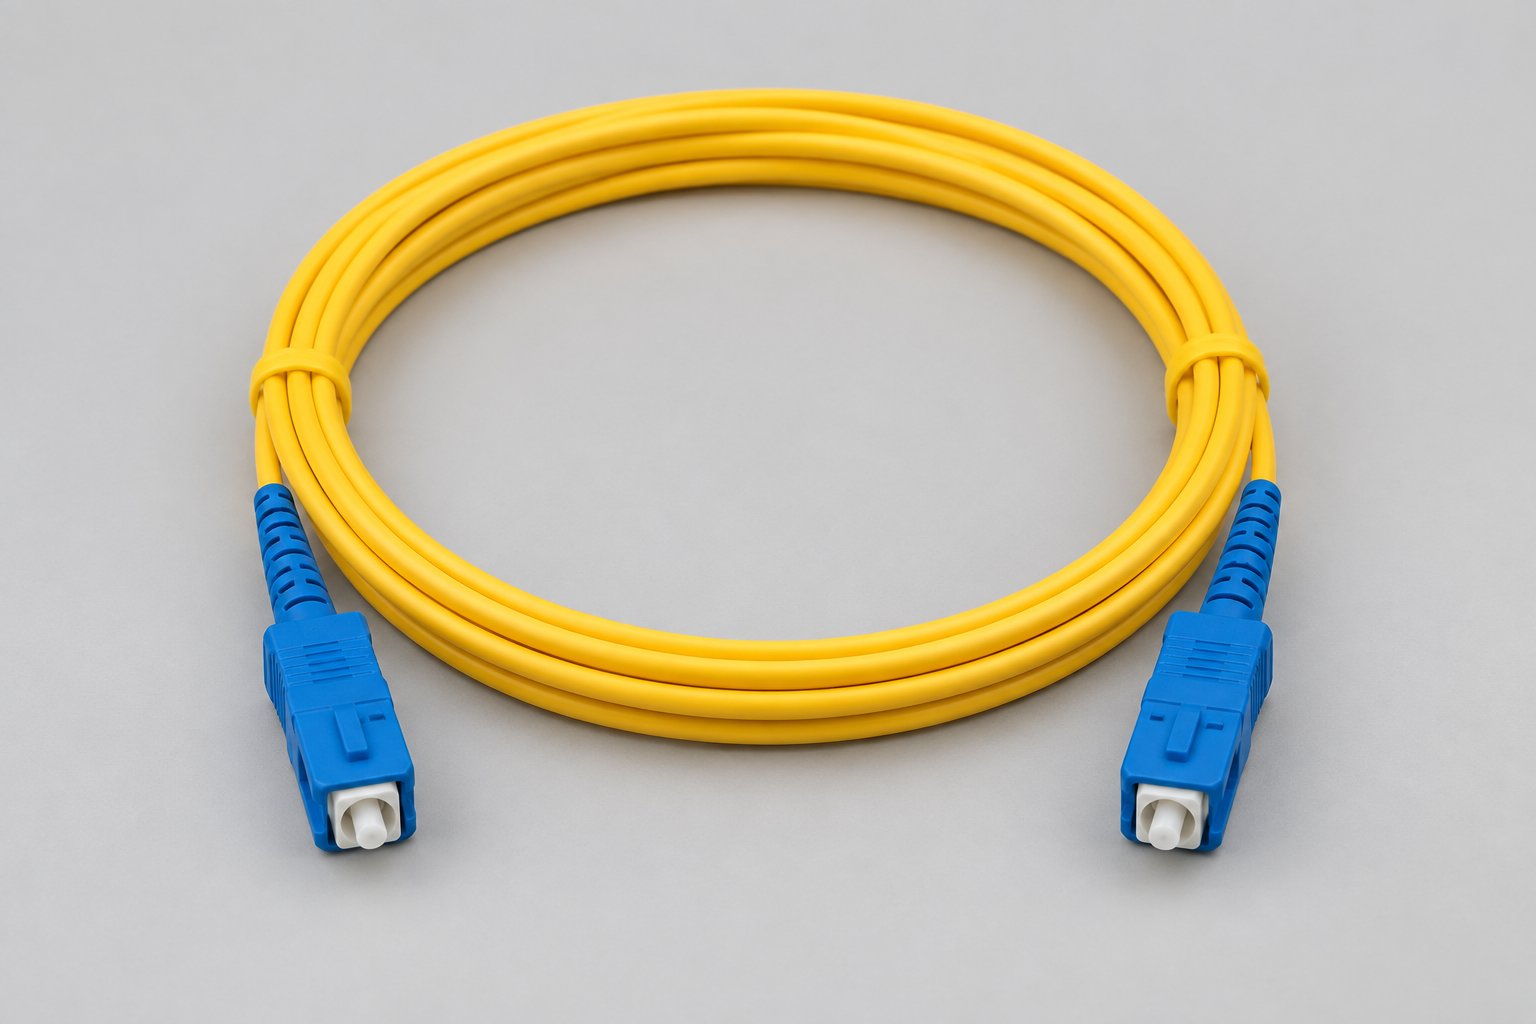
Para referência, uma amostra padrão de patch cord monomodo deve ter este aspeto:
Inspecionar a qualidade da bota, do crimp e do alívio de tensão
Agarre o cabo perto de cada conetor e aplique uma força de tração firme e constante com a mão. A bainha não deve deslizar para fora da bota, e o anel de crimp (quando presente) deve segurar o cabo firmemente sem o cortar. As botas flexíveis devem voltar à forma após flexão; botas rígidas ou fendidas indicam problemas de sobre-moldagem que racharão em tempo frio ou com manuseamento repetido. Verifique se a proteção do raio de curvatura na bota é adequada ao tipo de fibra, especialmente em pigtails, onde a fibra com revestimento de 250 µm ou 900 µm sai do corpo do conetor com pouco reforço. Um conetor que passa os ensaios óticos mas falha mecanicamente não sobreviverá a uma equipa de instalação real.
Avaliar amostras de pigtails quanto ao desempenho de fusão
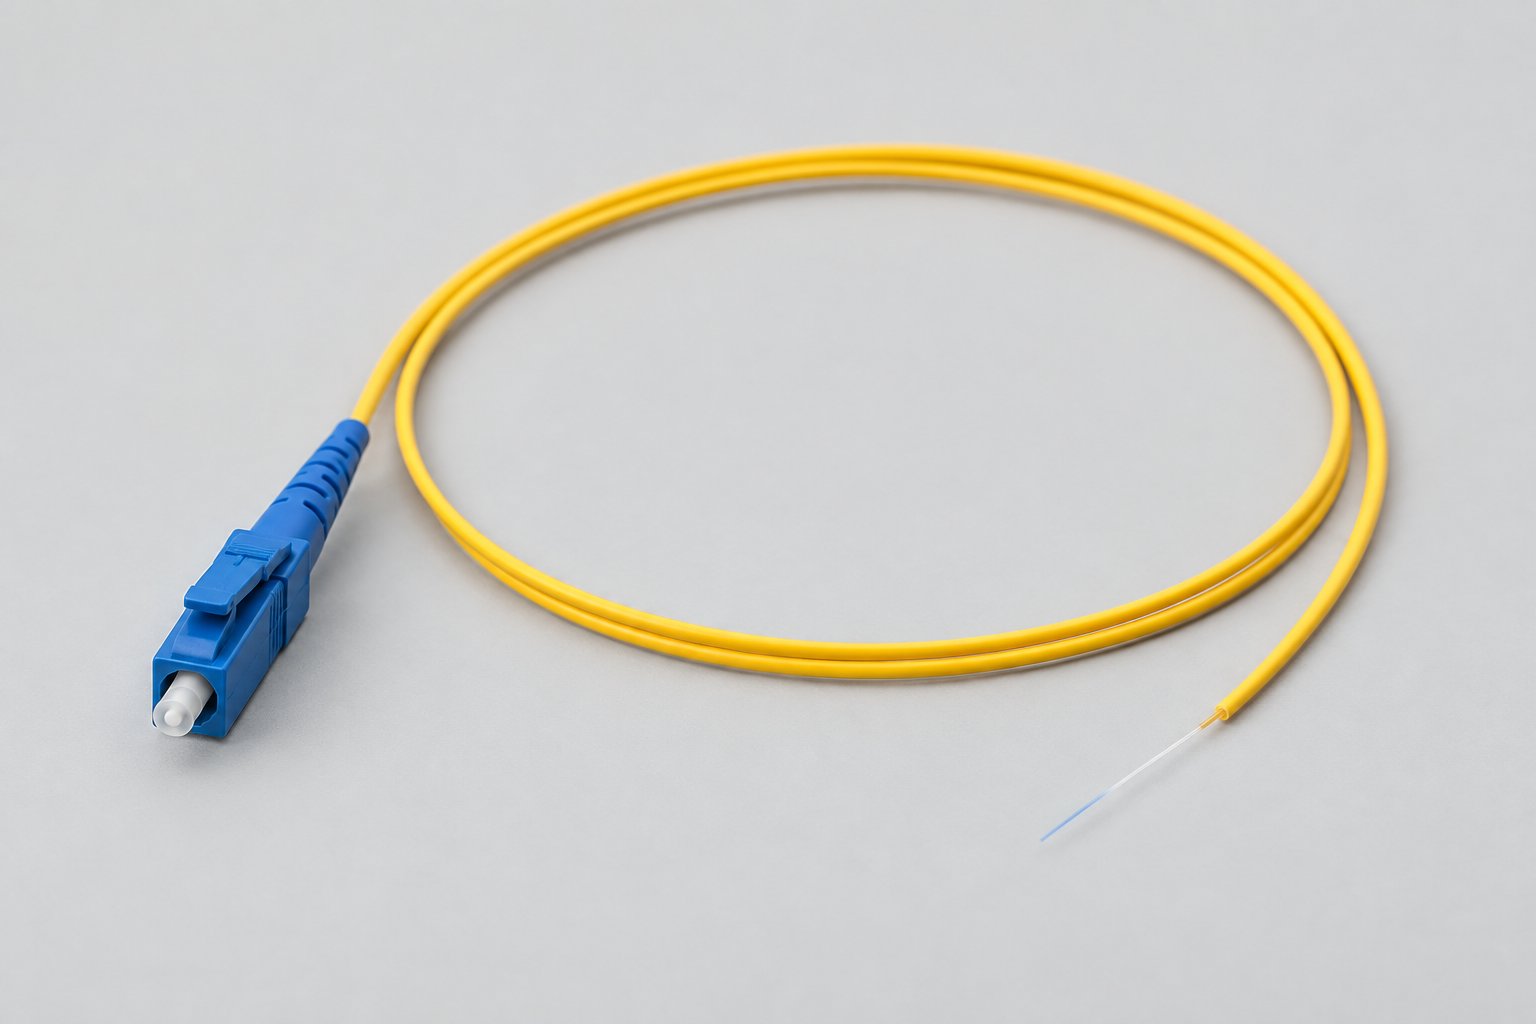
Os pigtails diferem dos patch cords porque uma das extremidades é fibra nua destinada à sua fusion splicer. Analise como a fibra nua é protegida durante a embalagem: deve ser fixada de forma a não poder flexionar na ferrule do conector, e o buffer deve ser desnudado de forma limpa sem lascar o vidro subjacente. Se possível, desnude e clive uma fibra de pigtail e inspecione o ângulo de clivagem — uma fibra que se fragmenta ou lasca durante o desnudamento indica má adesão do buffer ou danos de manuseamento. Confirme as opções de conector correspondem ao que encomendou; fornecedores como a Nexora oferecem pigtails nas variantes SC, LC e FC, com um conector e uma extremidade de fibra nua, concebidos para fusão em ODFs e patch panels. Um pigtail de amostra que funde de forma limpa e mantém uma boa perda após a fusão vale muito mais do que uma alegação de ficha técnica. Um exemplo típico do que deve receber:
Se está a decidir entre tipos de cordão para segmentos de rede específicos, comparar um patch cord monomodo SC-SC com um pigtail de fibra óptica de amostra lado a lado ajuda a esclarecer qual abordagem de terminação se adequa a cada parte da sua instalação.
Faça um Piloto: Fusão, Terminação e um Ensaio de Campo Curto
Os testes individuais em componentes individuais respondem a questões estreitas. Um ensaio piloto responde à questão que determina realmente o sucesso do projeto: consegue a sua equipa, utilizando os produtos deste fornecedor, construir links funcionais à velocidade de produção com um rendimento aceitável? Um piloto não precisa de ser grande. Dez a vinte pontos de fusão, alguns patch cords terminados e um segmento montado são normalmente suficientes para expor problemas que nenhuma ficha técnica ou teste de bancada revela.
Funda o Cabo de Amostra com os Pigtails de Amostra
Utilize a fibra do seu cabo de amostra e os pigtails do mesmo fornecedor, desnudados, clivados e fundidos exatamente como as suas equipas de campo o fariam. Registe a perda de fusão estimada pela fusion splicer para cada junta, depois verifique as fusões concluídas com um OTDR ou uma comparação por power-meter. O que procura é rendimento e consistência, não apenas alguns bons resultados: se duas fusões em quinze apresentarem valores visivelmente elevados, ou se a splicer lutar repetidamente com o revestimento ou o diâmetro de bainha da fibra, aprendeu algo importante sobre a consistência de produção que uma única amostra nunca poderia mostrar. Onde o seu projeto possa utilizar fusões mecânicas ou alternativas pré-terminadas, pondere as diferenças práticas — a nossa comparação de fusão versus fusão mecânica explica como a escolha do método de terminação interage com a perícia da equipa e as condições de campo.
Monte um Segmento Real numa Caixa Real
As fusões em pleno ar dizem-lhe sobre a qualidade da fibra; as fusões numa caixa dizem-lhe sobre a trabalhabilidade. Se tiver uma caixa de fusão sobresselente ou uma pequena caixa de parede, encaminhe as caudas dos pigtails, armazene o slack, monte os protetores de fusão e feche tudo como as suas equipas o farão. Esta etapa revela de forma fiável problemas que nunca aparecem nos testes de bancada: caudas de pigtail demasiado curtas para alcançar a bandeja de fusão, bainhas demasiado rígidas para encaminhar em cantos apertados, portas da caixa que não aceitam o diâmetro do cabo de amostra, ou armazenamento de slack que força curvaturas mais apertadas do que a fibra tolera. Planear o armazenamento de slack e o layout da caixa antes de encomendar em volume evita redesenhar a meio do projeto; o nosso guia sobre a escolha de uma caixa de fusão de fibra óptica e a gestão do armazenamento de slack cobre as considerações geométricas envolvidas.
Execute o Link e Deixe-o Assentar
Uma vez montado o segmento piloto, teste-o como um link completo com um par de OLTS ou um traço de OTDR, e registe os resultados. Se o seu equipamento o permitir, ligue o link a tráfego real ou simulado e deixe-o funcionar durante a noite, ou pelo menos durante uma variação de temperatura significativa. Os links estáveis permanecem estáveis; um conector marginal, uma fibra sob esforço de curvatura excessivo ou uma fusão com um defeito oculto irão frequentemente degradar-se ao longo de horas em vez de falharem imediatamente. Compare as leituras da manhã seguinte com as iniciais. Um piloto que mantém a sua perda de inserção e o traço de OTDR durante a noite dá-lhe evidência que se estende muito para além de qualquer ficha técnica, e torna-se um ponto de referência a que pode recorrer se surgirem questões de desempenho em campo após o envio da encomenda em volume.
O que um Piloto Revela que os Testes Não Conseguem
Três coisas emergem de um piloto que nenhuma medição individual captura. Primeiro, a compatibilidade das ferramentas: se as suas ferramentas de desnudamento, clivagem e crimpagem funcionam de forma limpa com os diâmetros de fibra e o hardware de conector deste fornecedor, ou se as equipas terão de lutar com os componentes. Segundo, as características de manuseamento: como a bainha se comporta quando puxada através de conduta, como o cabo se curva em cantos a velocidades reais, e se a rotulagem sobrevive ao manuseamento. Terceiro, o rendimento: a percentagem de terminações e fusões que passam à primeira tentativa. Um fornecedor cujas amostras produzem um rendimento de 95 por cento à primeira tentativa nas mãos da sua equipa é uma proposta materialmente diferente de um cujas amostras exigem retrabalho, mesmo que ambos passem todos os testes de bancada. Documente o piloto com fotografias, traços de teste e notas — irá utilizá-los ao transformar os resultados das amostras em termos contratuais.
Sinais de Alerta Durante a Avaliação de Amostras
A maioria das avaliações de amostras decorre sem surpresas, mas certas descobertas devem parar o processo até serem resolvidas. Nenhum dos itens abaixo significa automaticamente que um fornecedor é dishonest — a embalagem é esmagada em trânsito, e os documentos ficam desemparelhados em escritórios movimentados. O que importa é como o fornecedor responde quando levanta a questão.
Etiquetas ou Relatórios de Teste que Não Correspondem à Amostra
Se o relatório de teste indicar um tipo de fibra, polimento de conector ou comprimento de cabo diferente do que a amostra física mostra, solicite um relatório corrigido vinculado ao número de série ou lote da amostra antes de avaliar qualquer outra coisa. Uma discrepância pode ser clerical, mas não pode basear uma decisão de volume em documentos que descrevem um produto diferente. O fornecedor deve ser capaz de reconciliar a discrepância de forma rápida e rastreável; se não conseguir explicar qual documento está correto, o próprio pack de amostra não é de confiança.
Fichas Técnicas Vagos ou Incompletos
Uma ficha técnica que apresenta intervalos em vez de valores garantidos, omite normas de teste ou carece de parâmetros mecânicos e ambientais deixa-o sem uma base contratual para a encomenda em volume. Solicite uma ficha técnica completa com valores típicos e máximos especificados, as normas referenciadas e as condições em que as medições foram efetuadas. Os fabricantes legítimos produzem estes documentos rotineiramente; hesitação ou respostas vagas repetidas merecem ser tratadas com seriedade.
Recusa em Fornecer Dados de Teste sobre a Amostra Real
As fichas técnicas genéricas descrevem uma família de produtos; os dados de teste específicos da amostra descrevem as unidades nas suas mãos. Se um fornecedor não pode ou não quer fornecer leituras de perda de inserção, traços de OTDR ou certificações de material vinculadas ao lote real da amostra, não tem forma de ligar a sua avaliação à produção futura. Peça diretamente resultados de teste por amostra. Um fornecedor que os produz prontamente está a demonstrar exatamente a rastreabilidade de que necessitará na encomenda em volume.
Inconsistências no Tipo de Polimento ou Codificação de Cores
Um conector APC entregue onde foi especificado UPC — ou uma mistura de ambos dentro de um pack de amostra — é uma descoberta séria, porque a mesma inconsistência pode aparecer em produção e causar degradação silenciosa e difícil de diagnosticar do link em toda a sua rede. Verifique a cor do corpo de cada conector e o ângulo da face terminal contra a sua encomenda. Levante qualquer desvio imediatamente e por escrito, e exija que o fornecedor confirme a ação corretiva na encomenda de produção.
Danos na Embalagem à Chegada
Caixas esmagadas, conectores dobrados, ferrules riscadas ou cabo com dobras dizem-lhe duas coisas ao mesmo tempo: o design da embalagem pode ser inadequado para frete internacional, e o processo de manuseamento pode não proteger componentes delicados. Inspecione e fotografe os danos à chegada, teste os itens afetados de qualquer forma (uma ferrule riscada que ainda cumpre a especificação de perda é uma descoberta diferente de uma que falha), e reporte a condição ao fornecedor com fotografias. Como o fornecedor responde — substituindo amostras, melhorando a especificação de embalagem, ajustando o método de frete — é uma pré-visualização direta de como tratará uma caixa danificada dentro de um envio em volume. Se ocorrerem danos na sua rede em funcionamento mais tarde, saber antecipadamente o processo de substituição do seu fornecedor é importante; o nosso guia sobre planeamento de reparação de emergência para cabo de fibra óptica danificado cobre como os operadores devem preparar-se para estes eventos.
Levantar Sinais de Alerta da Forma Correta
Apresente as descobertas de forma factual e específica: o que recebeu, o que era esperado, o que mediu e o que precisa que seja esclarecido ou corrigido. Evite assumir intenções, porque a maioria das discrepâncias tem causas mundanas — e evite ignorá-las, porque pequenos problemas não resolvidos nas amostras têm tendência a reaparecer à escala de produção. Dê ao fornecedor uma janela definida para responder com documentos corrigidos, amostras de substituição ou explicação escrita, e trate a sua resposta como parte da sua avaliação. Um fornecedor que resolve problemas de forma rápida e rastreável mostrou-lhe algo mais valioso do que um pack de amostra perfeito: evidência de como se comportará ao longo de uma relação de fornecimento a longo prazo.
Da Aprovação da Amostra à Encomenda em Volume: Transformar Resultados em Termos Contratuais
Uma amostra aprovada só é valiosa se os seus resultados acompanharem a encomenda. Demasiados compradores aprovam uma amostra e depois recebem um envio em volume produzido com uma especificação ligeiramente diferente — um composto de bainha diferente, uma nova legenda de impressão, bobinas mais curtas ou conectores de um lote diferente. Nenhum destes pode ser um defeito absoluto, mas cada um altera o comportamento do cabo no seu projeto. A solução é congelar a configuração validada na sua nota de encomenda para que os bens em volume sejam contratualmente o mesmo produto que testou.
No mínimo, a sua nota de encomenda ou folha de especificação anexa deve fixar:
- Tipo e contagem de fibras (por exemplo, G652D monomodo, 24 fibras)
- Construção do cabo e material da bainha (blindado ou totalmente dielétrico, PE ou LSZH, classificação interior ou exterior)
- Texto da legenda de impressão, intervalo de repetição e marcação métrica
- Comprimentos de bobina e tolerância (por exemplo, 2 km + 0/+5%, ou comprimentos cortados personalizados)
- Tipos de conector, polimento (UPC ou APC) e estilo de bota para patch cords e pigtails
- Critérios de aceitação de teste, referenciados aos resultados da amostra: atenuação por km, perda de retorno e qual formato de relatório de teste acompanha cada envio
Se a sua amostra foi testada contra valores específicos — digamos, atenuação dentro de um determinado intervalo ou uma perda de retorno mínima em conectores APC — referencie esses números diretamente nos critérios de aceitação em vez de deixar ao “padrão da indústria”. Isto dá a ambas as partes uma base objetiva se um envio em volume for alguma vez contestado.
Três termos operacionais merecem ser declarados explicitamente na encomenda:
- Relatório de QC por envio. Peça que o mesmo formato de relatório utilizado para a sua amostra — leituras de atenuação ao nível da bobina, dados de teste de conector quando aplicável — acompanhe os bens em volume. Um fornecedor com um processo estruturado de QC antes do envio consegue normalmente acomodar isto; pode ver o que um fluxo documentado de QC de fábrica cobre no artigo da Nexora sobre como a qualidade de cabo de fibra óptica e patch cord é verificada antes do envio.
- Embalagem e manuseamento de bobinas. O tamanho da bobina, o enrolamento no tambor, a embalagem exterior e a rotulagem afetam se o cabo chega utilizável, especialmente para envios de exportação de longo curso. Estabeleça expectativas desde o início utilizando a checklist do guia do comprador para embalagem de cabos, bobinas e inspeção na entrega.
- Âmbito da garantia. Confirme o período de garantia e o que cobre antes de assinar a nota de encomenda. A garantia da Nexora em todos os produtos é de 12 meses a partir da data de envio; para uma imagem clara do que tal termo cobre e não cobre, leia o que uma garantia de 12 meses realmente cobre para compradores de fibra óptica.
Por fim, mantenha o seu arquivo de amostras. Retenha um comprimento selado da amostra aprovada, os relatórios de teste e o conjunto documental. Se um envio futuro ou uma encomenda de seguimento necessitar de verificação, tem uma base física e documental para comparar. O conjunto documental que reuniu durante a revisão também alimenta diretamente a entrega do projeto; a orientação sobre documentação a exigir para a entrega de um projeto de fibra óptica mostra como esses registos lhe são úteis muito depois da entrega.
Mais um ponto prático: as quantidades em volume alteram o panorama logístico. As quantidades mínimas de encomenda, o prazo de produção e o modo de envio interagem todos, e é mais fácil alinhá-los enquanto a encomenda está a ser redigida do que depois. O artigo sobre MOQ e prazo de entrega ao encomendar cabo de fibra óptica e patch cords cobre o que confirmar com o fornecedor nesta fase.
Um Cronograma Prático de Validação de Amostras
Quanto tempo a validação leva depende da capacidade de resposta do fornecedor, do modo de envio e de quantos testes faz internamente — por isso, acorde durações com o seu fornecedor desde o início em vez de as assumir. O que pode planear com precisão é a sequência e, acima de tudo, quem é responsável por cada etapa. A tabela abaixo apresenta o fluxo típico desde o primeiro pedido até à nota de encomenda assinada.
| Etapa | Responsável Típico | Resultado Principal |
|---|---|---|
| Pedido e revisão documental | Compras/engenharia do comprador, com o fornecedor | Pack de amostra completo recebido; ficha técnica, relatórios de teste e certificados revistos e questões resolvidas antes de tocar no cabo |
| Inspeção à chegada | Equipa de QC ou de receção do comprador | Verificações visuais e mecânicas concluídas; embalagem, legenda de impressão, construção e condição dos conectores registadas com fotografias |
| Testes ópticos | Laboratório ou engenheiros de campo do comprador | Resultados de OTDR e perda de inserção / perda de retorno documentados e comparados com a ficha técnica e os relatórios de fábrica |
| Terminação piloto | Equipa de fusão/terminação do comprador | Resultados de perda de fusão e conectorização de uma equipa real; trabalhabilidade e ajuste dos acessórios confirmados no local |
| Decisão e congelamento da nota de encomenda | Gestão do comprador, com o comercial do fornecedor | Decisão de aprovação/rejeição registada; configuração validada, critérios de aceitação, relatórios de QC, embalagem e termos de garantia inscritos na nota de encomenda |
Note que a etapa de “decisão e congelamento da nota de encomenda” é onde a maior parte do valor é capturado. Se qualquer etapa produziu descobertas que necessitam de correção — uma alteração da legenda de impressão, comprimentos de bobina diferentes, um teste extra no relatório de QC — resolva-as por escrito antes de a produção começar, não depois de os bens serem enviados.
Perguntas Frequentes
Quem paga as amostras e o frete?
As práticas variam consoante o fornecedor, o tipo de amostra e o valor da encomenda. Amostras curtas de patch cord são frequentemente fornecidas gratuitamente ou a baixo custo, enquanto comprimentos de tambor de cabo exterior têm custo real de material e frete, e as taxas de correio para bobinas pesadas podem ser significativas. Pergunte diretamente ao fornecedor se o custo da amostra e o frete são cobrados, creditados numa encomenda em volume posterior ou dispensados acima de uma determinada quantidade — e obtenha a resposta por escrito com a oferta de amostra. Trate os termos comerciais como parte da avaliação, não como um detalhe secundário.
Os resultados da amostra aplicam-se a uma contagem de fibras ou configuração diferentes?
Apenas parcialmente. Uma amostra de 12 fibras e uma versão de 96 fibras da mesma família de cabos partilham fibra, materiais e processo, mas uma contagem de fibras mais elevada altera o layout do tubo buffer, a geometria de encordoamento e, por vezes, o diâmetro exterior e o comportamento à curvatura. Se pretende encomendar uma configuração diferente da que amostrou, ou solicite uma amostra dessa configuração exata ou confirme com o fornecedor quais os resultados de teste que transitam e quais necessitam de nova verificação. A mesma lógica aplica-se aos tipos de polimento: os patch cords APC e UPC devem ser validados cada um por si.
Quantas amostras devo testar?
Teste o suficiente para ver consistência, não apenas uma única unidade sortuda. Para patch cords, um pequeno conjunto de diferentes comprimentos dá-lhe uma leitura realista da qualidade do conector. Para cabo, teste no mínimo ambas as extremidades de cada comprimento amostrado e, se o fornecedor enviar múltiplas bobinas, verifique pelo menos um comprimento por bobina. Múltiplas unidades importam porque a perda de retorno do conector e o desempenho da fusão variam de unidade para unidade — uma única amostra aprovada diz-lhe muito menos do que três ou quatro consistentes.
Uma amostra aprovada garante todas as bobinas da encomenda em volume?
Não, e não deve ser tratada como se garantisse. Uma amostra valida o design, o processo e a precisão do relatório do fornecedor; não pode garantir cada bobina de produção. É por isso que a nota de encomenda em volume deve exigir relatórios de QC por envio no mesmo formato da amostra, e por que a inspeção à chegada do envio em volume é importante. Se os relatórios de volume do fornecedor começarem a desviar-se da base da amostra, esse é exatamente o sinal para inspecionar antes de implantar.
O que devo fazer quando a encomenda em volume chegar?
Repita a inspeção à chegada que efetuou na amostra, à escala do envio: verifique a embalagem e a condição das bobinas, confirme a legenda de impressão e os comprimentos contra a nota de encomenda, e reveja os relatórios de QC que a acompanham contra os critérios de aceitação acordados. Depois faça uma verificação pontual óptica — algumas bobinas, alguns patch cords — antes de libertar os bens para o armazém ou para as equipas. Armazene o cabo corretamente enquanto aguarda instalação; o armazenamento inadequado em armazém causa perdas evitáveis, como abordado no guia para armazenar cabo de fibra óptica no seu armazém. Qualquer discrepância deve ser levantada com o fornecedor prontamente, enquanto a documentação do envio está completa e a janela de garantia — 12 meses a partir da data de envio — está no seu início.
Solicitar Amostras à Nexora
A Nexora apoia a avaliação de amostras em todas as suas linhas de produto principais. Para projetos de planta exterior, os compradores podem solicitar comprimentos da gama de cabo de fibra óptica monomodo G652D para exterior ; para ambientes que exigem proteção mecânica adicional, o cabo de fibra óptica blindado família pode ser amostrada na construção que pretende encomendar. Para implementações com muitas terminações, patch cords monomodo SC-SC G652D estão disponíveis com opções UPC/APC e comprimentos personalizados, para que possa validar a configuração exata de conetores que pretende comprar. Os requisitos personalizados — número de fibras, tipo de bainha, comprimentos de bobina, legendas impressas — podem ser tratados através do suporte OEM/ODM da Nexora, o que facilita a amostragem da configuração real de produção em vez de uma aproximação.
Para tornar o seu pedido de amostra eficiente, inclua o seguinte na primeira mensagem:
- Tipo de produto e aplicação (aérea, em conduta, enterrada diretamente, riser interior, patching)
- Tipo de fibra, número de fibras e norma exigida ou referência da ficha técnica
- Requisitos de construção e bainha, incluindo eventuais necessidades de blindagem ou LSZH
- Comprimentos ou quantidades de amostra por item, e tipo/acabamento de conetor para cordões e pigtails
- País de destino e modo de envio preferido, para que as condições de frete possam ser cotadas
- Quaisquer critérios de aceitação ou relatórios de ensaio que pretenda incluir no pacote de amostra
Quanto mais completa for a sua solicitação, mais próxima a amostra estará do produto final em volume — e mais o seu trabalho de validação contará. Se ainda estiver a definir a especificação, o guia sobre que informações incluir num pedido de cotação (RFQ) de cabo de fibra óptica ajudá-lo-á a estruturar o pedido para que os fornecedores possam cotar e amostrar com precisão.
Todos os produtos Nexora têm uma garantia de 12 meses a partir da data de expedição, e a qualidade dos cabos e patch cords é verificada antes do envio através do processo de controlo de qualidade da própria fábrica — pelo que os relatórios que receber com a amostra deverão refletir os que acompanham a encomenda em volume.
O seu próximo passo: envie à Nexora um pedido de amostra com a configuração pretendida, quantidades e critérios de aceitação e, quando a amostra chegar, percorra as etapas deste artigo — revisão documental, inspeção à chegada, ensaios óticos e uma terminação piloto — antes de incluir a configuração validada na sua ordem de compra. Fazer essa sequência uma vez, de forma completa, é o que transforma uma amostra de cortesia numa verdadeira proteção para a sua encomenda em volume.