
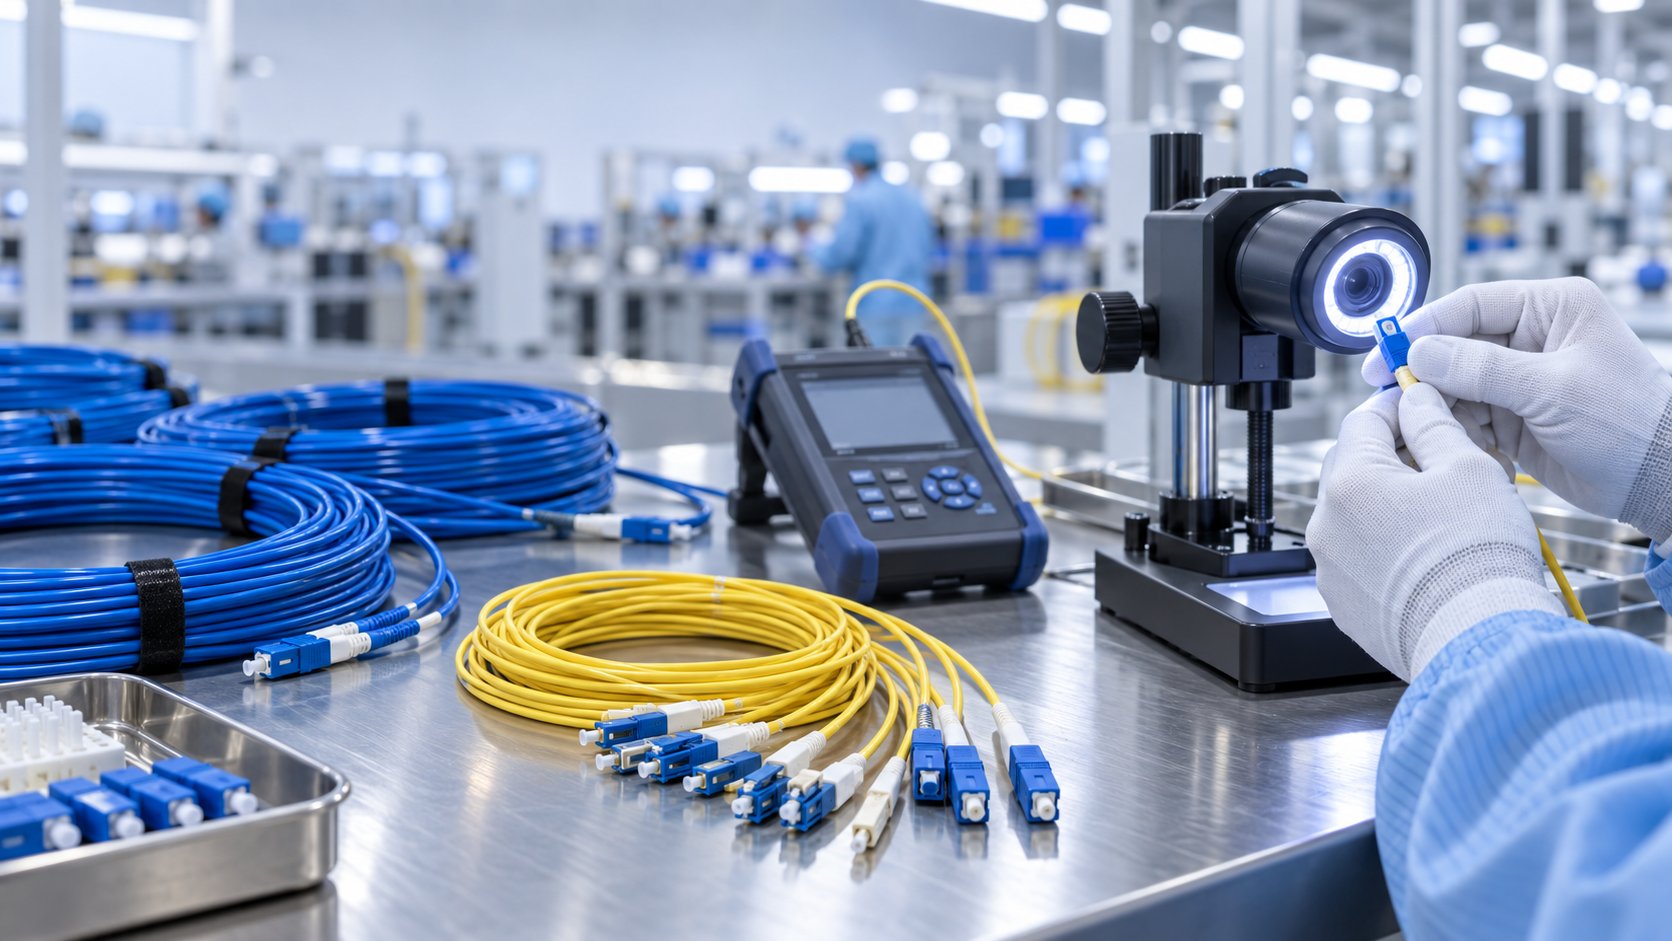
Jak Nexora weryfikuje jakość kabla światłowodowego i patchcordu przed wysyłką, obejmując materiały przychodzące, kontrolę międzyoperacyjną i końcową, dane z testów, o które mogą poprosić nabywcy, oraz sposób przeprowadzenia kontroli odbiorczej.
Każdy nabywca produktów światłowodowych prędzej czy później zadaje to samo pytanie przed potwierdzeniem zamówienia: skąd mam wiedzieć, że kabel, kordy krosowe i adaptery, które otrzymam, rzeczywiście będą zgodne ze specyfikacją, którą zatwierdziłem? W tym artykule wyjaśniono, jak Nexora weryfikuje jakość kabli światłowodowych i kordów krosowych przed wysyłką, co obejmuje każdy etap kontroli, jakie dane z badań może zażądać nabywca oraz jak zorganizować własną kontrolę przychodzącą, aby kontener produktów światłowodowych nie stał się przyczyną opóźnienia projektu.
Dlaczego weryfikacja jakości przed wysyłką ma znaczenie dla nabywców produktów światłowodowych?
Produkty światłowodowe są trudne do skontrolowania po instalacji. Gdy kabel zostanie przeciągnięty przez kanał, kord krosowy poprowadzony przez szafę centrum danych lub adapter zamontowany w panelu krosowym, wymiana wadliwego elementu oznacza pracę, przestój i ponowne testy. Koszt wadliwego złącza lub uszkodzonego kabla jest zatem znacznie wyższy niż różnica w cenie jednostkowej między dwoma dostawcami.
Dlatego weryfikacja przed wysyłką nie jest formalnością. Dla operatora telekomunikacyjnego, dostawcy usług internetowych, dystrybutora, integratora systemów lub wykonawcy centrów danych raport z kontroli towarzyszący wysyłce jest pierwszym realnym dowodem, że zamówienie odpowiada zatwierdzonej próbce. Chroni on również nabywcę w okresie gwarancyjnym, ponieważ dane z badań zarejestrowane przed wysyłką stają się punktem odniesienia dla wszelkich późniejszych sporów.
Istnieje drugi powód, który łatwo przeoczyć. Łącza światłowodowe składają się z wielu drobnych elementów, które muszą ze sobą współpracować: kabla, pigtaili, kordów krosowych, adapterów oraz portów urządzeń, do których są podłączone. Pojedynczy element niezgodny ze specyfikacją może pogorszyć łącze, które poza tym jest prawidłowo zaprojektowane. Ponieważ awaria ujawnia się na poziomie systemu, jej prześledzenie do elementu, który ją spowodował, może zająć dużo czasu. Weryfikacja przed wysyłką przenosi to wykrycie do fabryki, gdzie usunięcie problemu jest tanie.
Nexora produkuje kable światłowodowe, kordy krosowe, pigtaile i adaptery dla klientów B2B na całym świecie, a kontrola jakości przebiega przez cały proces produkcyjny, a nie jest pojedynczą kontrolą końcową. W poniższych sekcjach opisano, co to oznacza w praktyce, etap po etapie, aby można było porównać to z własnymi wymaganiami oraz z ofertami otrzymywanymi od innych dostawców.
Co obejmuje kontrola materiałów przychodzących?
Problemy z jakością produktów światłowodowych zwykle zaczynają się od surowca, a nie od linii montażowej. Kontrola materiałów przychodzących jest zatem pierwszym punktem kontrolnym i odbywa się przed cięciem jakiegokolwiek kabla lub montażem jakiegokolwiek złącza.
Główne pozycje sprawdzane na tym etapie to:
- Surowiec światłowodowy i kablowy — typ i gatunek światłowodu są potwierdzane zgodnie ze specyfikacją zakupu, a konstrukcja kabla (materiał powłoki, elementy wytrzymałościowe, elementy blokujące wodę) jest sprawdzana zgodnie z zatwierdzonym rysunkiem.
- Elementy złączy — ceramiczne tuleje, tuleje ustalające, obudowy i zaślepki przeciwkurzowe są sprawdzane pod kątem zgodności wymiarowej, ponieważ tuleja poza tolerancją spowoduje wysokie tłumienność wtrąceniową niezależnie od staranności montażu.
- Adaptery i osprzęt — tuleja ustalająca wewnątrz adaptera to element, który faktycznie utrzymuje dwa złącza w kontakcie, dlatego współosiowość tulei i dopasowanie obudowy są weryfikowane przed przekazaniem adapterów do montażu.
- Osłonki, odciążenia i akcesoria — części mechaniczne chroniące połączenie złącza z kablem są sprawdzane, aby gotowy zestaw wytrzymał transport i instalację.
- Dokumentacja — certyfikaty materiałowe i zapisy partii są archiwizowane, aby gotowy produkt można było prześledzić do partii materiału, z której pochodzi.
Dla nabywcy praktyczną wartością tego etapu jest identyfikowalność. Jeśli problem pojawi się po miesiącach, dostawca, który potrafi prześledzić gotowy kabel do partii światłowodu, może ustalić, czy problem dotyczy jednej szpuli, czy całej serii produkcyjnej. Dostawca, który tego nie potrafi, zwykle poprosi o przyjęcie zamiennika bez wyjaśnienia przyczyny źródłowej.
Warto zapytać potencjalnego dostawcę, jak postępuje z materiałem przychodzącym, który nie przejdzie kontroli. Udokumentowany proces niezgodności — kwarantanna, zwrot do dostawcy, analiza przyczyny źródłowej — jest lepszym sygnałem niż ogólne stwierdzenie, że cały materiał jest sprawdzany.
Jak przebiega kontrola jakości podczas produkcji?
Kontrola międzyoperacyjna wychwytuje problemy, gdy ich usunięcie jest jeszcze tanie. W produkcji kabli światłowodowych krytyczne etapy to obchodzenie się ze światłowodem, powlekanie i znakowanie kabla; w produkcji kordów krosowych i pigtaili krytyczne etapy to cięcie, zdejmowanie powłoki, łupanie, montaż złącza i polerowanie.
Kontrole, które mają największe znaczenie podczas produkcji, to:
- Obchodzenie się ze światłowodem i prowadzenie — promień zgięcia jest kontrolowany na całej linii, ponieważ nadmierne zgięcie podczas produkcji wprowadza tłumienność, która nie zniknie później.
- Kontrola powłoki i wymiarów — średnica zewnętrzna, grubość ścianki i współosiowość powłoki są mierzone zgodnie ze specyfikacją, ponieważ wpływają zarówno na ochronę mechaniczną, jak i na dopasowanie kabla w kanałach, tacach i mufach.
- Montaż złącza — wsuwanie tulei, parametry klejenia żywicą lub zaciskania oraz odciążenie kabla są kontrolowane, ponieważ złącze niewłaściwie połączone z kablem ulegnie awarii mechanicznej, nawet jeśli jego parametry optyczne są początkowo akceptowalne.
- Polerowanie czoła — geometria polerowania (PC, UPC lub APC) jest sprawdzana zgodnie z zamówionym typem złącza, a jakość czoła jest kontrolowana, aby rysy, wżery lub pozostałości żywicy nie trafiły do etapu badań końcowych.
- Długość i znakowanie — długość kabla, znakowanie metryczne i identyfikacja produktu są weryfikowane, aby dostarczona długość odpowiadała zamówieniu, a kabel można było zidentyfikować na miejscu.
- Jakość wykonania i dyscyplina obchodzenia się — czoła złączy są zakrywane między etapami procesu, a gotowe zestawy są obsługiwane tak, aby zanieczyszczenia nie gromadziły się przed badaniami końcowymi.
To także etap, na którym uwidacznia się różnica między produktem standardowym a zamówieniem niestandardowym. Gdy klient zamawia konkretną kombinację złączy, konkretny kolor powłoki, konkretną długość lub znakowanie marki własnej, kontrole międzyoperacyjne muszą być prowadzone zgodnie z zatwierdzonym rysunkiem, a nie z ogólną specyfikacją produktu.
Dla nabywców użyteczne pytanie na tym etapie nie brzmi, czy kontrola międzyoperacyjna istnieje, ale co dzieje się z egzemplarzem, który jej nie przejdzie. Egzemplarze niezgodne powinny zostać poprawione lub usunięte z partii, a zapis partii powinien to potwierdzać. Proces, który rejestruje tylko wynik końcowy, nie może powiedzieć, czy problem został naprawiony, czy po prostu przeszedł dalej.
Co jest sprawdzane w kontroli końcowej i badaniach funkcjonalnych?
Kontrola końcowa to moment, w którym produkt jest mierzony względem specyfikacji zatwierdzonej przez nabywcę. W przypadku produktów światłowodowych badania funkcjonalne decydują o tym, czy łącze będzie faktycznie działać.
| Pozycja badania | Co weryfikuje | Dlaczego nabywca powinien się tym interesować |
|---|---|---|
| Tłumienność wtrąceniowa | Stratę sygnału wprowadzaną przez parę złączy lub adapter | Bezpośrednio zużywa budżet strat łącza; partia o wysokiej tłumienności może wymusić ponowne zarabianie na miejscu |
| Tłumienność odbiciowa | Odbicia kierowane z powrotem do nadajnika | Słaba tłumienność odbiciowa zakłóca czułe łącza, zwłaszcza w sieciach FTTH i CATV wykorzystujących złącza APC |
| Kontrola czoła | Rysy, wżery, zanieczyszczenia i geometrię polerowania | Wady czoła są częstą przyczyną usterek przerywanych, które ujawniają się dopiero po instalacji |
| Tłumienność (kabel) | Stratę sygnału na długości światłowodu | Potwierdza, że kabel spełnia wymagania tłumienności dla odległości trasy |
| Ciągłość | Że każde włókno w kablu jest nienaruszone | Zapobiega odkryciu zerwanego włókna dopiero po przeciągnięciu kabla |
| Interferometria (jeśli dotyczy) | Geometrię czoła tulei, taką jak promień krzywizny i przesunięcie wierzchołka | Geometria decyduje o niezawodności łączenia dwóch złączy, zwłaszcza w panelach o wysokiej gęstości |
| Kontrola wizualna i wymiarowa | Obudowę, osłonkę, znakowanie, długość i opakowanie | Potwierdza, że dostarczony element odpowiada zamówionej konfiguracji |
Nie każde zamówienie wymaga każdego badania. Standardowe zamówienie kordów krosowych dla sieci korporacyjnej i projekt kabla zewnętrznego dalekiego zasięgu mają różne profile ryzyka, a plan badań powinien to odzwierciedlać. Istotne jest to, że plan badań jest uzgodniony przed produkcją, a wyniki są rejestrowane dla partii lub szpuli, a nie podsumowane w jednym wierszu na liście pakowej.
Pomaga również pisemne uzgodnienie kryteriów odbioru. Limity tłumienności wtrąceniowej i odbiciowej powinny być podane jako wartości wraz z metodą badania, a nie jako ogólna obietnica niskich strat. Gdy kryteria są jednoznaczne, obie strony mogą odczytać ten sam zapis badania i dojść do tego samego wniosku, co usuwa większość sporów, które w przeciwnym razie wynikają z roszczenia jakościowego.
Jak Nexora prowadzi weryfikację opakowania i dostawy?
Opakowanie to ostatnia szansa na zapobieżenie uszkodzeniu w transporcie i w przypadku produktów światłowodowych zasługuje na więcej uwagi, niż zwykle otrzymuje. Bębny kablowe, szpule kordów krosowych i kartony adapterów pokonują duże odległości drogą morską, kolejową lub lotniczą, a sposób ich obsługi nie jest delikatny.
Weryfikacja opakowania i dostawy obejmuje zwykle:
- Ochronę bębna kablowego — bębny są sprawdzane pod kątem integralności kołnierzy, a koniec kabla jest zabezpieczony, aby nie rozwinął się ani nie załamał podczas transportu.
- Promień zgięcia w opakowaniu — kordy krosowe i pigtaile są zwijane z promieniem zgodnym z minimalnym promieniem zgięcia światłowodu, ponieważ ciasny zwój w kartonie może wprowadzić trwałe straty.
- Ochronę złączy — każde złącze jest wyposażone w zaślepkę przeciwkurzową, a kordy krosowe są pakowane pojedynczo, aby czoła nie uległy zanieczyszczeniu lub zarysowaniu w kartonie.
- Integralność kartonów i palet — wytrzymałość kartonów, zamknięcie i układanie na paletach są sprawdzane, aby przesyłka przetrwała załadunek i rozładunek kontenera.
- Kontrolę etykiet i dokumentów — znaki wysyłkowe, ilości, numery modeli i listy pakowe są weryfikowane względem zamówienia przed zamknięciem kontenera.
Dla nabywców konsolidujących przesyłki od kilku dostawców ten etap decyduje również o tym, jak łatwo magazyn może przyjąć towar. Wyraźne znakowanie i dokładna lista pakowa skracają czas przyjęcia i znacznie ułatwiają dopasowanie dostarczonych pozycji do zamówienia.
Jeśli projekt ma stałe okno instalacyjne, warto również wcześnie potwierdzić format pakowania. To, czy kabel jest dostarczany na bębnach, czy w zwojach, oraz czy kordy krosowe są pakowane pojedynczo, czy luzem, wpływa na sposób przechowywania towaru na miejscu i szybkość wydawania go ekipom instalacyjnym.
Jakich danych z badań i dokumentacji może zażądać nabywca?
Najbardziej użyteczne pytanie, jakie nabywca może zadać dostawcy produktów światłowodowych, nie brzmi „czy Państwa jakość jest dobra?”, ale „jakie dane mogą Państwo przekazać wraz z wysyłką?”. Dokumentacja zamienia roszczenie jakościowe w coś, co można zweryfikować.
W zależności od produktu i zamówienia dokumentacja wspierająca wysyłkę produktów światłowodowych może obejmować:
- Zapisy badań tłumienności wtrąceniowej i odbiciowej dla kordów krosowych, pigtaili i adapterów
- Zapisy badań tłumienności i ciągłości dla szpul lub bębnów kablowych
- Wyniki kontroli czoła, jeśli zamówienie tego wymaga
- Zapisy partii materiału lub identyfikowalności wiążące wyroby gotowe z materiałem przychodzącym
- Listę pakową z ilościami, długościami, numerami modeli i znakami wysyłkowymi
- Zapisy kontroli dla uzgodnionych etapów kontroli
Przy przeglądzie tej dokumentacji warto pamiętać o dwóch kwestiach. Po pierwsze, metodę badania i kryteria odbioru należy uzgodnić przed rozpoczęciem produkcji, a nie po przygotowaniu towaru — wynik badania ma znaczenie tylko w odniesieniu do określonego limitu. Po drugie, należy potwierdzić, które pozycje obejmuje zapis. Zapis badania dla jednego modelu korda krosowego nie obejmuje automatycznie innego typu złącza lub innego typu światłowodu w tym samym zamówieniu.
Rozsądne jest również zapytanie, jak długo przechowywane są zapisy. Jeśli projekt jest instalowany w kilku fazach lub jeśli roszczenie gwarancyjne pojawi się rok po dostawie, możliwość odzyskania pierwotnego zapisu badania czyni dokumentację użyteczną, a nie dekoracyjną.
Jak nabywcy mogą zorganizować własną kontrolę przychodzącą?
Nawet przy dokładnym procesie przed wysyłką u dostawcy kontrola przychodząca we własnym magazynie jest warta wysiłku. To jedyna kontrola, która weryfikuje, co faktycznie dotarło, i tworzy zapis, który można wykorzystać, jeśli problem pojawi się później.
Praktyczna kontrola przychodząca produktów światłowodowych może opierać się na kilku krokach:
- Sprawdzić przesyłkę względem listy pakowej — ilości, długości, numery modeli i typy złączy, przed odłożeniem towaru.
- Skontrolować stan opakowania — należy sprawdzić, czy kartony nie są zgniecione, czy beczki nie są uszkodzone, czy nie brakuje zaślepek przeciwpyłowych oraz czy nie ma śladów wilgoci.
- Badanie właściwości optycznych na próbce — należy zmierzyć tłumienność wtrąceniową i tłumienność odbiciową na próbce patchcordów i adapterów za pomocą skalibrowanego zestawu pomiarowego, a następnie porównać wyniki z zapisami dostawcy.
- Kontrola czołowych powierzchni złączy — należy użyć mikroskopu do kontroli czołowych powierzchni złączy na próbce, ponieważ zanieczyszczenia i zarysowania są najczęstszą przyczyną zakłóceń przerywanych.
- Weryfikacja długości i oznaczenia kabla — należy potwierdzić, że dostarczona długość i oznaczenie są zgodne z zamówieniem.
- Rejestracja wyników — należy przechowywać protokół kontroli razem z danymi testowymi dostawcy, aby w razie potrzeby obie strony pracowały na tej samej podstawie.
Wielkość próbki powinna odzwierciedlać ryzyko związane z zamówieniem. Niewielkie zamówienie standardowych patchcordów do sieci biurowej wymaga mniejszego próbkowania niż duże zamówienie kabla zewnętrznego przeznaczonego na trasę dalekosiężną, gdzie jedna wadliwa szpula może wpłynąć na cały odcinek.
Dwa praktyczne szczegóły znacznie ułatwiają przeprowadzenie kontroli odbiorczej. Po pierwsze, należy utrzymywać sprzęt pomiarowy w stanie skalibrowanym i rejestrować datę kalibracji wraz z wynikami, ponieważ pomiar wykonany nieskalibrowanym sprzętem trudno obronić w reklamacji. Po drugie, należy przechowywać protokół kontroli razem z danymi testowymi dostawcy dla tej samej partii, aby porównanie było możliwe bez przeszukiwania dwóch systemów.
Jak kupiec powinien ocenić system jakości dostawcy światłowodów?
Przy porównywaniu dostawców system jakości jest często trudniejszy do oceny niż cena. Poniższe pytania pozwalają zwykle odróżnić dostawców, którzy rzeczywiście kontrolują jakość, od tych, którzy jedynie deklarują, że to robią.
- Gdzie znajdują się punkty kontroli? Dostawca, który kontroluje wyłącznie wyroby gotowe, reaguje na problemy; dostawca, który kontroluje materiały przychodzące i etapy w trakcie produkcji, zapobiega im.
- Co jest rejestrowane i z jaką szczegółowością? Zapisy dla partii lub szpuli są znacznie bardziej użyteczne niż pojedynczy arkusz zbiorczy.
- Kto wykonuje badania i za pomocą jakiego sprzętu? Należy zapytać, w jaki sposób kalibrowany jest sprzęt pomiarowy i jak często.
- Co się dzieje, gdy partia nie przejdzie kontroli? Jasna procedura postępowania z niezgodnościami — kwarantanna, analiza przyczyn źródłowych, działania korygujące — ma większe znaczenie niż obietnica, że awarie nigdy się nie zdarzają.
- Czy dostawca potrafi prześledzić wyrób gotowy do partii materiału? Identyfikowalność umożliwia wycofanie lub ukierunkowaną wymianę.
- Jak kontrolowane są zamówienia niestandardowe oraz OEM/ODM? Konfiguracje niestandardowe wymagają, aby podstawą kontroli był zatwierdzony rysunek, a nie ogólna specyfikacja.
- Jak dokumentowany jest uzgodniony plan badań? Pisemny plan, który widziały obie strony, łatwiej poddać audytowi niż nieformalne ustalenia.
Produkcja Nexora jest zorganizowana wokół tych mechanizmów kontroli: zakład o powierzchni ponad 16 000 m² w Shenzhen, 12 linii produkcyjnych, ponad 30 stanowisk kontroli jakości obejmujących kontrolę materiałów przychodzących, komponentów, etapów w trakcie produkcji, badania funkcjonalne, kontrolę wizualną, kontrolę końcową i kontrolę opakowania oraz ponad 500 zrealizowanych projektów OEM/ODM dla klientów w ponad 50 krajach. Liczby te opisują infrastrukturę produkcyjną i jakościową firmy; konkretny plan badań dla Państwa zamówienia jest uzgadniany odrębnie, na podstawie produktów i wymagań projektu.
Jakie są najczęstsze problemy jakościowe w zamówieniach światłowodowych?
Zrozumienie typowych rodzajów awarii pomaga zdecydować, na czym skupić własną kontrolę. W praktyce problemy, które sprawiają kupcom najwięcej kłopotów, nie są egzotyczne.
- Zanieczyszczone lub zarysowane czołowe powierzchnie złączy — często spowodowane brakiem zaślepek przeciwpyłowych lub nieostrożnym obchodzeniem się podczas pakowania; częsta przyczyna tłumienności przerywanej.
- Niezgodność rodzaju szlifu złącza — połączenie złącza UPC z portem APC powoduje wysoką tłumienność odbiciową i może w ogóle nie działać.
- Tłumienność wtrąceniowa powyżej uzgodnionego limitu — zwykle wynika z tolerancji tulei lub pierścienia ferrytowego albo z parametrów montażu.
- Tłumienność wywołana zgięciem w patchcordach — spowodowana zwijaniem poniżej minimalnego promienia zgięcia podczas pakowania lub instalacji.
- Odchylenie wymiarów lub powłoki kabla — wpływa na dopasowanie w kanałach, tacach i mufach oraz może wskazywać na problem z materiałem lub wytłaczaniem.
- Błędy długości lub oznaczenia — problem raczej logistyczny niż techniczny, ale nadal pochłania czas na odbiór i może zakłócić harmonogram instalacji.
Każdemu z tych problemów można zapobiec dzięki zdefiniowanemu etapowi kontroli, dlatego proces ma większe znaczenie niż pojedyncze badanie. Dlatego też najbardziej użyteczne rozmowy z dostawcą odbywają się przed produkcją, gdy specyfikację, plan badań i kryteria odbioru można jeszcze dostosować bez dodatkowych kosztów.
Jak weryfikacja jakości wspiera projekty OEM i ODM?
Dla klientów OEM i ODM weryfikacja jakości ma dodatkowy wymiar: produkt jest określony przez specyfikację klienta, więc kontrola musi opierać się na zatwierdzonym rysunku, próbce i kryteriach badań, a nie na pozycji katalogowej.
W praktyce oznacza to, że plan kontroli jest budowany wokół wymagań klienta od samego początku. Kombinacje złączy, kolory powłoki, nadruk i oznaczenie marki własnej, długości kabli oraz formaty opakowań są potwierdzane przed produkcją, a etapy kontroli weryfikują następnie wyrób gotowy względem tej uzgodnionej konfiguracji. Dla kupców opracowujących nowy produkt etap zatwierdzenia próbki jest momentem zamrożenia specyfikacji i warto potraktować go równie starannie jak samo zamówienie produkcyjne.
Dwa nawyki usprawniają realizację projektów OEM i ODM. Po pierwsze, należy utrzymywać jeden zatwierdzony rysunek lub próbkę jako odniesienie zarówno dla produkcji, jak i kontroli, aby nie było wątpliwości, która wersja jest aktualna. Po drugie, należy potwierdzić kryteria kontroli równocześnie ze specyfikacją, ponieważ specyfikacji bez limitów odbioru nie można spójnie weryfikować w kolejnych partiach.
Jak weryfikacja jakości wiąże się z produktami, które Państwo zamawiają?
Opisane powyżej etapy kontroli mają zastosowanie w całym asortymencie produktów światłowodowych, ale ich nacisk zmienia się w zależności od produktu. W przypadku kabla zewnętrznego, takiego jak zewnętrzny kabel światłowodowy jednomodowy G.652D oraz kabel światłowodowy ADSS, największe ryzyko wiąże się z tłumiennością, ciągłością, wymiarami powłoki i pakowaniem na szpulach. W przypadku kabla światłowodowego pancernego oraz kabla samonośnego typu figure-8, obok badań optycznych znaczenie ma konstrukcja mechaniczna i integralność elementów wytrzymałościowych.
W przypadku kabla abonenckiego FTTH, priorytety przesuwają się w stronę powtarzalności wymiarów i łatwości obchodzenia się, ponieważ kable te są instalowane w dużych ilościach i zarabiane w terenie. W przypadku zestawów, patchcord jednomodowy duplex LC-LC oraz pigtail światłowodowy zamówienia zależą od jakości czołowych powierzchni złączy, tłumienności wtrąceniowej i tłumienności odbiciowej, natomiast adapter światłowodowy jednomodowy SC/UPC zamówienia zależą od koncentryczności tulei i dopasowania obudowy.
Jeśli wciąż wybierają Państwo produkty, nasze przewodniki na temat jak wybrać kabel światłowodowy oraz jak wybrać patchcordy i adaptery obejmują decyzje dotyczące wyboru, które poprzedzają plan jakości.
Jak napisać specyfikację jakościową, którą dostawca może rzeczywiście spełnić?
Większość sporów jakościowych w zakupach światłowodów nie zaczyna się od nieuczciwego dostawcy. Zaczyna się od specyfikacji, która nigdy nie była wystarczająco precyzyjna, aby można ją było zweryfikować. Jeśli zamówienie mówi o „niskiej tłumienności wtrąceniowej” bez liczby, metody badania i reguły próbkowania, obie strony mogą spojrzeć na tę samą dostawę i dojść do różnych wniosków.
Specyfikacja, którą można zweryfikować, zawiera zwykle cztery elementy dla każdego wymagania:
- Parametr — na przykład tłumienność wtrąceniowa, tłumienność odbiciowa, tłumienność, średnica zewnętrzna lub długość.
- Wartość i jednostka — liczba z jednostką, a w stosownych przypadkach wartość maksymalna lub minimalna zamiast nieprecyzyjnego opisu.
- Metoda badania — w jaki sposób mierzona jest wartość, przy jakiej długości fali i za pomocą jakiego rodzaju sprzętu.
- Reguła odbioru — czy wymaganie dotyczy każdej sztuki, próbki czy średniej partii, oraz co się dzieje, gdy sztuka nie przejdzie kontroli.
Gdy te cztery elementy są obecne, protokół kontroli staje się prostym porównaniem, a nie interpretacją. To również sprawia, że dane testowe dostawcy są dla Państwa użyteczne: można je sprawdzić względem własnych kryteriów, zamiast przyjmować je na wiarę.
W przypadku zamówień niestandardowych oraz OEM/ODM specyfikacja powinna być powiązana z zatwierdzonym rysunkiem lub próbką. Jeśli rysunek się zmienia, specyfikacja i kryteria kontroli powinny zmienić się wraz z nim, a aktualna wersja powinna być jednoznaczna dla obu stron.
Jak należy ustalić próbkowanie dla zamówienia światłowodowego?
Badanie każdej sztuki nie zawsze jest praktyczne, a badanie zbyt małej liczby sztuk nie daje użytecznego zapewnienia. Próbkowanie jest kompromisem i należy je wybierać świadomie, a nie z przyzwyczajenia.
Czynniki, które zwykle decydują o wyborze próbkowania, to:
- Wielkość zamówienia — większe zamówienie zawiera więcej sztuk, więc stała wielkość próbki daje mniejsze pokrycie partii.
- Krytyczność produktu — komponent, który trudno wymienić po instalacji, uzasadnia więcej badań niż taki, który można łatwo wymienić.
- Stabilność procesu — nowy produkt, nowa partia materiału lub zmieniony proces wiążą się z większym ryzykiem niż powtórzone zamówienie stabilnej pozycji.
- Koszt awarii — wadliwa szpula na trasie dalekosiężnej jest znacznie droższa niż wadliwy patchcord w szafie biurowej.
- Historia współpracy z dostawcą — dostawca z konsekwentnymi wynikami może wymagać mniejszej weryfikacji niż nowy, ale kryteria nadal powinny być spisane.
Dla kupców praktyczny wniosek jest taki, że próbkowanie należy uzgodnić z wyprzedzeniem i udokumentować. Jeśli problem pojawi się później, udokumentowany plan próbkowania pokazuje, co zostało zweryfikowane, a co nie, co znacznie wyjaśnia rozmowę o odpowiedzialności.
Co powinien zawierać protokół kontroli światłowodów?
Protokół kontroli jest użyteczny tylko wtedy, gdy pozwala powiązać wynik z konkretną pozycją. Protokół podający jedną średnią dla całej dostawy jest trudny do wykorzystania, ponieważ nie mówi, które sztuki zostały zmierzone ani które przeszły kontrolę.
Raport, który wspiera decyzję nabywcy, zwykle zawiera:
- Produkt i konfigurację — model, typ złącza, typ włókna, długość oraz wszelkie niestandardowe oznaczenia.
- Identyfikator partii lub szpuli — aby wynik można było powiązać z otrzymanym towarem.
- Pozycje testowe i zmierzone wartości — nie tylko wynik pozytywny lub negatywny, ale rzeczywiste odczyty, jeśli zamówienie tego wymaga.
- Zastosowane kryteria odbioru — aby można było potwierdzić, że wynik oceniano zgodnie z Państwa specyfikacją.
- Data i użyte urządzenia — w tym status kalibracji, jeśli ma to zastosowanie.
- Wynik dla każdej pozycji lub każdej próbki — aby pojedyncze niepowodzenie było widoczne, a nie uśrednione.
Po otrzymaniu raportu warto sprawdzić, czy opisana konfiguracja odpowiada zamówionej. Raport dotyczący właściwej rodziny produktów, ale niewłaściwego typu złącza lub typu włókna nie weryfikuje zamówienia, nawet jeśli liczby wyglądają dobrze.
Jak postępować z problemem jakościowym po dostawie?
Nawet dobrze kontrolowany proces może skutkować problemem, który ujawnia się dopiero po dostawie. Liczy się wtedy to, jak szybko można opanować problem i jak jednoznacznie można zidentyfikować przyczynę.
Wykonalny proces rozpatrywania reklamacji jakościowej zwykle przebiega w kilku krokach:
- Opanować problem — zidentyfikować, których partii, szpul lub kartonów dotyczy, i powstrzymać ich wprowadzenie do obiegu.
- Porównać zapisy — zestawić wyniki kontroli odbiorczej z danymi dostawcy sprzed wysyłki dla tej samej partii.
- Określić zakres — ustalić, czy problem dotyczy jednej sztuki, jednej partii czy szerszej serii produkcyjnej, korzystając z zapisów identyfikowalności.
- Znaleźć przyczynę — ustalić, czy problem powstał w materiale, montażu, pakowaniu czy transporcie.
- Uzgodnić działania korygujące — wymiana, przeróbka lub zmiana procesu, z jasnym zakresem i harmonogramem.
- Zweryfikować poprawkę — potwierdzić przy następnej wysyłce, że działanie korygujące rzeczywiście zadziałało.
Identyfikowalność i zapisy dla poszczególnych partii mają tak duże znaczenie, ponieważ umożliwiają krok trzeci. Bez nich dostawca może jedynie wymienić sztuki, które Państwo zauważyli, a nie ma sposobu, aby wiedzieć, czy inne dotknięte sztuki nie znajdują się już w magazynie.
Czym różni się weryfikacja jakości światłowodów w zależności od zastosowania?
Ten sam framework kontroli ma zastosowanie w różnych aplikacjach, ale nacisk zmienia się w zależności od sposobu użytkowania produktu i kosztu potencjalnej awarii.
| Zastosowanie | Typowe produkty | Na czym zwykle skupia się kontrola |
|---|---|---|
| FTTH i sieci dostępowe | Kabel drop, pigtaile, adaptery SC i LC | Spójność wymiarowa, jakość czoła i straty, ponieważ te elementy są instalowane w dużych ilościach i zarabiane w terenie |
| Centra danych | Patchcordy LC, adaptery wysokiej gęstości | Spójność strat wtrąceniowych przy wielu połączeniach, czystość czoła i geometria złącza |
| Sieci metropolitalne i szkieletowe | Zewnętrzny kabel jednomodowy, kabel pancerny | Tłumienność, ciągłość, wymiary płaszcza i pakowanie na bębnach dla długich tras |
| Trasy napowietrzne | Kabel ADSS i samonośny figure-8 | Integralność elementu wytrzymałościowego i konstrukcja mechaniczna obok parametrów optycznych |
| Sieci korporacyjne i LAN | Patchcordy i adaptery wielomodowe | Dopasowanie typu złącza i polerowania oraz straty w budżecie łącza |
Dlatego jeden ogólny plan testów rzadko jest najlepszym rozwiązaniem. Właściwy plan odzwierciedla produkt, trasę i koszt awarii w danym zastosowaniu.
Co nabywcy powinni potwierdzić przed pierwszym uruchomieniem produkcji?
Najskuteczniejsza kontrola jakości odbywa się przed rozpoczęciem produkcji, gdy zmiany są jeszcze bezkosztowe. Krótka lista kontrolna przedprodukcyjna zapobiega większości problemów, które w przeciwnym razie ujawniłyby się przy kontroli końcowej.
- Specyfikacja i rysunek — potwierdzić aktualną wersję i upewnić się, że obie strony pracują na tym samym dokumencie.
- Plan testów i kryteria odbioru — uzgodnić na piśmie parametry, wartości, metody i zasady pobierania próbek.
- Zatwierdzenie próbki — zatwierdzić fizyczną próbkę, gdy produkt jest niestandardowy, i zachować ją jako referencję dla produkcji.
- Oczekiwania dotyczące dokumentacji — potwierdzić, jakie zapisy będą towarzyszyć wysyłce i na jakim poziomie szczegółowości.
- Pakowanie i oznakowanie — uzgodnić format pakowania, znaki wysyłkowe i etykietowanie przed zapakowaniem towaru.
- Harmonogram dostaw — potwierdzić harmonogram produkcji i kontroli, aby testowanie nie stało się wąskim gardłem na ostatnią chwilę.
Nabywcy, którzy ukończą tę listę kontrolną przed pierwszym uruchomieniem, zwykle stwierdzają, że etap kontroli staje się potwierdzeniem, a nie negocjacją. Specyfikacja jest ustalona, kryteria są znane, a zapisy można odczytać według wspólnego standardu.
Jak weryfikacja jakości wspiera długoterminowe relacje z dostawcami?
Weryfikacja jakości bywa traktowana jako sposób na przyłapanie dostawcy. W praktyce jej większa wartość polega na tym, że czyni relację dostawczą przewidywalną. Gdy specyfikacja, plan testów i dokumentacja są uzgodnione i stabilne, powtarzalne zamówienia stają się szybsze do złożenia i łatwiejsze do odbioru, ponieważ obie strony już wiedzą, co będzie sprawdzane i jakie dowody zostaną dostarczone.
Dla nabywców realizujących wieloetapowe projekty ta przewidywalność ma większe znaczenie niż marginalna różnica w cenie. Dostawca, który dostarcza spójną, udokumentowaną jakość, zmniejsza obciążenie związane z odbiorem, obniża ryzyko opóźnień w instalacji i ułatwia planowanie kolejnego etapu wdrożenia. W kilku zamówieniach ta niezawodność jest zwykle warta więcej niż niewielka oszczędność na cenie jednostkowej.
Tworzy to również użyteczną pętlę informacji zwrotnej. Gdy zapisy z kontroli są udostępniane i przeglądane, obie strony widzą, gdzie pojawiają się odchylenia, i mogą je usunąć, zanim staną się reklamacją. To bardziej produktywna relacja niż taka, w której o jakości rozmawia się dopiero po awarii.
Jakie urządzenia służą do weryfikacji jakości światłowodów?
Nabywcy nie muszą posiadać każdego przyrządu, ale zrozumienie, co każdy z nich mierzy, znacznie ułatwia odczytanie raportu z testów i zadawanie właściwych pytań.
- Miernik mocy optycznej i źródło światła — standardowy zestaw do pomiaru strat wtrąceniowych na patchcordzie, pigtailu lub adapterze. Wynik zależy od warunków wprowadzenia światła i metody referencyjnej, dlatego metodę testu należy podać wraz z wartością.
- Reflektometr optyczny (OTDR) — stosowany na kablu do lokalizowania zdarzeń stratności wzdłuż włókna i potwierdzania ciągłości na dużej długości. Jest szczególnie przydatny w kablach zewnętrznych, gdzie usterka może znajdować się daleko od obu końców.
- Mikroskop do inspekcji czoła — mikroskop lub wideoskop służący do badania czoła złącza pod kątem rys, wżerów i zanieczyszczeń. To najszybszy sposób wykrycia defektów powodujących przerywane usterki.
- Interferometr — służy do pomiaru geometrii czoła tulei, takiej jak promień krzywizny i przesunięcie wierzchołka, które decydują o niezawodności łączenia dwóch złączy.
- Przyrządy wymiarowe — suwmiarki, mikrometry i sprawdziany służące do kontroli średnicy kabla, grubości ścianki i wymiarów złącza zgodnie ze specyfikacją.
Przy przeglądaniu danych testowych warto pamiętać o dwóch kwestiach. Po pierwsze, ten sam parametr mierzony inną metodą może dać inną liczbę, więc metoda ma takie samo znaczenie jak wartość. Po drugie, kalibracja sprzętu wpływa na wiarygodność każdego wyniku, dlatego zasadne jest pytanie, jak kalibracja jest zarządzana i rejestrowana.
Jak porównywać oferty, gdy jakość jest częścią ceny?
Oferty na światłowody są często porównywane wyłącznie po cenie jednostkowej, co utrudnia dostrzeżenie, co faktycznie jest wliczone. Dwaj dostawcy mogą wycenić ten sam produkt w różnych cenach, ponieważ oferują różne poziomy testowania, dokumentacji i pakowania.
Bardziej użyteczne porównanie analizuje, co zawiera każda oferta:
- Jasność specyfikacji — czy oferta precyzyjnie określa typ złącza, typ włókna, polerowanie, długość i konstrukcję, czy tylko ogólną nazwę produktu?
- Zakres testów — jakie testy są wykonywane, na jakiej części zamówienia i czy wyniki są dostarczane?
- Dokumentacja — jakie zapisy towarzyszą wysyłce i na jakim poziomie szczegółowości?
- Standard pakowania — jak towar jest chroniony w transporcie i czy format pakowania odpowiada Państwa lokalizacji.
- Kontrola dostosowania — w zamówieniach OEM i ODM, w jaki sposób zatwierdzony rysunek kieruje produkcją i kontrolą.
- Reakcja na problemy — jaki proces obowiązuje, jeśli partia nie przejdzie testów lub po dostawie pojawi się reklamacja.
Gdy te pozycje zostaną porównane obok siebie, różnica w cenie zwykle staje się wyjaśnialna. Oferta zawierająca dane testowe dla poszczególnych partii i mocniejsze pakowanie nie jest bezpośrednio porównywalna z ofertą, która ich nie zawiera, a nabywca może zdecydować, jaki poziom zapewnienia jakości projekt rzeczywiście wymaga.
Często zadawane pytania dotyczące weryfikacji jakości światłowodów
Jakie testy są wykonywane na patchcordach światłowodowych przed wysyłką?
Typowe testy obejmują tłumienność wtrąceniową, tłumienność odbiciową, kontrolę czoła złącza oraz kontrolę wizualną i wymiarową złącza, osłonki, długości i oznaczeń. Dokładny plan testów zależy od typu złącza, typu włókna oraz wymagań uzgodnionych z nabywcą.
Czy mogę poprosić o dane z testów dla mojego zamówienia?
Tak. Nabywcy mogą poprosić o zapisy tłumienności wtrąceniowej i odbiciowej dla patchcordów, pigtaili i adapterów, zapisy tłumienności i ciągłości dla szpul lub bębnów kablowych oraz dokumentację pakową. Najlepiej uzgodnić metodę testu i kryteria akceptacji przed rozpoczęciem produkcji.
Jak zweryfikować jakość kabla światłowodowego po jego dostarczeniu?
Należy sprawdzić wysyłkę z listą pakową, skontrolować stan opakowania, wyrywkowo przetestować tłumienność wtrąceniową i odbiciową za pomocą skalibrowanego zestawu pomiarowego, skontrolować czoła złączy na próbce oraz zweryfikować długość i oznaczenia kabla. Wyniki należy zapisać razem z danymi z testów dostawcy.
Jaka jest różnica między tłumiennością wtrąceniową a tłumiennością odbiciową?
Tłumienność wtrąceniowa to moc sygnału tracona, gdy światło przechodzi przez połączenie, i obciąża budżet tłumienności łącza. Tłumienność odbiciowa mierzy, ile światła odbija się z powrotem w kierunku nadajnika; słaba tłumienność odbiciowa może zakłócać wrażliwe łącza, szczególnie w sieciach FTTH i CATV wykorzystujących złącza APC.
Dlaczego szlif złącza ma znaczenie dla jakości?
Złącza UPC i APC mają różną geometrię czoła i nie wolno ich mieszać w tym samym łączu. Połączenie złącza UPC z portem APC powoduje wysoką tłumienność odbiciową i może uniemożliwić działanie łącza, dlatego szlif musi być zgodny na obu końcach oraz na porcie urządzenia.
Jak mogę zmniejszyć ryzyko otrzymania wadliwych produktów światłowodowych?
Należy uzgodnić specyfikację i kryteria testów przed produkcją, poprosić o dane z testów dla partii lub szpuli dołączone do wysyłki oraz przeprowadzić kontrolę odbiorczą we własnym magazynie. Zapisy identyfikowalności pomagają również, jeśli problem pojawi się po instalacji.
Czy każde zamówienie wymaga tego samego planu testów?
Nie. Plan testów powinien odzwierciedlać produkt i ryzyko projektu. Standardowe zamówienie patchcordów i zamówienie kabla zewnętrznego dalekiego zasięgu mają różne priorytety, dlatego testy i poziom próbkowania są uzgadniane dla każdego zamówienia indywidualnie, a nie stosowane jednolicie.
Jak długo należy przechowywać zapisy z testów?
Zapisy są najbardziej przydatne, gdy można je odzyskać w okresie gwarancji lub w przypadku instalacji etapowych. Warto zapytać dostawcę, jak długo przechowuje zapisy i w jaki sposób można je odzyskać, jeśli później konieczne będzie roszczenie.
Następny krok dla zamówienia światłowodowego
Jeśli przygotowują Państwo zamówienie kabla światłowodowego, patchcordu, pigtaila lub adaptera i chcą potwierdzić plan kontroli i testów przed produkcją, prosimy przekazać naszemu zespołowi specyfikację produktu, typ złącza i włókna, ilości oraz wymagania projektowe. Możemy potwierdzić odpowiednią konfigurację, wyjaśnić, jakie dane z testów mogą towarzyszyć wysyłce, i przedstawić ofertę zgodną z projektem sieci.
Poproś o wycenę i plan testów
Prosimy przesłać specyfikację produktu światłowodowego, typ złącza i włókna, ilości oraz wymagania dotyczące dostawy. Nasz zespół zweryfikuje konfigurację i potwierdzi dokumentację kontroli i testów dostępną dla zamówienia.