
Руководство для B2B-покупателя по выбору между сваркой и механическим сращиванием оптического волокна: принцип работы каждого метода, сравнение потерь и затрат, области применения, гибридные архитектуры с пигтейлами и чек-лист закупки.
Каждое волоконно-оптическое звено, независимо от его длины, заканчивается сваркой или соединителем, и выбранный вами метод соединения волокна с волокном определяет, как это звено будет работать в течение следующих двадцати лет. Для закупщиков проектов, сетевых интеграторов и телеком-подрядчиков решение обычно сводится к двум технологиям: сварка (fusion splicing), при которой электрическая дуга сплавляет два подготовленных торца волокон в непрерывный кусок стекла, и механическое сращивание (mechanical splicing), при котором два сколотых торца волокон удерживаются в точном совмещении внутри механического узла, заполненного иммерсионным гелем. Оба метода создают рабочее соединение. Оба используются каждый день в реальных сетях. Но они резко различаются по стоимости оборудования, стоимости одного соединения, потерям, требованиям к квалификации, поведению при переделке и долгосрочной надежности — и выбор неправильного метода для данного проекта либо увеличивает бюджет, либо ставит под угрозу бюджет потерь.
Это руководство написано для человека, который подписывает заказ на закупку. В нем объясняется, как на самом деле работает каждый метод, сколько каждый из них стоит на практике, как соотносятся их показатели потерь и надежности и какие условия проекта благоприятствуют какому методу. В конце приводится контрольный список для закупок, который можно использовать при запросе коммерческих предложений, чтобы метод оконцевания, указанный в вашем тендере, соответствовал оборудованию, навыкам и модели обслуживания, которые у вас фактически есть.
Почему метод оконцевания — это решение для закупок, а не только техническое
На бумаге сращивание выглядит как полевая инженерная деталь — что-то, чем занимается монтажная бригада после прокладки кабеля. На практике метод оконцевания определяет четыре статьи затрат, которые появляются в вашем проектном бюджете задолго до того, как будет сварено первое волокно:
- Капитальное оборудование. Сварочный аппарат для оптических волокон, прецизионный скалыватель, защитные гильзы для сварных соединений, а также OTDR или источник света и измеритель мощности образуют комплект, который стоит несколько тысяч долларов еще до создания первого соединения. Механическое сращивание требует только скалывателя и самих сращивающих узлов, которые стоят несколько долларов каждый.
- Стоимость расходных материалов на одно соединение. Защитная гильза для сварного соединения стоит центы; амортизированная стоимость сварочного аппарата на одно соединение падает с ростом количества соединений. Механический сращивающий узел стоит несколько долларов каждый раз, независимо от того, делаете вы десять соединений или десять тысяч.
- Квалификация и время работы. Сварка выполняется быстро, как только оператор обучен — соединение занимает значительно меньше минуты машинного времени — но обучение, калибровка аппарата и дисциплина чистоты имеют немаловажное значение. Механическое сращивание занимает немного больше времени на одно соединение, но требует гораздо меньше обучения.
- Модель переделки и обслуживания. Сварное соединение является постоянным; чтобы переделать его, нужно отрезать волокно и сварить заново, что расходует запас волокна. Механическое соединение часто можно вскрыть, очистить и собрать заново на месте без обрезки волокна — это ценно в местах, где запас волокна ограничен или где может потребоваться повторный доступ к соединению.
Поскольку эти четыре статьи затрат масштабируются по-разному в зависимости от количества соединений, «лучший» метод зависит от объема. Магистральный кабель на 144 волокна, входящий в одну муфту, создает большое количество соединений, где сварка решительно выигрывает по стоимости и производительности. Небольшая модернизация кампуса с дюжиной соединений, без сварочного оборудования на месте и без обученного оператора, может быть выполнена быстрее и дешевле с помощью механических соединений. Остальная часть статьи дает вам цифры и условия, лежащие в основе этого выбора.
Что такое сварка оптических волокон на самом деле
Сварка оптических волокон соединяет два оптических волокна путем сплавления их подготовленных торцов с помощью контролируемой электрической дуги, создавая соединение практически без физического зазора и с непрерывным стеклянным путем. Последовательность стандартизирована для всех аппаратов и заслуживает понимания, поскольку каждый шаг влияет на итоговые потери:
- Зачистка. Внешняя оболочка волокна, упрочняющие нити и буфер 250 мкм снимаются, чтобы обнажить стеклянную оболочку 125 мкм. Инструменты для зачистки должны содержаться в чистоте; надрез оболочки на этом этапе приведет к будущему обрыву.
- Очистка. Открытое стекло протирается безворсовыми салфетками и изопропиловым спиртом. Остатки геля или пыль на оболочке заставляют камеры совмещения сварочного аппарата неправильно определять положение сердцевины и увеличивают расчетные потери.
- Скалывание. Волокно скалывается, чтобы получить торец, перпендикулярный оси волокна, обычно в пределах около одного градуса на качественном скалывателе. Угол скола является самым большим контролируемым фактором, влияющим на потери при сварке: плохой скол сразу виден по показаниям расчетных потерь сварочного аппарата.
- Загрузка и совмещение. Оба волокна загружаются в держатели сварочного аппарата. Аппарат совмещает сердцевины либо путем профилирования поверхностей оболочки (системы с фиксированным V-образным пазом или профильным совмещением), либо путем совмещения сердцевины с сердцевиной с использованием визуализации через волокно, что дает более точные результаты на волокнах с разной геометрией.
- Сварка. Зажигается дуга, которая плавит оба конца и сплавляет их с контролируемым перекрытием. Современные сварочные аппараты регулируют мощность и длительность дуги в зависимости от типа волокна и условий окружающей среды.
- Защита. Открытое сварное соединение перемещается в термоусаживаемую защитную гильзу, которая усаживается на соединение для восстановления механической прочности, после чего волокно укладывается в сплайс-кассету.
Результатом является соединение, оптически почти невидимое. Сварные соединения, выполненные на откалиброванном аппарате с чистым сколом, обычно показывают около 0,05 дБ, а хорошо выполненные соединения, как правило, находятся на уровне или ниже примерно 0,1 дБ; это типичные отраслевые значения, и приемлемый показатель для вашего собственного проекта должен быть подтвержден в соответствии со спецификацией, выдаваемой с заказом, и методом испытаний в вашем контракте. Отражение сварного соединения чрезвычайно низкое, поскольку между стеклянными поверхностями нет физического интерфейса — нет френелевского отражения, поэтому сварка предпочтительна на магистральных маршрутах, в сетях CATV и на любых линиях, где важно обратное отражение.
Оборудование для программы сварки
Возможность сварки оптических волокон — это комплект, а не просто аппарат. Основные элементы: сам сварочный аппарат, прецизионный скалыватель, инструменты для зачистки, спирт и безворсовые салфетки, защитные гильзы для сварных соединений, а также рабочая поверхность или укрытие, защищающее место сварки от пыли и ветра. Для проверки вам потребуется либо OTDR, либо источник света и измеритель мощности; OTDR дает потери каждого соединения вдоль маршрута и является стандартным инструментом приемки на наружных объектах. Аппараты также нуждаются в периодической калибровке, а электроды требуют замены после определенного количества дуг — обычно несколько тысяч — поэтому серьезная программа сварки предусматривает бюджет на расходное обслуживание, а не только на первоначальную покупку.
Этот комплект — именно причина, по которой сварка является экономией за счет масштаба. После того как капитал потрачен и команда обучена, предельная стоимость еще одного сварного соединения определяется защитной гильзой стоимостью несколько центов и минутой труда. Подрядчики, выполняющие сварку ежедневно, распределяют стоимость оборудования на тысячи соединений и получают лучшие в отрасли показатели потерь, доступные в полевых условиях.
Где сварные соединения находятся в реальной сети
Сварные соединения концентрируются в предсказуемых точках: в муфтах, где наружный кабель переходит или разветвляется, на этаже, где кабель ввода здания разделяется на пигтейлы для ODF, и при переходе от наружного кабеля с свободными трубками к внутреннему кабелю с плотным буфером. В типичном вводном устройстве каждое волокно наружного кабеля сваривается с оптическим пигтейлом, заводской соединитель которого затем устанавливается в патч-панель. Эта гибридная схема — заводской соединитель плюс одно полевое сварное соединение на каждое волокно — является доминирующей архитектурой в современных ODF, и она подробно рассматривается далее в этой статье. Для полного рассмотрения того, как размещаются эти соединения и их запас, см. наше руководство по выбору оптической муфты и управлению запасом волокна.
Что такое механическое сращивание на самом деле
Механическое сращивание совмещает два сколотых торца волокон внутри прецизионно отформованного узла — корпуса с V-образным пазом или капиллярным каналом, крышками или зажимами, которые прижимают волокна для совмещения, и камеры, заполненной иммерсионным гелем. Гель заполняет микроскопический зазор между двумя стеклянными торцами, подавляя френелевское отражение, которое вызвал бы открытый воздушный зазор. Волокна не плавятся и не соединяются навсегда; они удерживаются в оптическом контакте узлом. Полевая последовательность короче, чем при сварке:
- Зачистка и очистка волокна точно так же, как при сварке — та же дисциплина гигиены применяется, поскольку загрязнение внутри механического соединения навсегда задерживается в геле.
- Скалывание волокна. Качество скола имеет такое же значение, как и при сварке; сколотый или скошенный торец внутри механического соединения вызывает повышенные потери, которые невозможно устранить регулировкой.
- Вставка первого волокна до упора, затем второго, чтобы два сколотых торца встретились в камере с гелем.
- Закрытие узла — переверните крышки или приведите в действие зажим — и соединение готово. Нет дуги, нет времени отверждения в большинстве распространенных конструкций и нет термоусаживаемой гильзы.
Механические соединения также выпускаются в форме, которая выполняет функцию соединителя: устанавливаемые в поле соединители, которые обжимают или зажимают предварительно отполированный волоконный отрезок на сколотом полевом волокне. Эти продукты сделали механическое оконцевание стандартом для абонентских линий FTTH и небольших внутренних работ, где сварочный аппарат никогда не окупится.
Характеристики потерь солидные, но не на уровне сварки. Качественное механическое соединение обычно показывает потери в диапазоне около 0,1–0,5 дБ, при этом 0,2–0,3 дБ — реалистичное среднее для планирования полевых работ; это типичные отраслевые значения, и точная спецификация должна быть указана в паспорте приобретаемого продукта. Обратное отражение ниже, чем у сварного соединения, потому что две стеклянные поверхности встречаются через гель, а не являются единым непрерывным куском стекла — отражательная способность обычно находится в диапазоне от -35 дБ до -50 дБ в зависимости от конструкции, что приемлемо для большинства абонентских и корпоративных линий, но является реальным ограничением для высокоскоростных цифровых линий и сетей CATV, где отражения ухудшают качество сигнала.
Привлекательность: нет аппарата, нет программы, нет ожидания
Коммерческий аргумент в пользу механического сращивания — простота. Нет капитального оборудования, кроме скалывателя и ручных инструментов, нет замены электродов, нет калибровки и нет многодневного курса оператора. Техник, умеющий зачищать, очищать и скалывать волокно — те же навыки, что нужны для работы с соединителями — может выполнить рабочее соединение за несколько минут. При перерывах в обслуживании механическое соединение часто является самым быстрым доступным ремонтом: заново зачистить, заново сколоть, вставить, готово. Многие бригады наружных работ держат несколько механических соединений исключительно как аварийный восстановительный элемент именно потому, что они не требуют питания и оборудования.
Второе преимущество — возможность повторного использования. Поскольку волокна зажимаются, а не свариваются, большинство конструкций механических соединений можно вскрыть, очистить волокна, вставить их заново и переделать соединение — при условии, что камера с гелем обновлена или узел предназначен для повторного открытия. На коротких внутренних линиях, где запас волокна минимален, возможность переделать соединение без обрезки волокна является реальным эксплуатационным преимуществом. Ограничения проявляются в цифрах: каждое переделанное соединение расходует часть эффективности геля, а механическое соединение представляет собой более крупный и жесткий корпус, чем защищенное сварное соединение, что важно внутри плотно заполненной сплайс-кассеты.
Сварка против механического сращивания: прямое сравнение
В таблице ниже собраны цифры для планирования. Все значения потерь являются типичными отраслевыми значениями для ориентира; цифры, которые определяют ваши приемочные испытания, должны браться из паспортов конкретных сращивающих узлов, пигтейлов и оборудования, которые вы приобретаете, с оговоркой «в соответствии со спецификацией».
| Критерий | Сварка | Механическое сращивание |
|---|---|---|
| Типичные вносимые потери | ~0,05 дБ; обычно ≤0,1 дБ | ~0,1–0,5 дБ; среднее для планирования 0,2–0,3 дБ |
| Типичное отражение | Чрезвычайно низкое (нет границы стекло–стекло) | Примерно от -35 до -50 дБ в зависимости от конструкции |
| Капитальное оборудование | Сварочный аппарат, скалыватель, инструменты, комплект для проверки: несколько тысяч долларов США | Только скалыватель и ручные инструменты |
| Расходный материал на одно соединение | Защитная гильза, центы | Сращивающий узел, несколько долларов США за штуку |
| Время на одно соединение (обученный техник) | Примерно 1–2 минуты, включая гильзу | Примерно 2–5 минут в зависимости от конструкции |
| Требования к квалификации | Обучение плюс ежедневная практика | Минимальные; достаточно навыков работы с соединителями |
| Экономия на количестве соединений | Улучшается с объемом | Постоянная — стоимость одного соединения неизменна |
| Модель переделки | Отрезать и варить заново; расходует запас | Часто можно вскрыть и переделать на месте |
| Долгосрочная надежность | Отличная; постоянное стеклянное соединение | Хорошая; зависит от старения геля и разгрузки натяжения |
| Лучшее применение | Магистрали, наружные работы, большое число волокон, новое строительство | Небольшие работы, абонентские линии FTTH, аварийное восстановление |
При чтении по вертикали таблица объясняет экономику каждого метода; при чтении по горизонтали она объясняет, почему существуют гибридные архитектуры. Ни один столбец не выигрывает в каждой строке, и реальные проекты почти всегда сочетают оба метода — сварку там, где концентрируется количество волокон, механическое сращивание там, где соединения изолированы и редки.
Точка безубыточности по стоимости: когда каждый метод окупается
Самый быстрый способ выбрать между методами для данного проекта — найти точку пересечения между капитальными вложениями и стоимостью одного соединения. Смоделируйте это на круглых числах — важна структура решения, а не точные доллары, которые зависят от бренда, региона и условий закупки.
Предположим, комплект для сварки — аппарат, скалыватель, расходные материалы и оборудование для проверки — стоит около 10 000 долларов США, и каждое сварное соединение расходует гильзу плюс две-три минуты труда обученного специалиста. Предположим, механический сращивающий узел стоит около 3–5 долларов США за соединение с пренебрежимо малой стоимостью оборудования. При 50 соединениях путь со сваркой израсходовал весь комплект и произвел соединения, стоимость которых в амортизированном выражении составляет сотни долларов каждое; механическое сращивание выигрывает по стоимости и выполняет работу. При 2 000 соединений комплект амортизируется до нескольких долларов за соединение и продолжает снижаться, соединения быстрее выполняются, и их потери ниже — сварка выигрывает по стоимости и производительности, и разрыв увеличивается с каждым дополнительным соединением.
Три уточнения делают эту модель более реалистичной. Во-первых, оборудование редко посвящено одному проекту: сварочный аппарат подрядчика амортизируется на весь его годовой объем работ, что резко снижает точку безубыточности — часто до работ в несколько десятков соединений, если комплект уже существует. Во-вторых, стоимость труда различается по рынкам; в регионах с высокой заработной платой более быстрый процесс сварки быстрее компенсирует стоимость комплекта. В-третьих, затраты на переделку асимметричны: неудачное механическое соединение обычно вскрывается бесплатно, тогда как неудачное сварное соединение расходует запас, но частота отказов сварки на откалиброванном аппарате изначально очень низка. Поэтому честное сравнение требует не только вопроса «сколько соединений?», но и «чье оборудование, чей труд и что происходит, когда соединение нужно переделать?».
Для покупателей, закупающих услуги сварки у монтажника, а не владеющих оборудованием, точка безубыточности становится статьей в коммерческом предложении: цена за соединение при большом количестве волокон должна быть значительно ниже, чем при небольших работах, и коммерческое предложение, в котором 144 сварных соединения оцениваются по той же цене за соединение, что и 12, заслуживает вопроса.
Производительность, надежность и долгосрочная перспектива
Потери при установке — это только половина истории; другая половина — это то, как соединение ведет себя через пять, десять или двадцать лет в полевых условиях. Здесь два метода различаются по механизму, а не по простому рейтингу.
Сварное соединение — это единый непрерывный кусок стекла. После защиты гильзой и укладки в сплайс-кассету у него нет движущихся частей, нет геля, который стареет, и нет интерфейса, подверженного ползучести. Его документированные виды отказов почти полностью механические — волокно, нагруженное из-за плохого хранения запаса, кассета, раздавленная при последующем посещении, или повреждение кабеля грызунами, доходящее до точки соединения. Когда само соединение выполнено хорошо, долгосрочная статистика сварки фактически соответствует статистике самого волокна.
Механическое соединение полагается на стабильность трех физических элементов: геометрии совмещения, усилия зажима и иммерсионного геля. Качественные узлы рассчитаны на десятилетия службы, и их долгосрочная работа в умеренных внутренних условиях хорошо проверена. На что следует обращать внимание — это окружающая среда: длительная высокая температура или циклы замораживания-оттаивания могут влиять на свойства геля на протяжении многих лет, а любой узел с недостаточно заданной разгрузкой натяжения может передавать нагрузку на волокно. Именно поэтому показатели срока службы и диапазона температур в паспорте заслуживают подлинного внимания при закупке, и поэтому механические соединения на открытом воздухе должны указываться с диапазоном рабочих температур, соответствующим маршруту — момент, который следует подтвердить «в соответствии со спецификацией» для фактически предлагаемого продукта.
Существует также асимметрия испытаний, которую стоит знать перед приемкой. Сварочный аппарат сообщает расчетные потери для каждого создаваемого соединения, и затем OTDR независимо проверяет эти соединения по всему маршруту — чистая запись из двух источников, которую большинство владельцев проектов требуют на наружных объектах. Механические соединения также появляются на трассе OTDR, но двустороннее измерение для них важнее из-за более высокого отражения; соединение, которое выглядит приемлемым с одного конца, может скрывать отражательный артефакт, измеримый с другого. Наше руководство по использованию OTDR для приемки новой установки волоконно-оптических линий подробно рассматривает практику измерений.
Когда стоит выбрать сварку оптических волокон
Сварка оправдана, когда одновременно выполняются несколько следующих условий:
- Большое количество волокон сосредоточено в одном месте. 96- или 144-волоконный уличный кабель, входящий в здание или муфту, образует достаточно соединений, чтобы окупить любой сварочный комплект в рамках самого проекта.
- Трасса длинная, а бюджет потерь жёсткий. Каждые 0,2 дБ, сэкономленные на соединении, накапливаются на десятках последовательных соединений; на городском участке с 48 соединениями разница между 0,05 дБ и 0,3 дБ на соединение превышает 10 дБ — целый запас линии. Длинные участки уличного одномодового кабеля G.652D планируются именно с учётом таких бюджетов.
- Обратные потери имеют значение. Высокоскоростные цифровые линии, маршруты DWDM и сети CATV чувствительны к отражениям; соединение без границы «стекло-стекло» — чистое решение.
- Есть постоянная программа сварки. Подрядчики, интернет-провайдеры и коммунальные службы, которые сваривают волокна еженедельно, — естественные владельцы сварочного оборудования; комплект окупается как инструмент, а не как расходы проекта.
- Спецификация этого требует. Многие тендеры на магистральные и операторские работы прямо указывают сварку волокон, и спецификация здесь защищает покупателя: она гарантирует соединение с наименьшими потерями и запись, проверяемую OTDR, для каждого волокна.
Когда целесообразна механическая сварка
Механическая сварка оправдана при почти противоположных условиях:
- Мало соединений, разовая работа. Модернизация кампуса, небольшой ввод в здание или ремонтное ответвление с дюжиной или двумя соединениями не оправдывают развёртывания программы сварки, а наценка за сборку незначительна по сравнению с общей стоимостью проекта.
- Нет обученного оператора и времени на его подготовку. Когда полевая бригада уверенно оконцовывает коннекторы, механические сварки позволяют выполнить всю работу в рамках имеющихся навыков.
- FTTH и оконцовка на последней миле. Устанавливаемые в поле коннекторы на абонентском кабеле по конструкции являются механическими сварками; миллионы домохозяйств подключаются так каждый год, потому что сварочный аппарат на каждом абонентском помещении экономически абсурден.
- Аварийное восстановление. Восстановление перерезанного кабеля механическими сварками за ночь и последующая правильная переделка соединений сваркой в плановое окно — стандартная практика наружных работ: сначала скорость, потом долговечность.
- Тугой запас и возможный повторный доступ. В муфтах с ограниченным запасом волокна разборное соединение позволяет избежать обрезки волокна при каждой переделке.
Гибридная архитектура, которую использует большинство сетей
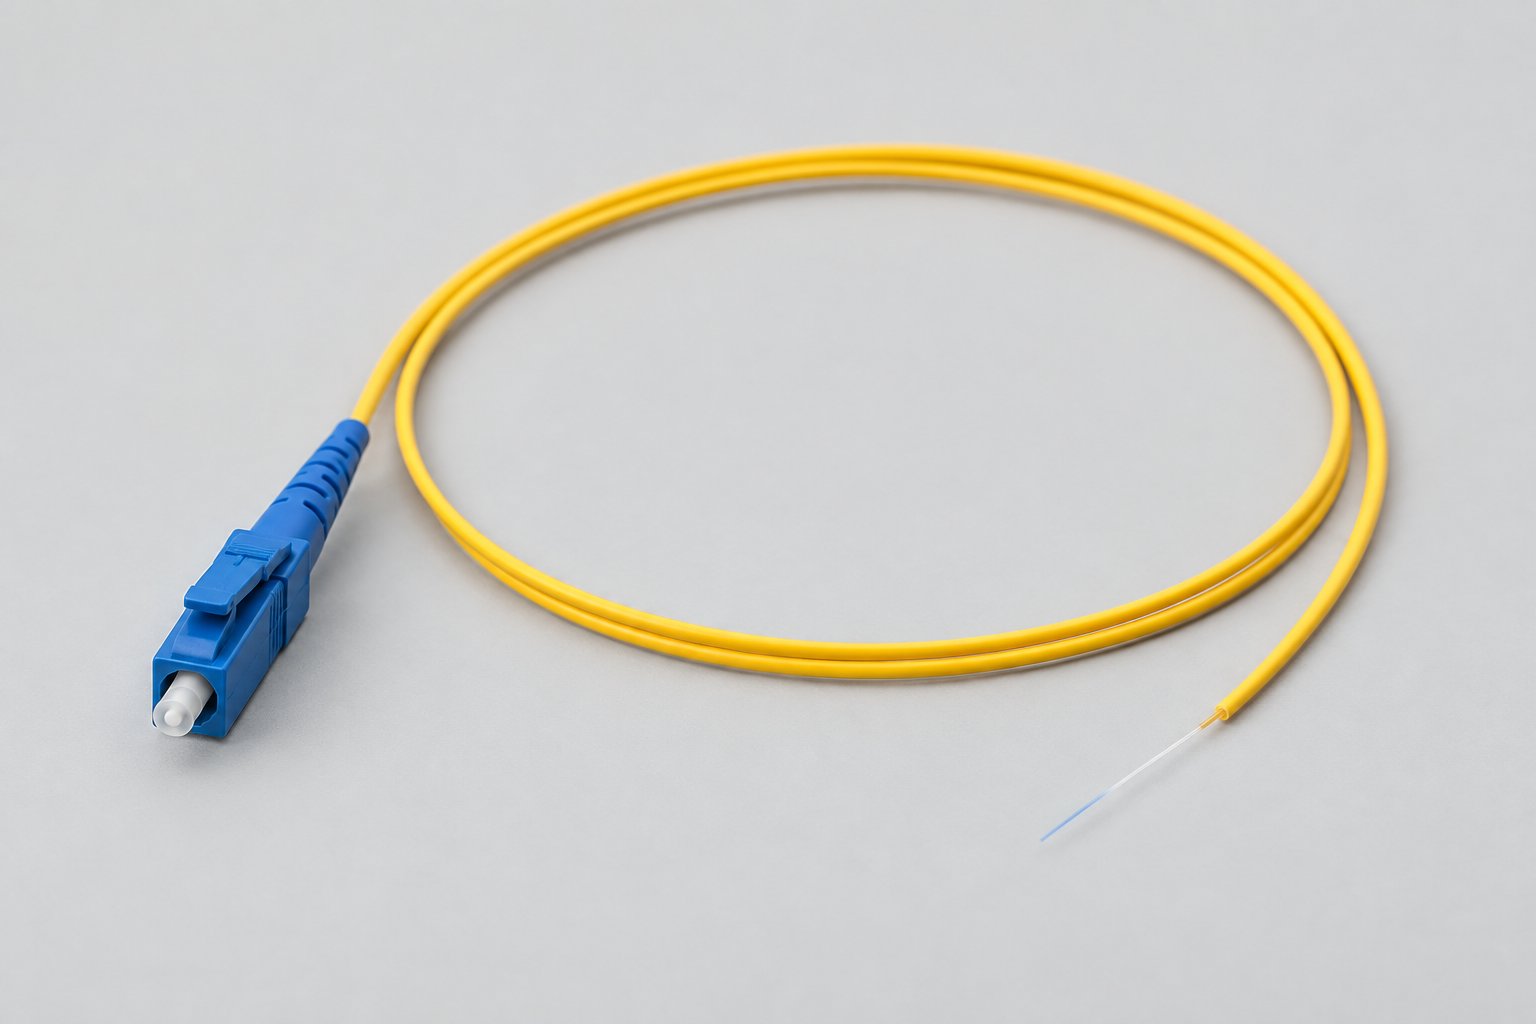
Отойдите от бинарного сравнения и посмотрите, как строятся реальные вводные узлы: они сочетают обе философии, применяя каждый метод там, где он силён. Уличный кабель поступает в модулях с гидрофобным заполнением. Внутри вводной муфты или ODF каждое волокно сваривается с пигтейлом — одно короткое соединение, выполненное аппаратом бригады, в блоке соединений, где сварка наиболее экономична. Однако коннектор пигтейла не изготавливается в поле: он оконцован, отполирован и протестирован на заводе перед отгрузкой.
Такое разделение труда намеренно, и покупателю стоит его понимать, поскольку оно точно соответствует сильным сторонам заводской и полевой работы. Оконцовка коннекторов — наименее повторяемая полевая операция: она зависит от угла скола, отверждения эпоксидной смолы, качества полировки и обращения с наконечником в рабочей стойке. Сварка волокон, напротив, — наиболее повторяемая полевая операция с измеряемым машиной результатом для каждого соединения. Перенос коннектора на завод и оставление сварки в поле означает ровно одну полевую операцию на каждое волокно, и это операция, которую бригада выполняет лучше всего.
Цифры делают аргумент конкретным. Для заводского пигтейла вносимые потери обычно указываются как ≤0,3 дБ при максимуме ≤0,5 дБ, а обратные потери — ≥50 дБ для торцов UPC и ≥60 дБ для торцов APC, измеренные на готовом изделии; в сочетании со сваркой с типичными потерями около 0,05 дБ общий путь волокна от кабеля до порта панели комфортно укладывается в допуск 0,75–1,0 дБ, который большинство бюджетов линий отводят на оконцовку. Все цифры являются типичными значениями — обязательными являются числа в спецификации, поставляемой с заказом. Заводской полированный торец также ведёт себя иначе при приёмке, чем полированный в поле: он прибывает с записью испытаний, и измеренное значение при приёмке должно соответствовать этой записи, а не зависеть от того, какой техник собрал порт в тот день.
Поэтому правильное указание пигтейла — часть решения о сварке. Сопоставьте семейство коннекторов с панелью (SC, LC или FC), класс волокна с свариваемым кабелем (одномодовый G.652D или многомодовый OM3/OM4) и торец с остальной линией — смешивание UPC и APC в одном пути является классической причиной повышенных обратных потерь. Наше руководство по чтению характеристик патч-кордов: вносимые потери, обратные потери и типы полировки объясняет, как эти цифры указываются в технических паспортах и как адаптеры и соединительная фурнитура замыкают путь, как описано в нашем руководстве покупателя по патч-кордам и адаптерам.
Контрольный список закупки методов оконцовки
Покупаете ли вы оконцовку как услугу у монтажника или как компоненты у производителя, приведённые ниже вопросы превращают анализ выше в контрольный список, который можно отправить вместе с RFQ:
- Укажите количество соединений и схему явно. Количество волокон в кабеле, число муфт, число вводов в здания и какие соединения постоянные, а какие, вероятно, будут переделываться. Объём определяет экономику.
- Требуйте цифры потерь с указанием их основы. Запрашивайте типичные и максимальные вносимые потери для каждого типа соединения, спецификацию отражения и метод испытаний (оценка сварочного аппарата, двусторонний OTDR, измерение вносимых потерь). Принимайте только цифры, указанные как «согласно спецификации», с приложенными фактическими документами на продукт.
- Укажите метод приёмки. Для программ сварки нормой являются трассы OTDR по каждому волокну с заданным порогом прохождения. Для механических сварок требуйте двустороннего измерения там, где важно отражение.
- Подтвердите принадлежность оборудования и расходных материалов. Если монтажник привозит сварочный аппарат, взимается ли плата за мобилизацию за проект или амортизируется за соединение? Если вы покупаете механические сборки, подтвердите диапазон рабочих температур и возможность разборки конструкции.
- Спланируйте защиту и хранение. Каждое соединение — сваренное или механическое — нуждается в гильзе или гнезде с разгрузкой натяжения и запасе; план муфты и кассеты является частью той же закупки. Наше руководство по муфтам, ссылка на которое приведена выше, описывает логику подбора размеров.
- Для пигтейлов и заводской оконцовки запрашивайте запись испытаний. Заводские оконцованные концы должны поставляться с измеренными вносимыми и обратными потерями. Подтвердите семейство коннекторов, класс волокна, торец и оболочку для каждой конфигурации, а также условия гарантии — вся оптоволоконная продукция Nexora имеет гарантию 12 месяцев с даты отгрузки.
Для структурированной отправной точки о том, что ещё включить в запрос коммерческого предложения, см. наше руководство информация для включения в RFQ на оптоволоконный кабель.
Два проработанных сценария: применение системы принятия решений
Абстрактные критерии становятся яснее на конкретных трассах, поэтому вот два проекта такого рода, которые ведут наши клиенты, проработанные через вышеуказанную систему.
Сценарий A: 72-волоконный участок городской магистрали
Оператор расширяет городское кольцо: 9 км уличного кабеля, три сварочные муфты вдоль трассы и ввод в здание, оконцовываемый в ODF на 72 порта. Количество соединений — примерно 144 в муфтах плюс 72 пигтейла на вводе, всего более 200 соединений в одном проекте. Бюджет потерь допускает около 25 дБ на пролёт, из которых затухание волокна на 1310 нм потребляет примерно 3,2 дБ на 9 км (при типичном значении ≤0,36 дБ/км для кабеля G.652D согласно спецификации), оставляя значительный запас для соединений, но также и для чувствительности DWDM к отражениям. Монтажник выполняет сварку волокон каждую неделю. Решение однозначно: сварка по всей длине, приёмка OTDR по каждому волокну, механические сварки только в ремонтном комплекте. 72 пигтейла на вводе — заводские SC/UPC, каждое волокно получает ровно одну полевую сварку. В этом сценарии указание механических сварок, чтобы «сэкономить на оборудовании», добавило бы десятки дБ риска накопления потерь и всё равно не прошло бы приёмочную спецификацию оператора.
Сценарий B: модернизация кампуса с 18 соединениями
Университет соединяет пять зданий внутренним стояковым кабелем и короткими уличными участками между каналами. Интегратор предлагает работу с оконцовкой. Всего соединений: около 18,分布在 шести точках, в каждой от двух до четырёх. Никто в бригаде не работает со сварочным аппаратом ежедневно; ближайший обученный оператор нанимается на день. Здесь анализ перехода благоприятствует смешанному решению: используйте механические сварные сборки в небольших распределённых точках — каждая стоит несколько долларов против мобилизации сварки, измеряемой сотнями, — и зарезервируйте один контрактный день сварки для ввода в здание, где 12 волокон входят в ODF и становятся пигтейлами. Общая оптическая производительность по-прежнему комфортно укладывается в допуск 0,75 дБ на оконцовку, а служба эксплуатации кампуса, которая будет обслуживать сеть силами двух техников и набора инструментов, получает сеть, которую можно обслуживать без вызова специалиста на каждый ремонт.
Закономерность обобщается: плотность соединений и организация обслуживания, которая унаследует сеть, определяют разделение, а не приверженность бренду той или иной технологии.
Типичные ошибки закупки при сварке
В просматриваемых нами коммерческих предложениях повторяются одни и те же несколько ошибок. Каждой можно избежать на этапе RFQ:
- Указание метода без количества соединений. Тендер, в котором указана «сварка волокон» для модернизации с 10 соединениями, оплачивает мобилизацию сварки без выигрыша в производительности; тендер, оставляющий метод открытым для магистрали с 200 соединениями, предлагает монтажнику выбрать самый дешёвый путь, который редко бывает путём с наименьшими потерями. Укажите количество, и пусть оно определяет метод.
- Сравнение потерь из технических паспортов при разных методах испытаний. Соединение, указанное как «0,1 дБ (оценка сварочного аппарата)», — это не то же утверждение, что «0,3 дБ (двусторонний OTDR)». При сравнении поставщиков сначала приведите метод измерения к одному виду.
- Забыть гильзу и кассету в бюджете. Защитные гильзы для сварки, место в кассете и длина запаса — небольшие статьи, которые при пропуске становятся проблемами графика. Если муфты недостаточны для количества соединений, страдают сами сварки.
- Заказ пигтейлов без матрицы конфигураций. Семейство коннекторов, класс волокна, торец и длину оболочки необходимо указывать по группам. Поставка пигтейлов SC/UPC для панели APC — это двухнедельная задержка, скрытая в одной отсутствующей строке заказа на покупку.
- Считать гарантию и качество работы одним и тем же. 12-месячная гарантия производителя с даты отгрузки покрывает дефекты компонентов; гарантия монтажника на качество работы покрывает соединения. Сети, документирующие и то и другое при передаче, решают вопрос ответственности за неисправность за дни, а не за месяцы.
Обслуживание и переделки в годы после передачи
Выбранный при строительстве метод оконцовки продолжает приносить дивиденды — или начислять платежи — в течение всего срока службы сети, поэтому стоит планировать поведение при обслуживании на этапе покупки.
Сети, построенные на сварке волокон, хорошо обслуживаются с помощью OTDR: ежегодная или вызванная событием трасса заново измеряет каждое соединение на маршруте и локализует деградацию с точностью до метров, поэтому бригада прибывает к правильной муфте с правильным ключом и планом запаса. Переделка сварки требует запаса в кассете — ещё одна причина, по которой наше руководство по муфтам подчёркивает щедрый запас. Заложите одну переделку сварки на посещение муфты в качестве планового допуска, и график обслуживания станет предсказуемым.
Сети, построенные с механическими сварками, хорошо обслуживаются за счёт запасных частей: коробка сборок в шкафу службы эксплуатации превращает большинство отказов соединений в ремонт в тот же день силами внутренней команды. Дисциплина, которую нужно поддерживать, — чистота (гелевая камера не прощает пыли) — и привычка заменять, а не повторно использовать сборку, потери которой выросли. В сетях, где сосуществуют оба метода, ремонтный комплект содержит механические сборки для скорости, а календарь плановых работ — сварочный аппарат для долговечности, точно как в приведённом выше регламенте восстановления.
Наконец, поддерживайте актуальность исполнительной документации. Приёмочные трассы OTDR, заводские записи испытаний каждого пигтейла и патч-корда, а также схемы расположения муфт — это документы, которые делают обслуживание на пятый год рутиной, а не археологическим проектом. Поставщики, отгружающие измеренные и документированные компоненты, — и RFQ, который запрашивает эти записи заранее, — вносят вклад в эту модель обслуживания ещё до выполнения первой сварки.
Часто задаваемые вопросы
Всегда ли сварка волокон лучше механической сварки?
По чисто оптическим характеристикам — да: меньше потери и гораздо меньше отражение. Но «лучше» в закупке означает пригодность для проекта: при модернизации внутри помещения с 15 соединениями без сварочного оборудования на месте механическая сварка быстрее, дешевле и вполне пригодна. Сварка выигрывает там, где велико количество волокон, жёсткие бюджеты в дБ и уже существует программа сварки.
Сколько времени занимает каждый тип сварки?
Обученный техник выполняет сварку волокон, включая защитную гильзу, примерно за одну-две минуты рабочего времени. Механическая сварка занимает примерно от двух до пяти минут в зависимости от конструкции сборки. Машинное время и время отверждения различаются, поэтому сравнивайте сквозное время на своих бригадах, а не заявления в технических паспортах.
Можно ли повторно использовать механическую сварку?
Многие конструкции можно открыть, очистить и собрать заново, что является одним из их закупочных преимуществ при ограниченном запасе. Состояние геля ухудшается с каждой переделкой, поэтому рассматривайте повторное использование как допуск на обслуживание, а не как неограниченную функцию, и подтвердите возможность разборки в техническом паспорте конкретного изделия.
Соответствуют ли механические сварки стандартам приёмки операторов?
Зависит от тендера. Спецификации операторских магистралей почти всегда требуют сварки волокон с записями OTDR по каждому волокну. Работы уровня доступа и корпоративные работы обычно допускают механические сварки в пределах указанных потерь. Стандарт приёмки — это договорный документ, поэтому подтвердите порог и метод измерения до заказа, а не после установки.
Почему так много ODF-решений используют пигтейлы вместо коннекторов, полированных в поле?
Потому что пигтейл устраняет наименее повторяемую полевую операцию — оконцовку коннектора — и заменяет её наиболее повторяемой — сваркой волокон. Заводской оконцованный конец прибывает отполированным и протестированным на типичные вносимые потери ≤0,3 дБ с обратными потерями UPC ≥50 дБ / APC ≥60 дБ (типичные значения согласно спецификации), а приёмочное испытание сравнивается с заводской записью, а не с полевыми условиями.
Какое обучение требуется для сварки волокон?
Помимо курса оператора по конкретному аппарату, реальное требование — дисциплинированная ежедневная практика: чистая зачистка, согласованные сколы, калибровка дуги для местных условий и аккуратная укладка в кассете. Бригады, которые сваривают от случая к случаю, как правило, дают более переменные результаты, чем способен аппарат, — ещё одна причина, по которой изолированные соединения часто лучше подходят для механических изделий.
Как гарантия применяется к продуктам, связанным со сваркой?
Для заводских компонентов, таких как пигтейлы, патч-корды и адаптеры, гарантия производителя покрывает производственные дефекты. Вся оптоволоконная продукция Nexora имеет гарантию 12 месяцев с даты отгрузки. Полевое качество работы — сама сварка — подпадает под гарантию монтажника на качество работы, которая является отдельным соглашением и заслуживает явного указания в монтажных договорах.
Какое место занимает каждый метод в плане аварийного восстановления?
Стандартная практика — механические сварки для восстановления за ночь (без питания, без оборудования, самый быстрый путь к сервису) с последующей переделкой сваркой в плановое окно обслуживания. Небольшой запас механических сварных сборок в ремонтном комплекте — недорогая страховка для любой сети с воздушными или непосредственно закопанными участками.
Сотрудничество с Nexora в планировании оконцовки
Nexora Communications производит оптоволоконные кабели, патч-корды, пигтейлы и адаптеры в Шэньчжэне, поставляя программы OEM/ODM и проектных покупателей более чем в 50 странах. Планирование оконцовки находится на стыке наших продуктовых линеек: уличные и внутренние кабели, доставляющие волокно к точке сварки, заводские пигтейлы принимающие сварку, и патч-корды и адаптеры, замыкающие путь от панели до оборудования.
Поскольку каждая конфигурация отличается, мы предлагаем коммерческое предложение по каждому проекту: сообщите нам количество волокон, метод прокладки, семейства коннекторов и торцы, и мы подтвердим соответствующую конструкцию кабеля, конфигурации пигтейлов и упаковку для вашего плана сварки. Характеристики в этой статье являются типичными отраслевыми значениями, приведёнными для ориентира при планировании; спецификация, выдаваемая с вашим заказом, является обязательным документом для каждого параметра, и вся продукция покрыта гарантией 12 месяцев с даты отгрузки. Когда вы будете готовы согласовать кабель, пигтейлы и оконечное оборудование для следующего строительства, наша команда ждёт вашего запроса коммерческого предложения.
Планируете строительство оптоволоконной линии и нуждаетесь в кабеле и компонентах оконцовки, которые прибывают протестированными и документированными? Сообщите нам детали вашей трассы и количество волокон, и мы подготовим предложение по конфигурации с приложенными полными техническими паспортами.