
Guia de comprador B2B para escolher entre fusão e emenda mecânica: como funciona cada método, comparação de perdas e custos, aplicações de cada método, arquiteturas híbridas com pigtails e uma lista de verificação de compras.
Cada ligação de fibra óptica, independentemente do seu comprimento, termina numa emenda ou num conector, e o método escolhido para unir fibra a fibra determina o comportamento dessa ligação durante os próximos vinte anos. Para compradores de projeto, integradores de rede e empreiteiros de telecomunicações, a decisão costuma resumir-se a duas tecnologias: a fusão, em que um arco elétrico solda duas extremidades de fibra preparadas numa peça contínua de vidro, e a emenda mecânica, em que duas extremidades de fibra clivadas são mantidas em alinhamento preciso dentro de um conjunto mecânico preenchido com gel de adaptação de índice. Ambos os métodos produzem uma junta funcional. Ambos são utilizados diariamente em redes reais. Mas diferem acentuadamente no custo do equipamento, no custo por junta, no desempenho em perdas, nos requisitos de competências, no comportamento em caso de retrabalho e na fiabilidade a longo prazo — e escolher o método errado para um determinado projeto ou inflaciona o orçamento ou compromete o orçamento de perdas.
Este guia é escrito para quem assina a ordem de compra. Explica como cada método funciona na prática, quanto custa cada um, como se comparam os seus valores de perda e fiabilidade, e que condições de projeto favorecem cada método. Termina com uma lista de verificação de compras que pode utilizar ao solicitar cotações, para que o método de terminação especificado no seu concurso corresponda ao equipamento, às competências e ao modelo de manutenção de que dispõe.
Porque o Método de Terminação é uma Decisão de Compra e Não Apenas Técnica
No papel, a emenda parece um detalhe de engenharia de campo — algo que a equipa de instalação trata depois de o cabo ser puxado. Na prática, o método de terminação determina quatro linhas de custo que aparecem no orçamento do projeto muito antes de a primeira fibra ser fundida:
- Equipamento de capital. Uma fusionadora, um clivador de fibra, mangas de proteção de emenda e um OTDR ou fonte de luz e medidor de potência formam um kit que custa vários milhares de dólares antes de a primeira junta ser feita. A emenda mecânica requer apenas um clivador e os próprios conjuntos de emenda, que custam alguns dólares cada.
- Custo de consumíveis por junta. Uma manga de proteção de emenda por fusão custa cêntimos; o custo amortizado da fusionadora por junta diminui à medida que o número de juntas aumenta. Um conjunto de emenda mecânica custa alguns dólares de cada vez, quer se façam dez juntas ou dez mil.
- Competências e tempo de mão de obra. A fusão é rápida quando o operador está treinado — uma junta em bem menos de um minuto de tempo de máquina — mas a formação, a calibração da máquina e a disciplina de limpeza não são triviais. A emenda mecânica demora ligeiramente mais por junta, mas requer muito menos formação.
- Modelo de retrabalho e manutenção. Uma emenda por fusão é permanente; refazê-la significa cortar a fibra e voltar a fundir, o que consome folga do cabo. Uma emenda mecânica pode frequentemente ser reaberta, limpa e remontada no local sem cortar a fibra — valioso em locais onde o armazenamento de folga é limitado ou onde a junta pode precisar de ser reacessada.
Como estas quatro linhas escalam de forma diferente com o número de juntas, o método «melhor» depende do volume. Um cabo backbone de 144 fibras que entra numa única caixa de emenda produz um grande bloco de juntas onde a fusão ganha decisivamente em custo e desempenho. Uma pequena remodelação de campus com uma dúzia de juntas, sem equipamento de fusão no local e sem operador treinado, pode ser concluída mais rápida e economicamente com emendas mecânicas. O resto deste artigo fornece os números e as condições subjacentes a essa escolha.
O Que é Realmente a Fusão
A fusão une duas fibras ópticas derretendo as suas extremidades preparadas com um arco elétrico controlado, produzindo uma junta sem praticamente qualquer intervalo físico e com um caminho de vidro contínuo. A sequência é padronizada entre máquinas e vale a pena compreendê-la, porque cada passo influencia a perda final:
- Descarne. A bainha exterior da fibra, os fios de resistência e o buffer de 250 µm são removidos para expor a bainha de vidro de 125 µm. As ferramentas de descarnar devem ser mantidas limpas; uma bainha danificada nesta fase torna-se uma quebra futura.
- Limpe. O vidro nu é limpo com toalhetes sem pelos e álcool isopropílico. Resíduos de gel ou poeira na bainha fazem com que as câmaras de alinhamento da fusionadora avaliem mal a posição do núcleo e aumentam a perda estimada.
- Clive. A fibra é clivada para produzir uma face final perpendicular ao eixo da fibra, tipicamente dentro de cerca de um grau num clivador de qualidade. O ângulo de clivagem é o maior contribuinte controlável para a perda da emenda por fusão: uma clivagem deficiente aparece imediatamente na leitura de perda estimada da fusionadora.
- Carregue e alinhe. Ambas as fibras são carregadas nos suportes da fusionadora. A máquina alinha os núcleos, seja perfilando as superfícies da bainha (sistemas de alinhamento por ranhura em V fixa ou por perfil), seja por alinhamento núcleo-a-núcleo através de imagem, que obtém resultados mais apertados em fibras com geometrias diferentes.
- Funda. O arco dispara, derretendo as duas extremidades e fundindo-as com sobreposição controlada. As fusionadoras modernas ajustam a potência e a duração do arco ao tipo de fibra e às condições ambientais.
- Proteja. A emenda nua é movida para uma manga de proteção termorretrátil, que é encolhida sobre a junta para restaurar a resistência mecânica antes de a fibra ser enrolada na bandeja de emendas.
O resultado é uma junta opticamente quase invisível. As emendas por fusão realizadas com uma máquina calibrada e uma clivagem limpa medem tipicamente cerca de 0,05 dB, e as juntas bem executadas situam-se rotineiramente em ou abaixo de cerca de 0,1 dB; estes são valores típicos da indústria, e o valor de aceitação para o seu próprio projeto deve ser confirmado na ficha de especificações emitida com a encomenda e no método de ensaio do seu contrato. A refletância de uma emenda por fusão é extremamente baixa porque não existe interface física entre superfícies de vidro — não há reflexão de Fresnel, razão pela qual a fusão é preferida em rotas de longa distância, sobreposições de CATV e qualquer ligação onde a perda de retorno seja importante.
O Equipamento Por Detrás de um Programa de Fusão
Uma capacidade de fusão é um kit, não apenas uma máquina. Os itens principais são a própria fusionadora, um clivador de precisão, ferramentas de descarnar, álcool e toalhetes sem pelos, mangas de proteção de emenda e uma superfície de trabalho ou abrigo que mantenha a poeira e o vento afastados da área de emenda. Para verificação, é necessário um OTDR ou uma fonte de luz e medidor de potência; um OTDR dá a perda de cada emenda ao longo de uma rota e é a ferramenta de aceitação padrão em instalações exteriores. As máquinas também precisam de calibração periódica, e os elétrodos precisam de substituição após um número definido de arcos — tipicamente alguns milhares — pelo que um programa de fusão sério orçamenta a manutenção de consumíveis, não apenas a compra inicial.
É exatamente por isso que a fusão é uma economia de escala. Uma vez gasto o capital e formada a equipa, o custo marginal de mais uma emenda é dominado por uma manga de proteção que vale alguns cêntimos e um minuto de mão de obra. Os empreiteiros que fundem diariamente distribuem o custo do equipamento por milhares de juntas e obtêm o melhor desempenho de perda disponível no campo.
Onde as Emendas por Fusão se Inserem numa Rede Real
As emendas por fusão concentram-se em pontos previsíveis: as caixas de emenda onde um cabo exterior transita ou se ramifica, o piso onde um cabo de entrada de edifício é dividido em pigtails para um ODF e a transição de cabo exterior de tubo solto para cabo interior de buffer apertado. Na típica instalação de entrada, cada fibra do cabo exterior é emendada a um pigtail de fibra óptica pigtail, cujo conector terminado de fábrica é depois ligado ao painel de ligação. Este híbrido — conector de fábrica mais uma emenda por fusão de campo por fibra — é a arquitetura dominante nas construções modernas de ODF, e é examinado em detalhe mais adiante neste artigo. Para um tratamento completo de como essas juntas e a sua folga são alojadas, consulte o nosso guia para escolher uma caixa de emenda de fibra óptica e gestão do armazenamento de folga.
O Que é Realmente a Emenda Mecânica
A emenda mecânica alinha duas extremidades de fibra clivadas dentro de um conjunto moldado com precisão — um corpo com uma ranhura em V ou canal capilar, tampas ou grampos que pressionam as fibras para alinhamento, e uma câmara preenchida com gel de adaptação de índice. O gel preenche o intervalo microscópico entre as duas extremidades de vidro, suprimindo a reflexão de Fresnel que um intervalo de ar nu causaria. As fibras não são derretidas nem unidas permanentemente; são mantidas em contacto óptico pelo conjunto. A sequência de campo é mais curta do que a da fusão:
- Descarnar e limpar a fibra exatamente como para a fusão — aplica-se a mesma disciplina de higiene, porque a contaminação dentro de uma emenda mecânica fica permanentemente presa no gel.
- Clivar a fibra. A qualidade da clivagem é tão importante como na fusão; uma face final lascada ou angulada dentro de uma emenda mecânica produz uma perda elevada que nenhum ajuste consegue recuperar.
- Inserir a primeira fibra até assentar, depois a segunda, para que as duas extremidades clivadas se encontrem na câmara de gel.
- Fechar o conjunto — virar as tampas ou acionar o grampo — e a emenda está concluída. Não há arco, nem tempo de cura nos designs mais comuns, nem manga termorretrátil.
As emendas mecânicas também são produzidas numa forma que funciona como conector: conectores instaláveis em campo, que crimpam ou fixam um troço de fibra pré-polidos a uma fibra de campo clivada. Estes produtos tornaram a terminação mecânica a opção padrão para cabos drop de FTTH e pequenos trabalhos interiores onde uma fusionadora nunca se pagaria.
O desempenho em perdas é sólido, mas não da classe da fusão. Uma emenda mecânica de qualidade mede tipicamente na ordem de cerca de 0,1 a 0,5 dB, com 0,2 dB a 0,3 dB uma média de planeamento realista para trabalho de campo; estes são valores típicos da indústria e a especificação exata consta da ficha técnica do produto que adquirir. A perda de retorno é inferior à de uma emenda por fusão porque duas superfícies de vidro se encontram através de gel em vez de serem uma peça contínua de vidro — o desempenho reflexivo situa-se tipicamente na gama de -35 dB a -50 dB, dependendo do design, o que é aceitável para a maioria das ligações de acesso e empresariais, mas é uma restrição real em ligações digitais de alta taxa e sobreposições de CATV onde as reflexões degradam a qualidade do sinal.
O Atrativo: Sem Máquina, Sem Programa, Sem Espera
O argumento comercial para a emenda mecânica é a simplicidade. Não há equipamento de capital além de um clivador e ferramentas manuais, nem substituição de elétrodos, nem calibração, nem curso de operador de vários dias. Um técnico que saiba descarnar, limpar e clivar fibra — as mesmas competências necessárias para trabalho com conectores — pode produzir uma emenda funcional em poucos minutos. Para interrupções de serviço, uma emenda mecânica é frequentemente a reparação mais rápida disponível: descarnar de novo, clivar de novo, inserir, concluído. Muitas equipas de planta exterior transportam algumas emendas mecânicas apenas como item de restauração de emergência, precisamente porque não precisam de energia nem de equipamento.
A reutilização é a segunda vantagem. Como as fibras são fixadas por grampos em vez de soldadas, a maioria dos designs de emenda mecânica pode ser aberta, as fibras limpas e reinseridas, e a emenda refeita — desde que a câmara de gel seja renovada ou o conjunto seja de um tipo concebido para reabertura. Em troços interiores curtos onde o armazenamento de folga é mínimo, a capacidade de refazer uma junta sem cortar fibra é um benefício operacional genuíno. Os limites aparecem nos números: cada junta refeita consumiu parte da eficácia do gel, e uma emenda mecânica é um corpo maior e mais rígido do que uma emenda por fusão protegida, o que é importante dentro de uma bandeja de emendas densamente preenchida.
Fusão vs Mecânica: A Comparação Direta
A tabela abaixo reúne os números de planeamento num só lugar. Todos os valores de perda são valores típicos da indústria para orientação; os valores que regem o seu ensaio de aceitação devem constar das fichas técnicas dos conjuntos de emenda, pigtails e equipamento específicos que adquirir, indicados como «sujeitos à ficha de especificações».
| Critério | Fusão | Emenda Mecânica |
|---|---|---|
| Perda de inserção típica | ~0,05 dB; rotineiramente ≤0,1 dB | ~0,1–0,5 dB; média de planeamento 0,2–0,3 dB |
| Refletância típica | Extremamente baixa (sem interface vidro–vidro) | Aproximadamente -35 a -50 dB, dependendo do design |
| Equipamento de capital | Fusionadora, clivador, ferramentas, kit de verificação: vários milhares de USD | Apenas clivador e ferramentas manuais |
| Consumível por junta | Manga de proteção, cêntimos | Conjunto de emenda, alguns USD cada |
| Tempo por junta (técnico treinado) | Cerca de 1–2 minutos, incluindo manga | Cerca de 2–5 minutos, dependendo do design |
| Requisito de competências | Formação mais prática diária | Mínimo; competências ao nível de conector são suficientes |
| Economia com o número de juntas | Melhora com o volume | Constante — o custo por junta é fixo |
| Modelo de retrabalho | Cortar e voltar a fundir; consome folga | Frequentemente reabrível e refazível no local |
| Fiabilidade a longo prazo | Excelente; junta de vidro permanente | Boa; depende do envelhecimento do gel e do alívio de tensão |
| Melhor aplicação | Backbone, exterior, elevada contagem de fibras, novas construções | Pequenos trabalhos, drops de FTTH, restauração de emergência |
Lida verticalmente, a tabela explica a economia de cada método; lida horizontalmente, explica porque existem arquiteturas híbridas. Nenhuma coluna vence todas as linhas, e os projetos reais quase sempre misturam ambos os métodos — fusão onde as contagens de fibras se concentram, mecânica onde as juntas são isoladas e raras.
O Ponto de Equilíbrio de Custos: Quando Cada Método se Paga
A forma mais rápida de escolher entre os métodos num determinado projeto é encontrar o ponto de equilíbrio entre o investimento de capital e o custo por junta. Modele-o com números redondos — o que importa é a estrutura da decisão, não os dólares exatos, que variam por marca, região e condições de compra.
Suponha que um kit de fusão — fusionadora, clivador, consumíveis e equipamento de verificação — custa cerca de 10 000 USD, e cada junta por fusão consome uma manga mais dois ou três minutos de mão de obra treinada. Suponha que um conjunto de emenda mecânica custa cerca de 3 a 5 USD por junta, com custo de equipamento negligenciável. Com 50 juntas, a via da fusão gastou o kit inteiro e produziu juntas que custam centenas de dólares cada em termos amortizados; a mecânica vence em custo e faz o trabalho. Com 2 000 juntas, o kit está amortizado a alguns dólares por junta e ainda a descer, as juntas são mais rápidas de fazer e a sua perda é menor — a fusão vence em custo e desempenho, e a margem alarga-se com cada junta adicional.
Três refinamentos tornam este modelo mais realista. Primeiro, o equipamento raramente é dedicado a um único projeto: a fusionadora de um empreiteiro é amortizada ao longo de todo o seu ano de trabalho, o que desloca drasticamente o ponto de equilíbrio para baixo — frequentemente para trabalhos de algumas dezenas de juntas se o kit já existir. Segundo, o custo de mão de obra difere por mercado; em regiões de salários elevados, o processo de fusão mais rápido compensa o custo do kit mais cedo. Terceiro, os custos de retrabalho são assimétricos: uma emenda mecânica falhada é geralmente reaberta gratuitamente, enquanto uma emenda por fusão falhada consome folga, mas a taxa de falha da fusão numa máquina calibrada é muito baixa à partida. A comparação honesta pergunta, portanto, não só «quantas juntas?», mas «de quem é o equipamento, de quem é a mão de obra, e o que acontece quando uma junta tem de ser refeita?»
Para compradores que adquirem serviços de emenda a um instalador em vez de possuírem o equipamento, o ponto de equilíbrio torna-se uma rubrica na cotação: o preço por junta em elevadas contagens de fibras deve ser bem inferior às tarifas de pequenos trabalhos, e uma cotação que preça 144 emendas por fusão à mesma tarifa por junta que 12 merece uma pergunta.
Desempenho, Fiabilidade e a Visão a Longo Prazo
A perda na instalação é apenas metade da história; a outra metade é como a junta se comporta após cinco, dez ou vinte anos no campo. Aqui os dois métodos diferem no mecanismo e não numa simples classificação.
Uma emenda por fusão é uma peça contínua de vidro. Uma vez protegida pela sua manga e colocada numa bandeja de emendas, não tem partes móveis, nem gel para envelhecer, nem interface para fluência. Os seus modos de falha documentados são quase inteiramente mecânicos — uma fibra tensionada por mau armazenamento de folga, uma bandeja esmagada durante uma visita posterior, ou danos de roedores no cabo que atingem o ponto de emenda. Quando a junta em si é bem feita, as estatísticas a longo prazo da fusão são efetivamente as da própria fibra.
Uma emenda mecânica depende de três elementos físicos que permanecem estáveis: a geometria de alinhamento, a força de fixação e o gel de adaptação de índice. Os conjuntos de qualidade são concebidos para décadas de serviço, e o seu desempenho a longo prazo em ambientes interiores temperados está bem comprovado. Os pontos a vigiar são ambientais: temperatura elevada prolongada ou ciclos de congelamento-descongelamento podem afetar as propriedades do gel ao longo de muitos anos, e qualquer conjunto cujo alívio de tensão esteja subespecificado pode transmitir carga à fibra. É por isso que os valores de vida útil e de gama de temperatura da ficha técnica merecem atenção genuína durante a compra, e por que as emendas mecânicas no exterior devem ser especificadas com uma gama de temperatura de funcionamento adequada à rota — um ponto a confirmar «sujeito à ficha de especificações» para o produto efetivamente cotado.
Há também uma assimetria de ensaio que vale a pena conhecer antes da aceitação. Uma fusionadora reporta uma perda estimada para cada junta que faz, e o OTDR verifica depois essas juntas de forma independente ao longo de toda a rota — um registo limpo de duas fontes que a maioria dos donos de projeto exige em construções exteriores. As emendas mecânicas também aparecem num traço de OTDR, mas uma medição bilateral é mais importante para elas porque a sua refletância é mais elevada; uma junta que parece aceitável de uma extremidade pode esconder um artefacto reflexivo mensurável a partir da outra. O nosso guia para usar um OTDR para aceitar uma nova instalação de fibra abrange a prática de medição em detalhe.
Quando a Fusão por Fusão é a Escolha Certa
O caso da fusão é mais forte quando várias das seguintes condições se verificam simultaneamente:
- Elevadas contagens de fibras concentram-se num único local. Um cabo exterior de 96 ou 144 fibras que entra num edifício ou numa caixa de emenda gera junções suficientes para amortizar qualquer kit de fusão no próprio projeto.
- A rota é longa e o orçamento de perdas é apertado. Cada 0,2 dB poupado por junção multiplica-se ao longo de dezenas de junções em série; num segmento metropolitano com 48 junções, a diferença entre 0,05 dB e 0,3 dB por junção é superior a 10 dB — uma margem de ligação completa. Longos troços de cabo monomodo G.652D para exterior são planeados exatamente em torno destes orçamentos.
- A perda de retorno é importante. As ligações digitais de alta velocidade, as rotas DWDM e as sobreposições de CATV são todas sensíveis a reflexões; uma junção sem interface vidro-vidro é a resposta limpa.
- Existe um programa de fusão em curso. Empreiteiros, ISPs e empresas de serviços públicos que fundem semanalmente são os proprietários naturais de equipamento de fusão; o kit paga-se como ferramenta, não como despesa de projeto.
- A especificação exige-o. Muitos concursos para trabalhos de backbone e de operadora especificam simplesmente fusão por fusão, e a especificação é aqui a proteção do comprador: garante a junção de menor perda disponível e um registo verificável por OTDR para cada fibra.
Quando a Emenda Mecânica Faz Sentido
A emenda mecânica conquista o seu lugar em condições quase opostas:
- Poucas junções, trabalho único. Uma remodelação de campus, uma pequena entrada de edifício ou um ramal de reparação com uma ou duas dezenas de junções não justificam mobilizar um programa de fusão, e o prémio por conjunto é trivial face ao valor total do projeto.
- Sem operador formado e sem tempo para o formar. Quando a equipa de campo já termina conectores com confiança, as emendas mecânicas mantêm todo o trabalho dentro do seu conjunto de competências existente.
- FTTH e terminações de último metro. Os conectores instaláveis em campo em cabo drop são um produto de emenda mecânica por design; milhões de casas são ligadas desta forma todos os anos porque um fusionador em cada domicílio de assinante é economicamente absurdo.
- Restauração de emergência. Restaurar um cabo cortado com emendas mecânicas durante a noite e refazer as junções corretamente com fusão durante uma janela planeada é prática padrão em planta externa — primeiro a velocidade, depois a permanência.
- Folga apertada e possível reacesso. Em invólucros onde a folga de fibra é escassa, uma junção reabrível evita cortar a fibra novamente em cada retrabalho.
A Arquitetura Híbrida Que a Maioria das Redes Realmente Utiliza
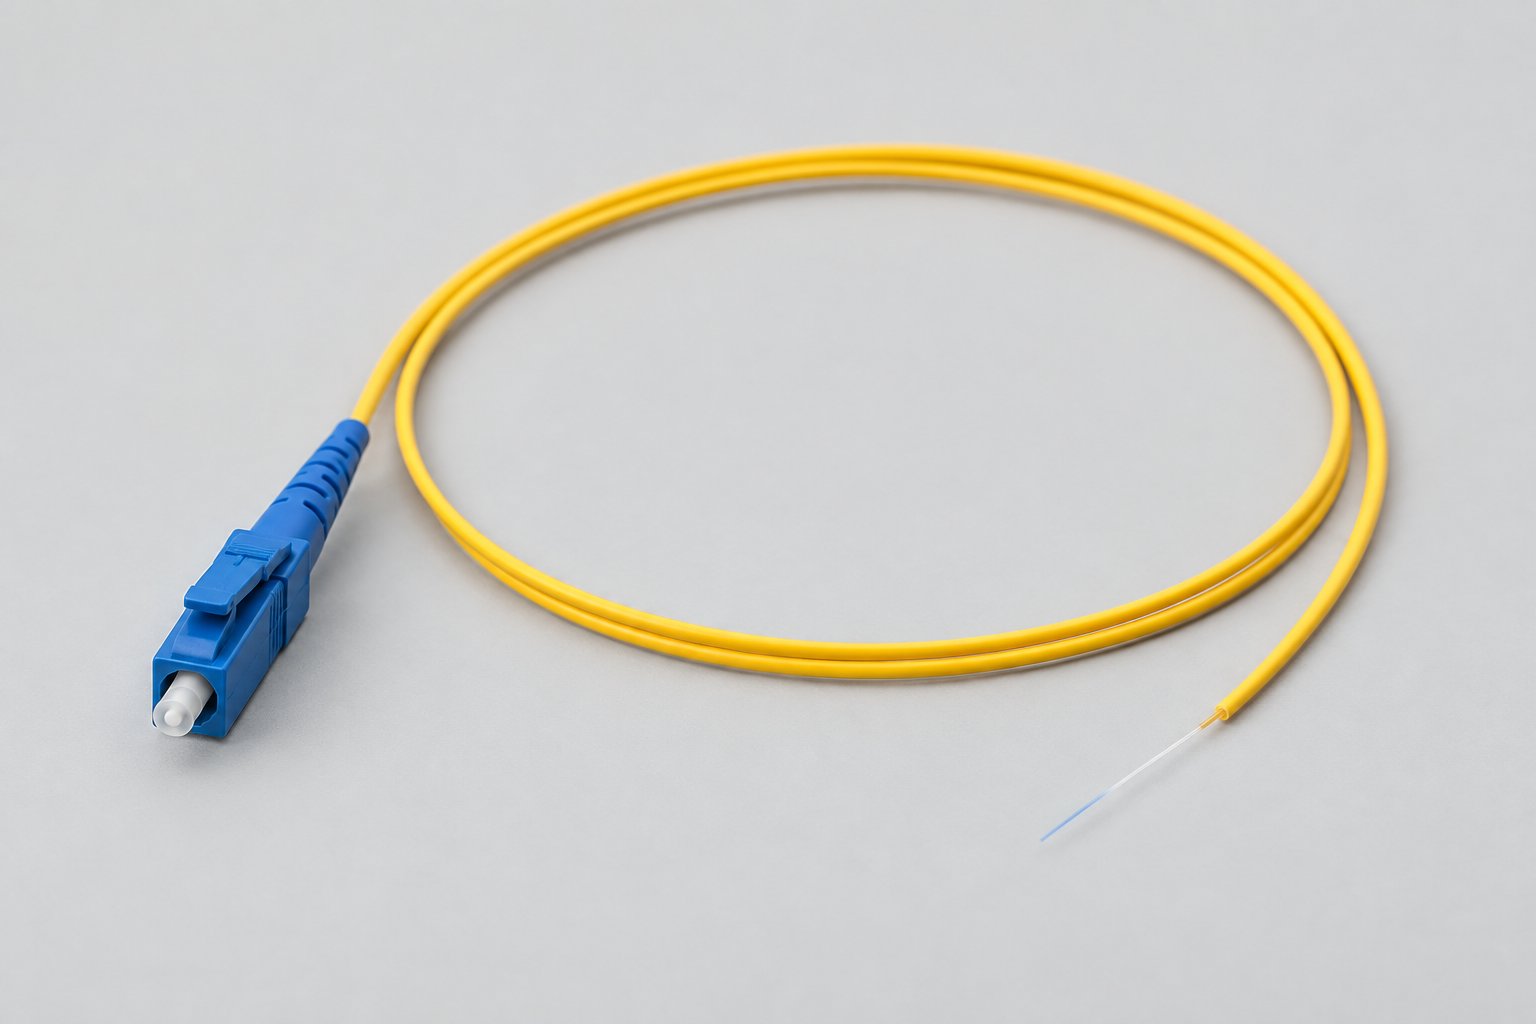
Afaste-se da comparação binária e observe como as instalações de entrada reais são construídas: combinam ambas as filosofias, colocando cada método onde é mais forte. O cabo exterior chega com construção de tubo solto e gel. Dentro da caixa de entrada ou do ODF, cada fibra é fundida a um pigtail — uma junção curta, feita pelo fusionador da equipa, num bloco de junções onde a fusão é mais económica. O conector do pigtail, no entanto, é não feito em campo: é terminado, polido e testado em fábrica antes do envio.
Esta divisão de trabalho é deliberada e vale a pena compreender como comprador, porque se mapeia precisamente nos pontos fortes do trabalho de fábrica e de campo. A terminação de conectores é a operação de campo menos repetível — depende do ângulo de clivagem, da cura do epóxi, da qualidade do polimento e do manuseamento da ferula numa rack ativa. A fusão por fusão, pelo contrário, é a operação de campo mais repetível, com um resultado medido por máquina para cada junção. Passar o conector para a fábrica e deixar a emenda no campo dá a cada fibra exatamente uma operação de campo, e é a operação que a equipa faz melhor.
Os números tornam o argumento concreto. Num pigtail terminado em fábrica, a perda de inserção é tipicamente especificada em ≤0,3 dB com um máximo de ≤0,5 dB, e a perda de retorno em ≥50 dB para faces de extremidade UPC e ≥60 dB para faces de extremidade APC, medidas no conjunto acabado; combinada com uma emenda por fusão de cerca de 0,05 dB típica, o percurso total da fibra desde o cabo até à porta do painel fica confortavelmente dentro da tolerância de 0,75 dB a 1,0 dB que a maioria dos orçamentos de ligação atribui à terminação. Todos os valores são típicos — os números vinculativos são os da ficha técnica fornecida com a encomenda. A face de extremidade polida em fábrica também se comporta de forma diferente da polida em campo na aceitação: chega com o seu registo de ensaio, e o valor medido na aceitação deve corresponder a esse registo em vez de depender do técnico que construiu a porta nesse dia.
Especificar corretamente o pigtail é, portanto, parte da decisão de fusão. Faça corresponder a família de conectores ao painel (SC, LC ou FC), o tipo de fibra ao cabo a fundir (monomodo G.652D ou multimodo OM3/OM4) e a face de extremidade ao resto da ligação — misturar UPC e APC num mesmo percurso é uma causa clássica de perda de retorno elevada. O nosso guia para ler especificações de patch cords: perda de inserção, perda de retorno e tipos de polimento explica como estes valores são declarados nas fichas técnicas, e como os adaptadores e o hardware de acoplamento completam o percurso, conforme abordado no nosso guia do comprador de patch cords e adaptadores.
Uma Lista de Verificação de Compras para Métodos de Terminação
Quer compre a terminação como serviço a um instalador ou como componentes a um fabricante, as perguntas abaixo transformam a análise acima numa lista de verificação que pode enviar com o seu RFQ:
- Indique explicitamente a contagem e o layout das junções. Contagens de fibras por cabo, número de caixas de emenda, número de entradas de edifício e quais junções são permanentes versus prováveis de serem reacessadas. O volume decide a economia.
- Exija valores de perda com a respetiva base. Peça a perda de inserção típica e máxima por tipo de junção, a especificação de refletância e o método de ensaio (estimativa do fusionador, OTDR bilateral, medição de perda de inserção). Aceite apenas valores declarados como «sujeitos à ficha técnica» com os documentos reais do produto anexados.
- Especifique o método de aceitação. Para programas de fusão, os traços OTDR por fibra com um limiar de aprovação definido são a norma. Para emendas mecânicas, exija medição bilateral onde a refletância é importante.
- Confirme a propriedade dos equipamentos e consumíveis. Se o instalador traz um fusionador, a mobilização é cobrada por projeto ou amortizada por junção? Se compra conjuntos mecânicos, confirme o intervalo de temperatura de funcionamento e se o design é reabrível.
- Planeie a proteção e o armazenamento. Cada emenda — fundida ou mecânica — necessita de uma manga ou assento com alívio de tensão e armazenamento de folga; o plano da caixa de emenda e da bandeja faz parte da mesma compra. O nosso guia de caixas de emenda ligado acima cobre a lógica de dimensionamento.
- Para pigtails e terminações de fábrica, peça o registo de ensaio. As extremidades terminadas em fábrica devem ser enviadas com perda de inserção e de retorno medidas. Confirme a família de conectores, o tipo de fibra, a face de extremidade e a bainha por configuração, e a base da garantia — todos os produtos de fibra ótica Nexora têm uma garantia de 12 meses a partir da data de envio.
Para um ponto de partida estruturado sobre o que mais deve constar de um pedido de cotação, consulte o nosso guia sobre as informações a incluir num RFQ de cabo de fibra ótica.
Dois Cenários Práticos: Aplicação do Quadro de Decisão
Os critérios abstratos tornam-se mais claros em rotas concretas, pelo que aqui estão dois projetos do tipo que os nossos clientes executam, trabalhados através do quadro acima.
Cenário A: Um Segmento de Backbone Metropolitano de 72 Fibras
Uma operadora está a estender um anel metropolitano: 9 km de cabo exterior, três caixas de emenda ao longo da rota e uma entrada de edifício que termina num ODF com 72 portas. A contagem de junções é de cerca de 144 nas caixas mais 72 pigtails na entrada — mais de 200 junções num único projeto. O orçamento de perdas permite cerca de 25 dB para o troço, dos quais a atenuação da fibra a 1310 nm consome aproximadamente 3,2 dB ao longo de 9 km (ao valor típico de ≤0,36 dB/km para cabo G.652D, sujeito à ficha técnica), deixando uma margem generosa para junções mas também margem para a sensibilidade à refletância do DWDM. O instalador realiza fusão por fusão todas as semanas. A decisão é inequívoca: fusão em todo o percurso, aceitação por OTDR por fibra, emendas mecânicas transportadas apenas no kit de restauração. Os 72 pigtails na entrada são SC/UPC terminados em fábrica, recebendo cada fibra exatamente uma emenda por fusão em campo. Neste cenário, especificar emendas mecânicas para «poupar custos de equipamento» acrescentaria dezenas de dB de risco de margem de perda cumulativa e falharia de qualquer forma a especificação de aceitação da operadora.
Cenário B: Uma Remodelação de Campus com 18 Junções
Uma universidade está a ligar cinco edifícios com cabo riser interior e curtos troços exteriores entre condutas. O integrador orçamenta o trabalho incluindo a terminação. Total de junções: cerca de 18, distribuídas por seis locais, cada local com duas a quatro junções. Ninguém na equipa opera um fusionador diariamente; o operador formado mais próximo é contratado ao dia. Aqui a análise de cruzamento favorece uma resposta mista: utilizar conjuntos de emenda mecânica nos pequenos pontos distribuídos — cada um custa alguns dólares contra uma mobilização de fusão medida em centenas — e reservar um dia de fusão contratada para a entrada do edifício onde 12 fibras chegam ao ODF e se tornam pigtails. O desempenho ótico total continua a cumprir confortavelmente uma tolerância de 0,75 dB por terminação, e a equipa de instalações do campus, que manterá a rede com dois técnicos e uma caixa de ferramentas, herda uma rede que consegue reparar sem chamar um especialista para cada intervenção.
O padrão generaliza-se: a densidade de junções e a organização de manutenção que herdará a rede decidem a divisão, não a lealdade a qualquer das tecnologias.
Erros Comuns de Compras Relacionados com Fusão
Nos orçamentos que revemos, o mesmo punhado de erros aparece repetidamente. Cada um é evitável na fase de RFQ:
- Especificar o método sem a contagem de junções. Um concurso que indica «fusão por fusão» para uma remodelação de 10 junções paga a mobilização de fusão sem benefício de desempenho; um concurso que deixa o método em aberto num backbone de 200 junções convida o instalador a escolher o caminho mais barato, que raramente é o de menor perda. Indique a contagem e deixe que esta determine o método.
- Comparar perdas de fichas técnicas entre métodos de ensaio diferentes. Uma emenda cotada como «0,1 dB (estimativa do fusionador)» não é a mesma afirmação que «0,3 dB (OTDR bilateral)». Ao comparar fornecedores, normalize primeiro o método de medição.
- Esquecer a manga e a bandeja no orçamento. As mangas de proteção de emendas, o espaço da bandeja e o comprimento de folga são itens de linha pequenos que se tornam problemas de calendário quando omitidos. Se as caixas de emenda são subdimensionadas para a contagem de junções, as próprias emendas sofrem.
- Encomendar pigtails sem a matriz de configuração. A família de conectores, o tipo de fibra, a face de extremidade e o comprimento da bainha devem ser listados por grupo. Um envio de pigtails SC/UPC a chegar para um painel APC é um atraso de duas semanas escondido numa linha em falta na ordem de compra.
- Tratar garantia e mão de obra como a mesma coisa. A garantia de 12 meses do fabricante a partir do envio cobre defeitos nos componentes; a garantia de mão de obra do instalador cobre as junções. As redes que documentam ambas no handover resolvem a responsabilidade por falhas em dias em vez de meses.
Manutenção e Retrabalho nos Anos Após o Handover
O método de terminação escolhido na construção continua a pagar dividendos — ou a cobrar taxas — durante toda a vida da rede, pelo que vale a pena planear o comportamento de manutenção no momento da compra.
As redes construídas com fusão por fusão mantêm-se bem através do OTDR: um traço anual ou acionado por evento remede cada junção na rota e localiza a degradação com precisão de metros, pelo que a equipa chega à caixa de emenda correta com a chave e o plano de folga corretos. Refazer uma emenda por fusão requer folga na bandeja — mais uma razão pela qual o nosso guia de caixas de emenda enfatiza o armazenamento generoso de folga. Orçamente uma refusão por visita a cada caixa de emenda como tolerância de planeamento, e o calendário de manutenção torna-se previsível.
As redes construídas com emendas mecânicas mantêm-se bem através de sobressalentes: uma caixa de conjuntos no armário das instalações converte a maioria das falhas de junção numa reparação no mesmo dia pela equipa interna. A disciplina a manter é a limpeza — a câmara de gel não perdoa poeira — e o hábito de substituir em vez de reutilizar um conjunto cuja perda aumentou. Nas redes onde ambos os métodos coexistem, o kit de restauração contém conjuntos mecânicos para velocidade, e o calendário de trabalhos planeados contém o fusionador para permanência, exatamente como no manual de restauração acima.
Por fim, mantenha os registos as-built vivos. Os traços OTDR de aceitação, os registos de ensaio de fábrica para cada pigtail e patch cord, e os diagramas de layout das caixas de emenda são os documentos que fazem da manutenção do quinto ano uma rotina em vez de um projeto de arqueologia. Os fornecedores que enviam componentes medidos e documentados — e um RFQ que pede esses registos desde o início — contribuem para esse modelo de manutenção antes de a primeira emenda ser feita.
Perguntas Frequentes
Uma emenda por fusão é sempre melhor do que uma emenda mecânica?
Em termos de desempenho ótico puro, sim — menor perda e refletância muito mais baixa. Mas «melhor» em compras significa adequado ao projeto: numa remodelação interior de 15 junções sem equipamento de fusão no local, uma emenda mecânica é mais rápida, mais barata e totalmente adequada ao propósito. A fusão vence onde as contagens de fibras são elevadas, os orçamentos são apertados em dB e já existe um programa de fusão.
Quanto tempo demora cada tipo de emenda?
Um técnico formado completa uma emenda por fusão, incluindo a manga de proteção, em cerca de um a dois minutos de tempo de trabalho. Uma emenda mecânica demora cerca de dois a cinco minutos, dependendo do design do conjunto. O tempo de máquina e o tempo de cura diferem, pelo que deve comparar os tempos totais nas suas próprias equipas em vez de confiar nas afirmações das fichas técnicas.
Uma emenda mecânica pode ser reutilizada?
Muitos designs podem ser abertos, limpos e remontados, o que é uma das suas vantagens de compra onde o armazenamento de folga é limitado. A condição do gel degrada-se a cada remontagem, pelo que trate a reutilização como uma tolerância de manutenção em vez de uma caraterística ilimitada, e confirme a reabribilidade na ficha técnica do produto específico.
As emendas mecânicas cumprem as normas de aceitação das operadoras?
Depende do concurso. As especificações de backbone das operadoras exigem quase sempre fusão por fusão com registos OTDR por fibra. O trabalho de nível de acesso e empresarial aceita comummente emendas mecânicas dentro de limites de perda declarados. A norma de aceitação é um documento contratual, pelo que confirme o limiar e o método de medição antes de encomendar, e não depois da instalação.
Porque é que tantas instalações de ODF usam pigtails em vez de conectores polidos em campo?
Porque o pigtail remove a operação de campo menos repetível — a terminação de conectores — e substitui-a pela mais repetível — a fusão por fusão. A extremidade terminada em fábrica chega polida e testada com perda de inserção típica ≤0,3 dB e perda de retorno UPC ≥50 dB / APC ≥60 dB (valores típicos, sujeitos à ficha técnica), e o ensaio de aceitação compara com um registo de fábrica em vez de condições de campo.
Que formação exige a fusão por fusão?
Além de um curso de operador sobre a máquina específica, a verdadeira exigência é prática diária disciplinada: descarnamento limpo, clivagens consistentes, calibração do arco para as condições locais e acondicionamento cuidadoso da bandeja. As equipas que fundem ocasionalmente tendem a produzir resultados mais variáveis do que a máquina é capaz, o que é mais uma razão pela qual as junções isoladas muitas vezes se adequam melhor a produtos mecânicos.
Como se aplica a garantia aos produtos relacionados com fusão?
Para componentes fabricados em fábrica, como pigtails, patch cords e adaptadores, a garantia do fabricante cobre defeitos de fabrico. Todos os produtos de fibra ótica Nexora têm uma garantia de 12 meses a partir da data de envio. A mão de obra de campo — a própria emenda — está abrangida pela garantia de mão de obra do instalador, que é um acordo separado e vale a pena declarar explicitamente nos contratos de instalação.
Onde se situa cada método num plano de restauração de emergência?
A prática padrão é usar emendas mecânicas para restauração durante a noite — sem energia, sem equipamento, caminho mais rápido para o serviço — seguidas de refusões durante uma janela de manutenção planeada. Manter um pequeno stock de conjuntos de emenda mecânica com o kit de restauração é um seguro barato para qualquer rede com exposição aérea ou enterrada diretamente.
Trabalhar com a Nexora no Planeamento de Terminação
A Nexora Communications fabrica cabos de fibra ótica, patch cords, pigtails e adaptadores em Shenzhen, fornecendo programas OEM/ODM e compradores de projetos em mais de 50 países. O planeamento de terminação situa-se na interseção das nossas linhas de produtos: os cabos exteriores e interiores que transportam a fibra até ao ponto de emenda, os pigtails terminados em fábrica que recebem a fusão por fusão, e os patch cords e adaptadores que completam o percurso do painel até ao equipamento.
Como cada configuração é diferente, cotamos por projeto: indique-nos as contagens de fibras, o método de implantação, as famílias de conectores e as faces de extremidade, e confirmaremos a construção de cabo correspondente, as configurações de pigtail e a embalagem para o seu plano de fusão. Os valores de desempenho neste artigo são valores típicos da indústria indicados para orientação de planeamento; a ficha técnica emitida com a sua encomenda é o documento vinculativo para cada parâmetro, e todos os produtos estão cobertos por uma garantia de 12 meses a partir da data de envio. Quando estiver pronto para alinhar cabo, pigtails e hardware de terminação para a sua próxima instalação, a nossa equipa está a um pedido de cotação de distância.
Está a planear uma instalação de fibra e precisa de componentes de cabo e terminação que cheguem testados e documentados? Partilhe connosco os detalhes da sua rota e as contagens de fibras, e devolveremos uma proposta de configuração com as fichas técnicas completas em anexo.