
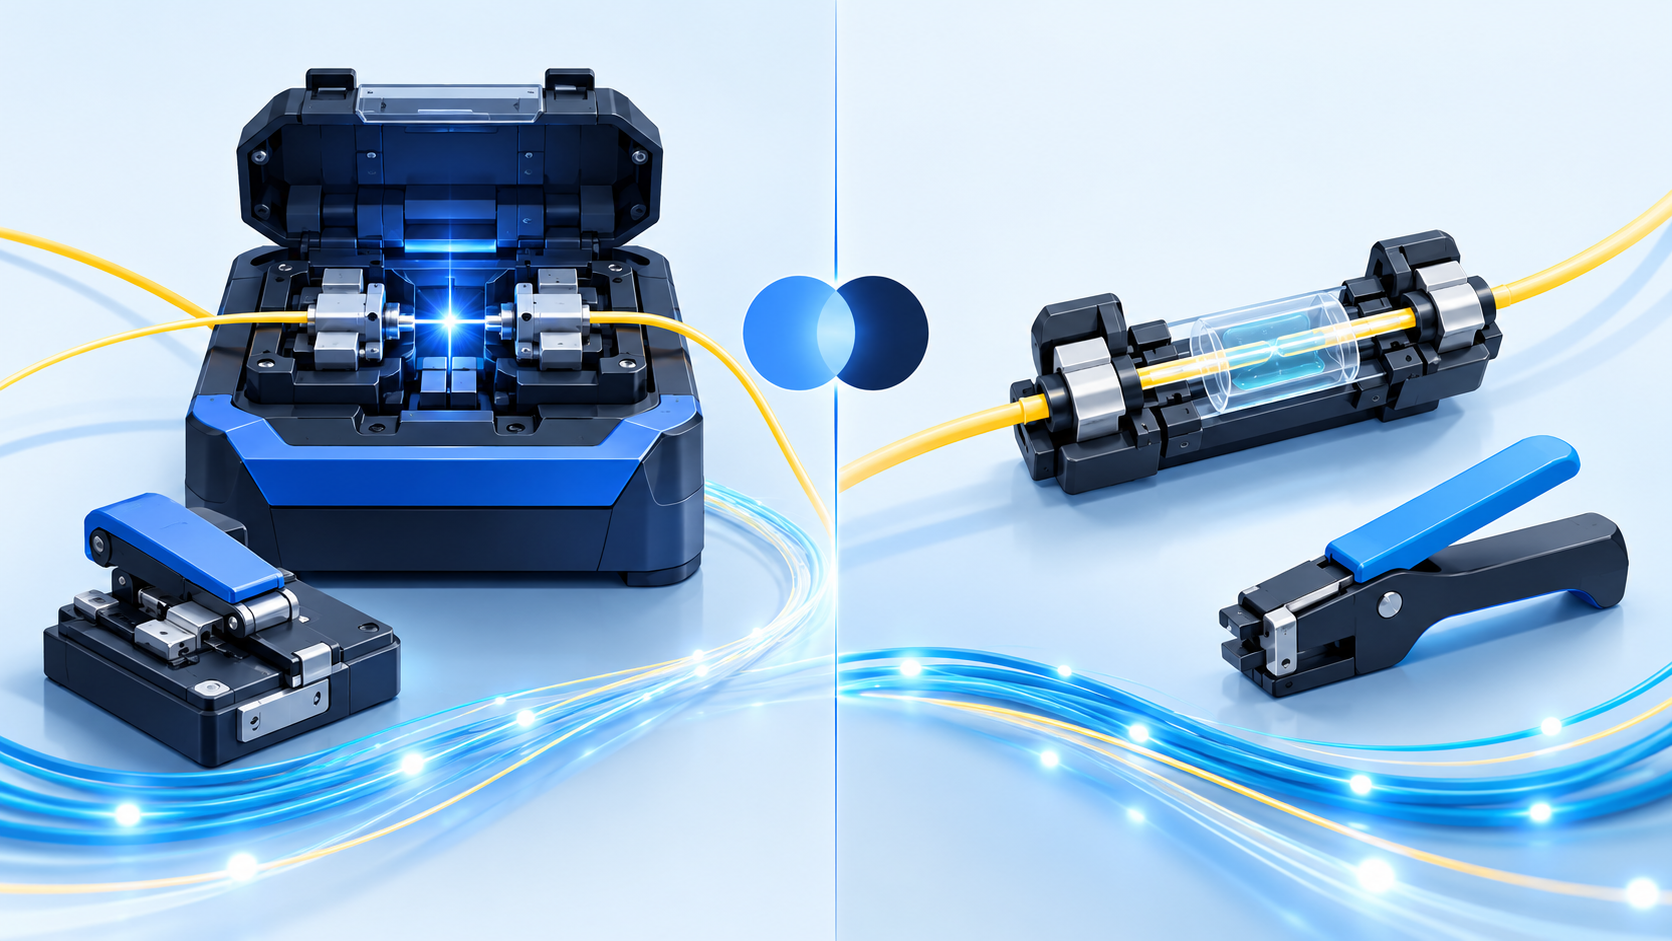
Przewodnik dla kupca B2B dotyczący wyboru między spawaniem łukiem elektrycznym a spawaniem mechanicznym: jak działa każda z metod, porównanie tłumienności i kosztów, zastosowania każdej metody, hybrydowe architektury pigtaili oraz lista kontrolna dla działu zakupów.
Każde łącze światłowodowe, niezależnie od długości, kończy się na spoinie lub złączu, a wybrana metoda łączenia włókien decyduje o tym, jak to łącze będzie działać przez najbliższe dwadzieścia lat. Dla kupców projektowych, integratorów sieci i wykonawców telekomunikacyjnych decyzja sprowadza się zwykle do dwóch technologii: spawania łukowego, w którym łuk elektryczny zespala dwa przygotowane końce włókien w ciągły kawałek szkła, oraz spawania mechanicznego, w którym dwa nacięte końce włókien są utrzymywane w precyzyjnym wyrównaniu wewnątrz zespołu mechanicznego wypełnionego żelem dopasowującym współczynnik załamania. Obie metody dają działające połączenie. Obie są codziennie stosowane w rzeczywistych sieciach. Różnią się jednak znacznie pod względem kosztu sprzętu, kosztu jednostkowego złącza, tłumienności, wymagań kwalifikacyjnych, możliwości przeróbki i niezawodności długoterminowej — a wybór niewłaściwej metody dla danego projektu albo zawyża budżet, albo pogarsza budżet tłumienności.
Ten przewodnik jest napisany dla osoby, która podpisuje zamówienie zakupu. Wyjaśnia, jak każda metoda faktycznie działa, ile kosztuje w praktyce, jak wypadają ich parametry tłumienności i niezawodności oraz które warunki projektowe sprzyjają której metodzie. Kończy się listą kontrolną zaopatrzenia, którą można wykorzystać przy zapytaniach ofertowych, aby metoda zakończenia określona w przetargu odpowiadała posiadanemu sprzętowi, kwalifikacjom i modelowi utrzymania.
Dlaczego metoda zakończenia jest decyzją zaopatrzeniową, a nie tylko techniczną
Na papierze spawanie wygląda jak szczegół inżynierii terenowej — coś, czym zajmuje się ekipa instalacyjna po przeciągnięciu kabla. W praktyce metoda zakończenia steruje czterema pozycjami kosztowymi, które pojawiają się w budżecie projektu na długo przed pierwszym spawaniem włókna:
- Sprzęt kapitałowy. Spawarka światłowodowa, precyzyjny nóż do włókien, tuleje ochronne spawu oraz OTDR lub źródło światła i miernik mocy tworzą zestaw kosztujący kilka tysięcy dolarów przed wykonaniem pierwszego złącza. Spawanie mechaniczne wymaga jedynie noża i samych złączy mechanicznych, kosztujących kilka dolarów za sztukę.
- Koszt materiałów eksploatacyjnych na złącze. Tuleja ochronna spawu kosztuje grosze; amortyzowany koszt spawarki na złącze spada wraz ze wzrostem liczby złączy. Zespół spawu mechanicznego kosztuje kilka dolarów za każdym razem, niezależnie od tego, czy wykonuje się dziesięć złączy, czy dziesięć tysięcy.
- Kwalifikacje i czas pracy. Spawanie łukowe jest szybkie, gdy operator jest przeszkolony — złącze w znacznie mniej niż minutę czasu maszyny — ale szkolenie, kalibracja maszyny i dyscyplina czystości są niebagatelne. Spawanie mechaniczne zajmuje nieco więcej czasu na złącze, ale wymaga znacznie mniejszego szkolenia.
- Model przeróbki i utrzymania. Spaw łukowy jest trwały; jego ponowne wykonanie oznacza odcięcie włókna i ponowne spawanie, co zużywa zapas kabla. Spaw mechaniczny można często otworzyć, wyczyścić i ponownie złożyć na miejscu bez cięcia włókna — co jest cenne w lokalizacjach o ograniczonym miejscu na zapas lub tam, gdzie może być potrzebny ponowny dostęp do złącza.
Ponieważ te cztery pozycje skalują się różnie w zależności od liczby złączy, „lepsza” metoda zależy od wolumenu. Kabel magistralowy 144-włóknowy wchodzący do jednej mufy kablowej tworzy duży blok złączy, gdzie spawanie łukowe wygrywa zdecydowanie pod względem kosztu i wydajności. Mała modernizacja kampusu z kilkunastoma złączami, bez sprzętu do spawania na miejscu i bez przeszkolonego operatora, może zostać wykonana szybciej i taniej za pomocą spawów mechanicznych. Reszta artykułu podaje liczby i warunki stojące za tym wyborem.
Czym naprawdę jest spawanie łukowe
Spawanie łukowe łączy dwa włókna optyczne poprzez stopienie ich przygotowanych końców kontrolowanym łukiem elektrycznym, tworząc złącze praktycznie bez szczeliny fizycznej i z ciągłą ścieżką szkła. Sekwencja jest znormalizowana w różnych maszynach i warto ją zrozumieć, ponieważ każdy krok wpływa na końcową tłumienność:
- Zdarć. Zewnętrzna powłoka włókna, nici wytrzymałościowe i bufor 250 µm są zdzierane, aby odsłonić płaszcz szklany 125 µm. Narzędzia do zdzierania muszą być czyste; nacięty płaszcz na tym etapie staje się przyszłym pęknięciem.
- Wyczyścić. Odizolowane szkło przeciera się chusteczkami niepozostawiającymi włókien i alkoholem izopropylowym. Resztki żelu lub pyłu na płaszczu powodują, że kamery wyrównujące spawarki błędnie oceniają położenie rdzenia i zawyżają szacowaną tłumienność.
- Naciąć. Włókno jest nacięte, aby uzyskać czoło prostopadłe do osi włókna, zazwyczaj w granicach około jednego stopnia na dobrym nożu. Kąt nacięcia jest największym kontrolowalnym czynnikiem wpływającym na tłumienność spawu łukowego: złe nacięcie natychmiast ujawnia się w szacowanym odczycie tłumienności spawarki.
- Załadować i wyrównać. Oba włókna są ładowane do uchwytów spawarki. Maszyna wyrównuje rdzenie albo poprzez profilowanie powierzchni płaszcza (systemy stałego rowka V lub wyrównania profilu), albo poprzez wyrównanie rdzeń-do-rdzenia z wykorzystaniem obrazowania przez włókno, co daje lepsze wyniki dla włókien o różnych geometriach.
- Zespawać. Łuk wystrzeliwuje, topiąc oba końce i zespalając je z kontrolowanym zakładkiem. Nowoczesne spawarki dostosowują moc i czas łuku do typu włókna i warunków otoczenia.
- Zabezpieczyć. Odsłonięty spaw jest przenoszony do termokurczliwej tulei ochronnej, która jest zgrzewana na złączu, aby przywrócić wytrzymałość mechaniczną, zanim włókno zostanie zwinięte do kasety spawów.
Wynikiem jest złącze optycznie prawie niewidoczne. Spawy łukowe wykonane skalibrowaną maszyną i czystym nacięciem mierzą zazwyczaj około 0,05 dB, a dobrze wykonane złącza rutynowo mieszczą się na poziomie lub poniżej około 0,1 dB; są to typowe wartości branżowe, a wartość odbiorcza dla własnego projektu powinna zostać potwierdzona na podstawie karty specyfikacji wydanej z zamówieniem i metody testowej w umowie. Refleksyjność spawu łukowego jest bardzo niska, ponieważ nie ma fizycznego interfejsu między powierzchniami szkła — nie ma odbicia Fresnela, dlatego spawanie jest preferowane na trasach dalekiego zasięgu, w nakładkach CATV i w każdym łączu, w którym straty odbiciowe mają znaczenie.
Sprzęt stojący za programem spawania łukowego
Zdolność spawania łukowego to zestaw, nie tylko maszyna. Podstawowe elementy to sama spawarka światłowodowa, precyzyjny nóż do włókien, narzędzia do zdzierania, alkohol i chusteczki niepozostawiające włókien, tuleje ochronne spawu oraz powierzchnia robocza lub osłona chroniąca strefę spawania przed pyłem i wiatrem. Do weryfikacji potrzebny jest OTDR albo źródło światła i miernik mocy; OTDR podaje tłumienność każdego spawu na trasie i jest standardowym narzędziem odbiorczym na budowach zewnętrznych. Maszyny wymagają również okresowej kalibracji, a elektrody wymiany po określonej liczbie łuków — zazwyczaj kilku tysiącach — więc poważny program spawania przewiduje budżet na utrzymanie materiałów eksploatacyjnych, nie tylko na początkowy zakup.
Ten zestaw jest dokładnie powodem, dla którego spawanie łukowe jest ekonomią skali. Po wydaniu kapitału i przeszkoleniu zespołu koszt krańcowy jednego dodatkowego spawu jest zdominowany przez tuleję ochronną wartą kilka groszy i minutę pracy. Wykonawcy, którzy spawają codziennie, rozkładają koszt sprzętu na tysiące złączy i uzyskują najlepszą dostępną w terenie tłumienność.
Gdzie spawy łukowe występują w rzeczywistej sieci
Spawy łukowe koncentrują się w przewidywalnych punktach: w mufach kablowych, gdzie kabel zewnętrzny przechodzi lub rozgałęzia się, na piętrze, gdzie kabel wejściowy budynku jest dzielony na pigtaile do ODF, oraz na przejściu z kabla zewnętrznego luźno-rurowego na kabel wewnętrzny ciasno-buforowany. W typowym punkcie wejściowym każde włókno kabla zewnętrznego jest spawane z pigtailem światłowodowym pigtail, którego fabrycznie zakończone złącze trafia następnie do panelu krosowego. Ta hybryda — złącze fabryczne plus jeden spaw łukowy w terenie na włókno — jest dominującą architekturą we współczesnych budowach ODF i jest szczegółowo omówiona w dalszej części tego artykułu. Pełne omówienie sposobu, w jaki te złącza i ich zapas są przechowywane, znajduje się w naszym przewodniku po wyborze mufy kablowej światłowodowej i zarządzaniu zapasem kabla.
Czym naprawdę jest spawanie mechaniczne
Spawanie mechaniczne wyrównuje dwa nacięte końce włókien wewnątrz precyzyjnie formowanego zespołu — korpusu z rowkiem V lub kanałem kapilarnym, pokrywek lub zacisków dociskających włókna do wyrównania oraz komory wypełnionej żelem dopasowującym współczynnik załamania. Żel wypełnia mikroskopijną szczelinę między dwoma końcami szkła, tłumiąc odbicie Fresnela, które powodowałaby pusta szczelina powietrzna. Włókna nie są topione ani trwale łączone; są utrzymywane w kontakcie optycznym przez zespół. Sekwencja terenowa jest krótsza niż w spawaniu łukowym:
- Zdarć i wyczyścić włókno dokładnie tak jak przy spawaniu łukowym — obowiązuje ta sama dyscyplina higieny, ponieważ zanieczyszczenie wewnątrz spawu mechanicznego jest trwale uwięzione w żelu.
- Naciąć włókno. Jakość nacięcia ma takie samo znaczenie jak w spawaniu łukowym; wyszczerbione lub ukośne czoło wewnątrz spawu mechanicznego daje podwyższoną tłumienność, której żadna regulacja nie naprawi.
- Włożyć pierwsze włókno, aż się osadzi, a następnie drugie, aby dwa nacięte końce spotkały się w komorze żelowej.
- Zamknąć zespół — odwrócić pokrywki lub uruchomić zacisk — i spaw jest gotowy. Nie ma łuku, nie ma czasu utwardzania w najczęstszych konstrukcjach i nie ma tulei termokurczliwej.
Spawy mechaniczne są również produkowane w formie pełniącej funkcję złącza: złącza instalowane w terenie, które zaciskają lub mocują wstępnie wypolerowany odcinek włókna do naciętego włókna terenowego. Produkty te uczyniły zakończenie mechaniczne domyślnym rozwiązaniem dla kabli abonenckich FTTH i małych prac wewnętrznych, gdzie spawarka nigdy by się nie zwróciła.
Tłumienność jest solidna, ale nie na poziomie spawania łukowego. Dobry spaw mechaniczny mierzy zazwyczaj w zakresie około 0,1 do 0,5 dB, przy czym 0,2 dB do 0,3 dB to realistyczna średnia planistyczna dla prac terenowych; są to typowe wartości branżowe, a dokładna specyfikacja należy do karty danych kupowanego produktu. Straty odbiciowe są niższe niż w spawie łukowym, ponieważ dwie powierzchnie szkła stykają się przez żel, zamiast być jednym ciągłym kawałkiem szkła — parametry odbiciowe mieszczą się zazwyczaj w zakresie od -35 dB do -50 dB w zależności od konstrukcji, co jest akceptowalne dla większości łączy dostępowych i korporacyjnych, ale stanowi realne ograniczenie dla szybkich łączy cyfrowych i nakładek CATV, gdzie odbicia pogarszają jakość sygnału.
Zaleta: żadnej maszyny, żadnego programu, żadnego czekania
Argument handlowy za spawaniem mechanicznym to prostota. Nie ma sprzętu kapitałowego poza nożem i narzędziami ręcznymi, nie ma wymiany elektrod, nie ma kalibracji i nie ma wielodniowego kursu dla operatora. Technik, który potrafi zdzierać, czyścić i naciąć włókno — te same umiejętności potrzebne do pracy ze złączami — może wykonać działający spaw w kilka minut. W przypadku przerw w świadczeniu usług spaw mechaniczny jest często najszybszą dostępną naprawą: ponownie zdzierać, ponownie naciąć, włożyć, gotowe. Wiele ekip zewnętrznych nosi garść spawów mechanicznych wyłącznie jako element awaryjnego przywracania, właśnie dlatego, że nie wymagają zasilania ani sprzętu.
Drugą zaletą jest możliwość ponownego użycia. Ponieważ włókna są zaciskane, a nie zespawane, większość konstrukcji spawów mechanicznych można otworzyć, wyczyścić włókna i ponownie włożyć, a spaw wykonać od nowa — pod warunkiem odświeżenia komory żelowej lub zastosowania zespołu przeznaczonego do ponownego otwierania. Na krótkich trasach wewnętrznych, gdzie zapas kabla jest minimalny, możliwość ponownego wykonania złącza bez odcinania włókna jest rzeczywistą korzyścią operacyjną. Ograniczenia ujawniają się w liczbach: każde ponownie wykonane złącze zużyło część skuteczności żelu, a spaw mechaniczny to większy, sztywniejszy korpus niż zabezpieczony spaw łukowy, co ma znaczenie w gęsto upakowanej kasecie spawów.
Spawanie łukowe a mechaniczne: porównanie bezpośrednie
Poniższa tabela zbiera liczby planistyczne w jednym miejscu. Wszystkie wartości tłumienności są typowymi wartościami branżowymi o charakterze orientacyjnym; liczby rządzące testem odbiorczym muszą pochodzić z kart danych konkretnych zespołów spawów, pigtaili i sprzętu, który Państwo kupują, z zastrzeżeniem „zgodnie z kartą specyfikacji”.
| Kryterium | Spawanie łukowe | Spawanie mechaniczne |
|---|---|---|
| Typowa tłumienność wtrąceniowa | ~0,05 dB; rutynowo ≤0,1 dB | ~0,1–0,5 dB; średnia planistyczna 0,2–0,3 dB |
| Typowa refleksyjność | Bardzo niska (brak interfejsu szkło–szkło) | Około -35 do -50 dB w zależności od konstrukcji |
| Sprzęt kapitałowy | Spawarka, nóż, narzędzia, zestaw weryfikacyjny: kilka tysięcy USD | Tylko nóż i narzędzia ręczne |
| Materiał eksploatacyjny na złącze | Tuleja ochronna, grosze | Zespół spawu, kilka USD za sztukę |
| Czas na złącze (przeszkolony technik) | Około 1–2 minuty łącznie z tuleją | Około 2–5 minut w zależności od konstrukcji |
| Wymagane kwalifikacje | Szkolenie plus codzienna praktyka | Minimalne; wystarczą umiejętności na poziomie złączy |
| Ekonomia liczby złączy | Poprawia się wraz z wolumenem | Płaska — koszt na złącze jest stały |
| Model przeróbki | Odciąć i spawać ponownie; zużywa zapas | Często można otworzyć i wykonać ponownie na miejscu |
| Niezawodność długoterminowa | Doskonała; trwałe złącze szklane | Dobra; zależy od starzenia żelu i odciążenia naprężeń |
| Najlepsze zastosowanie | Magistrale, trasy zewnętrzne, duża liczba włókien, nowe budowy | Małe prace, kable abonenckie FTTH, awaryjne przywracanie |
Czytana w pionie tabela wyjaśnia ekonomię każdej metody; czytana w poziomie wyjaśnia, dlaczego istnieją architektury hybrydowe. Żadna kolumna nie wygrywa w każdym wierszu, a rzeczywiste projekty prawie zawsze mieszają obie metody — spawanie łukowe tam, gdzie koncentrują się włókna, mechaniczne tam, gdzie złącza są izolowane i rzadkie.
Punkt przecięcia kosztów: kiedy każda metoda się zwraca
Najszybszym sposobem wyboru między metodami w danym projekcie jest znalezienie punktu przecięcia między inwestycją kapitałową a kosztem jednostkowym złącza. Należy modelować to na okrągłych liczbach — chodzi o strukturę decyzji, a nie o dokładne dolary, które różnią się w zależności od marki, regionu i warunków zakupu.
Załóżmy, że zestaw do spawania łukowego — spawarka, nóż, materiały eksploatacyjne i sprzęt weryfikacyjny — kosztuje około 10 000 USD, a każdy spaw łukowy zużywa tuleję plus dwie lub trzy minuty pracy przeszkolonego pracownika. Załóżmy, że zespół spawu mechanicznego kosztuje około 3 do 5 USD na złącze przy znikomym koszcie sprzętu. Przy 50 złączach trasa spawania łukowego wydała cały zestaw i wyprodukowała złącza kosztujące setki dolarów każde w ujęciu amortyzowanym; spawanie mechaniczne wygrywa kosztowo i wykonuje zadanie. Przy 2000 złącz zestaw jest amortyzowany do kilku dolarów na złącze i nadal spada, złącza są szybsze w wykonaniu, a ich tłumienność jest niższa — spawanie łukowe wygrywa pod względem kosztu i wydajności, a margines rośnie z każdym dodatkowym złączem.
Trzy uściślenia czynią ten model bardziej realistycznym. Po pierwsze, sprzęt rzadko jest dedykowany jednemu projektowi: spawarka wykonawcy jest amortyzowana przez cały rok pracy, co dramatycznie obniża punkt przecięcia — często do prac złożonych z kilkudziesięciu złączy, jeśli zestaw już istnieje. Po drugie, koszt pracy różni się w zależności od rynku; w regionach o wysokich płacach szybszy proces spawania łukowego szybciej równoważy koszt zestawu. Po trzecie, koszty przeróbki są asymetryczne: nieudany spaw mechaniczny jest zwykle otwierany bezpłatnie, podczas gdy nieudany spaw łukowy zużywa zapas, ale wskaźnik awaryjności spawania łukowego na skalibrowanej maszynie jest z natury bardzo niski. Uczciwe porównanie pyta zatem nie tylko „ile złączy?”, ale „czyj sprzęt, czyja praca i co się dzieje, gdy złącze trzeba wykonać ponownie?”.
Dla kupców zamawiających usługi spawania u instalatora, a nie posiadających sprzętu, punkt przecięcia staje się pozycją w ofercie: ceny za złącze przy dużej liczbie włókien powinny być znacznie niższe niż stawki za małe prace, a oferta, która wycenia 144 spawy łukowe według tej samej stawki za złącze co 12, zasługuje na pytanie.
Wydajność, niezawodność i perspektywa długoterminowa
Tłumienność przy instalacji to tylko połowa historii; druga połowa to zachowanie złącza po pięciu, dziesięciu czy dwudziestu latach w terenie. Tutaj obie metody różnią się mechanizmem, a nie prostym rankingiem.
Spaw łukowy to jeden ciągły kawałek szkła. Po zabezpieczeniu tuleją i osadzeniu w kasecie spawów nie ma ruchomych części, żelu do starzenia ani interfejsu do pełzania. Jego udokumentowane tryby awarii są prawie całkowicie mechaniczne — włókno naprężone przez złe przechowywanie zapasu, kaseta zmiażdżona podczas późniejszej wizyty lub uszkodzenie kabla przez gryzonie sięgające punktu spawu. Gdy samo złącze jest dobrze wykonane, długoterminowe statystyki spawania łukowego są w praktyce statystykami samego włókna.
Spaw mechaniczny polega na stabilności trzech elementów fizycznych: geometrii wyrównania, siły zacisku i żelu dopasowującego współczynnik załamania. Zespoły wysokiej jakości są projektowane na dziesięciolecia eksploatacji, a ich długoterminowa wydajność w umiarkowanych środowiskach wewnętrznych jest dobrze udokumentowana. Na co uważać: czynniki środowiskowe — przedłużona wysoka temperatura lub cykle zamrażania-rozmrażania mogą wpływać na właściwości żelu przez wiele lat, a każdy zespół o niedostatecznie określonym odciążeniu naprężeń może przenosić obciążenie na włókno. Dlatego dane dotyczące trwałości i zakresu temperatur z karty danych zasługują na prawdziwą uwagę podczas zaopatrzenia i dlatego spawy mechaniczne na zewnątrz powinny być specyfikowane z zakresem temperatur pracy dopasowanym do trasy — punkt do potwierdzenia „zgodnie z kartą specyfikacji” dla faktycznie wycenianego produktu.
Warto również znać asymetrię testowania przed odbiorem. Spawarka światłowodowa podaje szacowaną tłumienność każdego wykonanego złącza, a OTDR następnie niezależnie weryfikuje te złącza na całej trasie — czysty zapis z dwóch źródeł, którego większość właścicieli projektów wymaga na budowach zewnętrznych. Spawy mechaniczne również pojawiają się na śladzie OTDR, ale dla nich ważniejszy jest pomiar dwustronny, ponieważ ich refleksyjność jest wyższa; złącze, które wygląda akceptowalnie z jednego końca, może ukrywać artefakt odbiciowy mierzalny z drugiego. Nasz przewodnik po używaniu OTDR do odbioru nowej instalacji światłowodowej szczegółowo omawia metodykę pomiarów.
Kiedy spawanie światłowodów jest właściwym wyborem
Argument za spawaniem jest najsilniejszy, gdy jednocześnie występuje kilka z poniższych warunków:
- Duża liczba włókien skupiona jest w jednym miejscu. Kabel zewnętrzny o 96 lub 144 włóknach wchodzący do budynku lub do mufy generuje wystarczająco dużo połączeń, aby spłacić dowolny zestaw do spawania w ramach samego projektu.
- Trasa jest długa, a budżet tłumienności napięty. Każde 0,2 dB zaoszczędzone na połączeniu kumuluje się przez dziesiątki połączeń połączonych szeregowo; na segmencie metropolitalnym z 48 połączeniami różnica między 0,05 dB a 0,3 dB na połączenie to ponad 10 dB — cały zapas łącza. Długie odcinki zewnętrznego kabla jednomodowego G.652D są planowane dokładnie wokół takich budżetów.
- Straty odbicia mają znaczenie. Szybkie łącza cyfrowe, trasy DWDM i nakładki CATV są wrażliwe na odbicia; połączenie bez styku szkło-szkło jest tu czystym rozwiązaniem.
- Prowadzony jest stały program spawania. Wykonawcy, dostawcy usług internetowych i przedsiębiorstwa użyteczności publicznej, które spawają co tydzień, są naturalnymi właścicielami sprzętu do spawania; zestaw zwraca się jako narzędzie, a nie jako koszt projektu.
- Specyfikacja tego wymaga. Wiele przetargów na prace szkieletowe i operatorskie wprost wymaga spawania światłowodów, a specyfikacja jest tu ochroną kupca: gwarantuje najniższą tłumienność połączenia, jaką można uzyskać, oraz rejestr weryfikowalny metodą OTDR dla każdego włókna.
Kiedy spawanie mechaniczne ma sens
Spawanie mechaniczne znajduje swoje miejsce w niemal odwrotnych warunkach:
- Niewiele połączeń, jednorazowe zadanie. Modernizacja kampusu, małe wejście do budynku lub odgałęzienie naprawcze z kilkunastoma lub dwudziestoma połączeniami nie uzasadnia uruchamiania programu spawania, a dopłata za pojedynczy zestaw jest znikoma w stosunku do całkowitej wartości projektu.
- Brak przeszkolonego operatora i brak czasu na jego wyszkolenie. Gdy ekipa terenowa z pewnością samodzielnie zarabia złącza, spawy mechaniczne pozwalają wykonać całe zadanie w ramach posiadanych kompetencji.
- FTTH i zakończenia ostatniego metra. Złącza montowane w terenie na kablu abonenckim są z założenia produktem spawania mechanicznego; miliony domów są co roku podłączane w ten sposób, ponieważ spawarka u każdego abonenta jest ekonomicznie absurdalna.
- Awaryjne odtworzenie sieci. Odtworzenie przeciętego kabla spawami mechanicznymi w ciągu nocy i prawidłowe wykonanie połączeń metodą spawania w zaplanowanym oknie to standardowa praktyka sieci zewnętrznych — najpierw szybkość, potem trwałość.
- Ciasny zapas i możliwy ponowny dostęp. W mufach, w których zapas włókna jest skąpy, połączenie wielokrotnego otwierania pozwala uniknąć skracania włókna przy każdym przerobieniu.
Architektura hybrydowa, którą faktycznie stosuje większość sieci
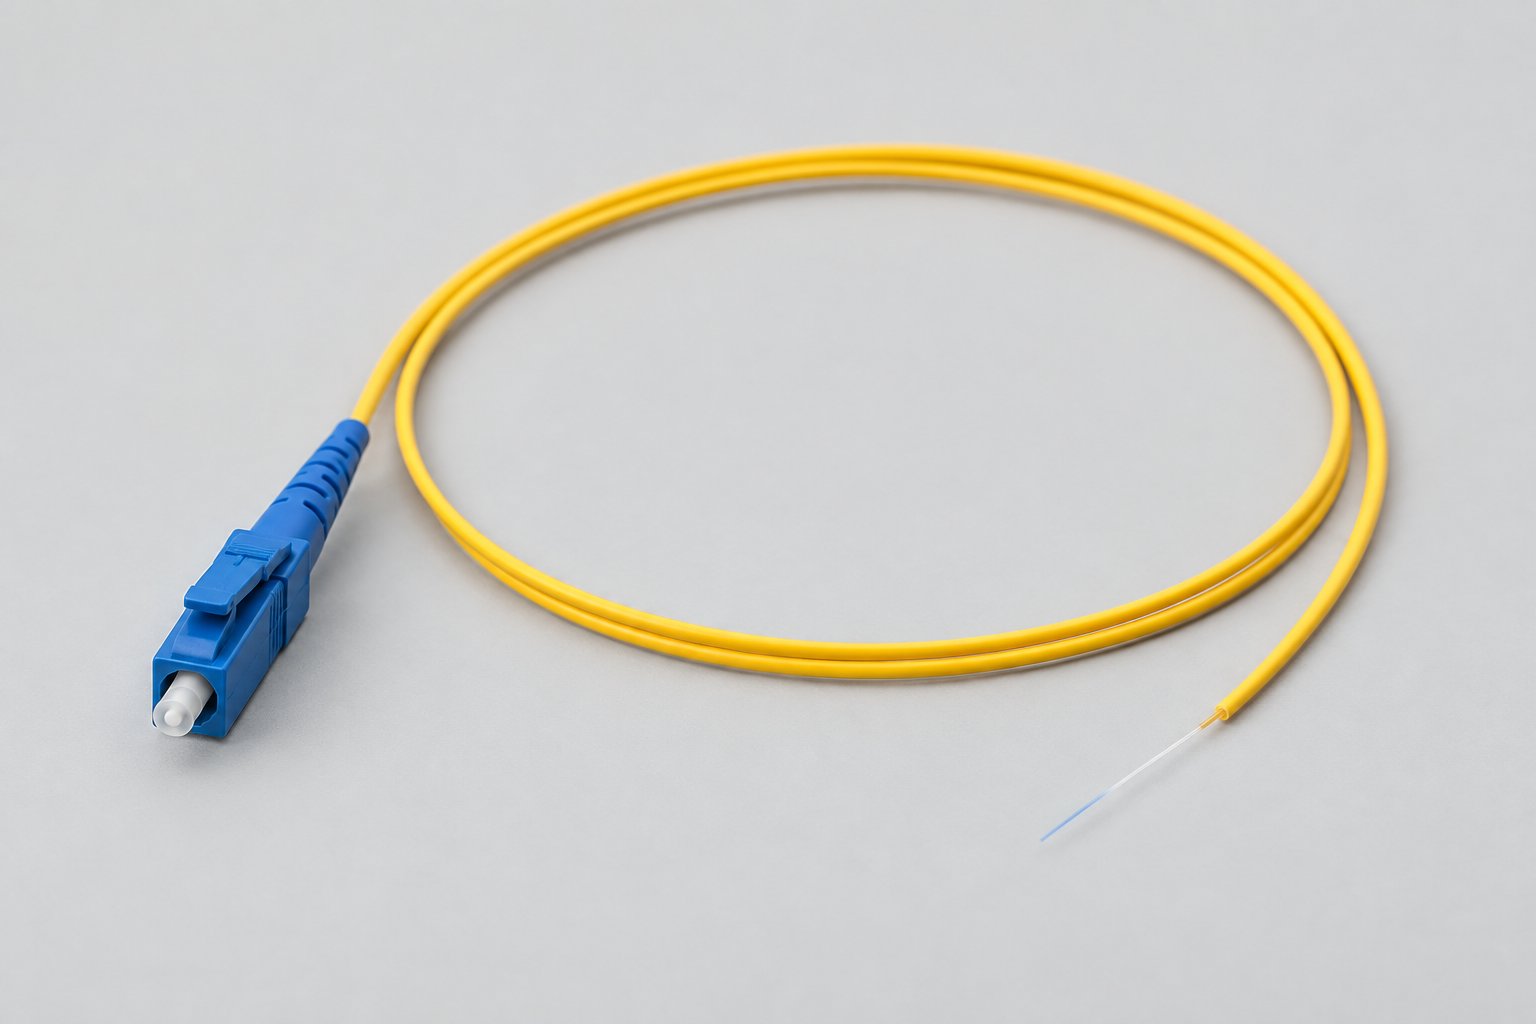
Odejdźmy od binarnego porównania i spójrzmy, jak budowane są rzeczywiste punkty wprowadzenia: łączą obie filozofie, umieszczając każdą metodę tam, gdzie jest najskuteczniejsza. Kabel zewnętrzny przychodzi w konstrukcji z luźnymi rurkami wypełnionymi żelem. Wewnątrz mufy wejściowej lub ODF każde włókno jest spawane z pigtailem — jedno krótkie połączenie, wykonane spawarką ekipy, w bloku połączeń, w którym spawanie jest najbardziej ekonomiczne. Złącze pigtaila nie jest jednak nie wykonywane w terenie: jest fabrycznie zakończone, wypolerowane i przetestowane przed wysyłką.
Ten podział pracy jest celowy i wart zrozumienia przez kupca, ponieważ dokładnie odpowiada mocnym stronom pracy fabrycznej i terenowej. Zarabianie złączy to najmniej powtarzalna operacja terenowa — zależy od kąta cięcia, utwardzania kleju, jakości polerowania i obchodzenia się z tuleją w czynnej szafie. Spawanie światłowodów jest natomiast najbardziej powtarzalną operacją terenową, z wynikiem mierzonym maszynowo dla każdego połączenia. Przeniesienie złącza do fabryki i pozostawienie spawu w terenie daje każdemu włóknu dokładnie jedną operację terenową, i to tę, którą ekipa wykonuje najlepiej.
Liczby czynią ten argument konkretnym. Dla fabrycznie zakończonego pigtaila tłumienność wtrąceniowa jest zwykle określana na ≤0,3 dB przy maksimum ≤0,5 dB, a straty odbicia na ≥50 dB dla czołowych powierzchni UPC i ≥60 dB dla czołowych powierzchni APC, mierzone na gotowym zestawie; w połączeniu ze spawem o tłumienności około 0,05 dB typowo całkowita ścieżka włókna od kabla do portu panelu mieści się z zapasem w przedziale 0,75 dB do 1,0 dB, jaki większość budżetów łączy przeznacza na zakończenie. Wszystkie wartości są typowe — wiążące są liczby podane w karcie specyfikacji dostarczonej z zamówieniem. Fabrycznie wypolerowana powierzchnia czołowa zachowuje się też inaczej niż polerowana w terenie przy odbiorze: przychodzi ze swoim zapisem testowym, a wartość zmierzona przy odbiorze powinna zgadzać się z tym zapisem, a nie zależeć od tego, który technik zbudował port danego dnia.
Właściwe określenie pigtaila jest zatem częścią decyzji o spawaniu. Dobierz rodzinę złączy do panelu (SC, LC lub FC), gatunek włókna do spawanego kabla (jednomodowy G.652D lub wielomodowy OM3/OM4), a powierzchnię czołową do reszty łącza — mieszanie UPC i APC w jednej ścieżce to klasyczna przyczyna podwyższonych strat odbicia. W naszym przewodniku po czytaniu specyfikacji patch cordów: tłumienność wtrąceniowa, straty odbicia i rodzaje polerowania wyjaśniono, jak te wartości są podawane w kartach danych i jak adaptery oraz osprzęt łączeniowy dopełniają ścieżkę, co opisano w naszym przewodniku kupca po patch cordach i adapterach.
Lista kontrolna zakupowa dla metod zakończeń
Niezależnie od tego, czy kupują Państwo zakończenia jako usługę od instalatora, czy jako komponenty od producenta, poniższe pytania zamieniają powyższą analizę w listę kontrolną, którą można dołączyć do zapytania ofertowego (RFQ):
- Podać wyraźnie liczbę i rozmieszczenie połączeń. Liczba włókien w kablu, liczba muf, liczba wejść do budynków oraz które połączenia są trwałe, a które prawdopodobnie będą ponownie otwierane. Wolumen decyduje o ekonomii.
- Wymagać wartości tłumienności wraz z ich podstawą. Prosić o typową i maksymalną tłumienność wtrąceniową dla każdego typu połączenia, specyfikację odbicia oraz metodę testowania (szacunek spawarki, obustronny OTDR, pomiar tłumienności wtrąceniowej). Akceptować tylko wartości podane jako „zgodnie z kartą specyfikacji” z załączonymi rzeczywistymi dokumentami produktu.
- Określić metodę odbioru. Dla programów spawania normą są przebiegi OTDR dla każdego włókna z określonym progiem zaliczenia. Dla spawów mechanicznych należy wymagać pomiaru obustronnego tam, gdzie odbicie ma znaczenie.
- Potwierdzić własność sprzętu i materiałów eksploatacyjnych. Jeśli instalator przywozi spawarkę, czy uruchomienie jest rozliczane za projekt, czy amortyzowane za połączenie? Jeśli kupują Państwo zestawy mechaniczne, potwierdzić zakres temperatur pracy i czy konstrukcja umożliwia ponowne otwarcie.
- Zaplanować ochronę i przechowywanie. Każdy spaw — spawany czy mechaniczny — wymaga tulei lub gniazda z odciążeniem oraz zapasu kabla; plan mufy i kasety jest częścią tego samego zakupu. Nasz przewodnik po mufach spawanych, podlinkowany powyżej, omawia logikę doboru rozmiarów.
- Dla pigtaili i zakończeń fabrycznych prosić o zapis testowy. Fabrycznie zakończone końce powinny być wysyłane ze zmierzoną tłumiennością wtrąceniową i stratami odbicia. Potwierdzić rodzinę złączy, gatunek włókna, powierzchnię czołową i płaszcz dla każdej konfiguracji oraz podstawę gwarancji — wszystkie produkty światłowodowe Nexora objęte są 12-miesięczną gwarancją od daty wysyłki.
Aby uzyskać uporządkowany punkt wyjścia do tego, co jeszcze powinno znaleźć się w zapytaniu ofertowym, zobacz nasz przewodnik po informacjach, które należy uwzględnić w zapytaniu ofertowym (RFQ) na kabel światłowodowy.
Dwa przykładowe scenariusze: zastosowanie ram decyzyjnych
Abstrakcyjne kryteria stają się jaśniejsze na konkretnych trasach, dlatego przedstawiamy dwa projekty tego rodzaju, jakie realizują nasi klienci, przeprowadzone przez powyższe ramy.
Scenariusz A: segment szkieletu metropolitalnego o 72 włóknach
Operator rozbudowuje pierścień metropolitalny: 9 km kabla zewnętrznego, trzy mufy spawane na trasie oraz wejście do budynku zakończone w ODF z 72 portami. Liczba połączeń to około 144 w mufach plus 72 pigtaile na wejściu — ponad 200 połączeń w jednym projekcie. Budżet tłumienności pozwala na około 25 dB dla odcinka, z czego tłumienność włókna przy 1310 nm zużywa około 3,2 dB na 9 km (przy typowej wartości ≤0,36 dB/km dla kabla G.652D, zgodnie z kartą specyfikacji), pozostawiając hojny zapas na połączenia, ale też miejsce na wrażliwość DWDM na odbicia. Instalator spawa co tydzień. Decyzja jest jednoznaczna: spawanie na całej trasie, odbiór OTDR dla każdego włókna, spawy mechaniczne tylko w zestawie naprawczym. 72 pigtaile na wejściu są fabrycznie zakończone SC/UPC, a każde włókno otrzymuje dokładnie jeden terenowy spaw. W tym scenariuszu określenie spawów mechanicznych, aby „zaoszczędzić na koszcie sprzętu”, dodałoby dziesiątki dB ryzyka kumulacyjnego zapasu tłumienności i tak nie przeszłoby specyfikacji odbiorowej operatora.
Scenariusz B: modernizacja kampusu z 18 połączeniami
Uczelnia łączy pięć budynków kablem ryzowym wewnętrznym i krótkimi odcinkami zewnętrznymi między kanałami. Integrator wycenia zadanie wraz z zakończeniami. Łączna liczba połączeń: około 18, rozłożonych w sześciu lokalizacjach, po dwa do czterech połączeń w każdej. Nikt z ekipy nie obsługuje spawarki codziennie; najbliższy przeszkolony operator jest wynajmowany na dniówki. Tu analiza progu opłacalności sprzyja odpowiedzi mieszanej: zastosować zestawy spawów mechanicznych w małych rozproszonych punktach — każdy kosztuje kilka dolarów wobec uruchomienia spawania liczonego w setkach — i zarezerwować jeden wynajęty dzień spawania dla wejścia do budynku, gdzie 12 włókien trafia do ODF i staje się pigtailami. Całkowita charakterystyka optyczna nadal z zapasem mieści się w dopuszczalnym przedziale 0,75 dB na zakończenie, a zespół utrzymania kampusu, który będzie utrzymywał sieć z dwoma technikami i skrzynką narzędzi, dziedziczy sieć, którą może serwisować bez wzywania specjalisty do każdej naprawy.
Wzorzec się uogólnia: o podziale decyduje gęstość połączeń i organizacja utrzymania, która odziedziczy sieć, a nie lojalność wobec którejkolwiek technologii.
Typowe błędy zakupowe związane ze spawaniem
W przeglądanych przez nas ofertach wielokrotnie pojawia się ta sama garść błędów. Każdego można uniknąć już na etapie zapytania ofertowego (RFQ):
- Określenie metody bez liczby połączeń. Przetarg, który mówi „spawanie światłowodów” dla modernizacji z 10 połączeniami, płaci za uruchomienie spawania bez żadnej korzyści wydajnościowej; przetarg, który pozostawia metodę otwartą na szkielet z 200 połączeniami, zachęca instalatora do wyboru najtańszej drogi, która rzadko jest tą o najniższej tłumienności. Podać liczbę i pozwolić jej kierować metodą.
- Porównywanie tłumienności z kart danych przy różnych metodach testowania. Spaw wyceniony jako „0,1 dB (szacunek spawarki)” to nie to samo stwierdzenie co „0,3 dB (OTDR obustronny)”. Porównując dostawców, najpierw znormalizować metodę pomiaru.
- Pominięcie tulei i kasety w budżecie. Tuleje ochronne spawów, miejsce w kasecie i długość zapasu to drobne pozycje, które stają się problemem harmonogramu, gdy zostaną pominięte. Jeśli mufy są zbyt małe dla liczby połączeń, ucierpią same spawy.
- Zamawianie pigtaili bez matrycy konfiguracji. Rodzina złączy, gatunek włókna, powierzchnia czołowa i długość płaszcza muszą być wymienione dla każdej grupy. Wysyłka pigtaili SC/UPC przybywająca do panelu APC to dwutygodniowe opóźnienie ukryte w jednej brakującej linii zamówienia zakupu.
- Traktowanie gwarancji i jakości wykonania jako tego samego. 12-miesięczna gwarancja producenta od wysyłki obejmuje wady komponentów; gwarancja jakości wykonania instalatora obejmuje połączenia. Sieci, które dokumentują oba przy przekazaniu, rozwiązują kwestię odpowiedzialności za usterkę w dniach, a nie w miesiącach.
Utrzymanie i przeróbki w latach po przekazaniu
Metoda zakończeń wybrana przy budowie przynosi dywidendy — lub nalicza opłaty — przez cały okres życia sieci, dlatego warto zaplanować zachowanie przy utrzymaniu już przy zakupie.
Sieci zbudowane na spawaniu światłowodów dobrze utrzymuje się za pomocą OTDR: coroczny lub wyzwalany zdarzeniem przebieg ponownie mierzy każde połączenie na trasie i lokalizuje degradację z dokładnością do metrów, dzięki czemu ekipa przybywa do właściwej mufy z właściwym kluczem do mufy i planem zapasu. Ponowne wykonanie spawu wymaga zapasu w kasecie — kolejny powód, dla którego nasz przewodnik po mufach kładzie nacisk na hojne przechowywanie zapasu. Zaplanować jedno ponowne wykonanie spawu na wizytę w mufie jako rezerwę planistyczną, a harmonogram utrzymania stanie się przewidywalny.
Sieci zbudowane ze spawów mechanicznych dobrze utrzymuje się dzięki częściom zamiennym: pudełko zestawów w szafce utrzymania zamienia większość usterek połączeń w naprawę tego samego dnia przez zespół wewnętrzny. Dyscypliną, którą należy zachować, jest czystość — komora żelowa nie wybacza kurzu — oraz nawyk wymiany, a nie ponownego użycia zestawu, którego tłumienność wzrosła. W sieciach, w których obie metody współistnieją, zestaw naprawczy zawiera zestawy mechaniczne dla szybkości, a kalendarz prac planowanych zawiera spawarkę dla trwałości, dokładnie jak w powyższym scenariuszu naprawczym.
Na koniec trzeba utrzymywać przy życiu dokumentację stanu powykonawczego. Przebiegi OTDR z odbioru, fabryczne zapisy testowe każdego pigtaila i patch cordu oraz schematy rozmieszczenia muf to dokumenty, które czynią utrzymanie w piątym roku rutyną, a nie projektem archeologicznym. Dostawcy, którzy wysyłają zmierzone i udokumentowane komponenty — oraz zapytanie ofertowe, które z góry prosi o te zapisy — przyczyniają się do tego modelu utrzymania, zanim jeszcze wykonany zostanie pierwszy spaw.
Najczęściej zadawane pytania
Czy spaw światłowodowy jest zawsze lepszy od spawu mechanicznego?
Pod względem czystej charakterystyki optycznej tak — niższa tłumienność i znacznie niższe odbicie. Jednak „lepszy” w zakupach oznacza dopasowany do projektu: w modernizacji wnętrz z 15 połączeniami bez sprzętu do spawania na miejscu spaw mechaniczny jest szybszy, tańszy i całkowicie odpowiedni. Spawanie wygrywa tam, gdzie liczba włókien jest duża, budżety napięte w dB i istnieje już program spawania.
Ile trwa każdy rodzaj spawu?
Przeszkolony technik wykonuje spaw światłowodowy, wraz z nałożeniem tulei ochronnej, w około jednej do dwóch minut czasu pracy. Spaw mechaniczny zajmuje około dwóch do pięciu minut w zależności od konstrukcji zestawu. Czas maszynowy i czas utwardzania się różnią, dlatego należy porównywać czasy end-to-end na własnych ekipach, a nie deklaracje z kart danych.
Czy spaw mechaniczny można użyć ponownie?
Wiele konstrukcji można otworzyć, wyczyścić i złożyć ponownie, co jest jedną z ich zalet zakupowych tam, gdzie miejsce na zapas jest ograniczone. Stan żelu pogarsza się przy każdym ponownym wykonaniu, dlatego ponowne użycie należy traktować jako rezerwę utrzymaniową, a nie nieograniczoną funkcję, i potwierdzić możliwość ponownego otwarcia w karcie danych konkretnego produktu.
Czy spawy mechaniczne spełniają standardy odbioru operatorów?
To zależy od przetargu. Specyfikacje szkieletu operatorskiego niemal zawsze wymagają spawania światłowodów z zapisami OTDR dla każdego włókna. Prace na poziomie dostępu i w przedsiębiorstwach często akceptują spawy mechaniczne w podanych granicach tłumienności. Standard odbioru jest dokumentem kontraktowym, dlatego należy potwierdzić próg i metodę pomiaru przed zamówieniem, a nie po instalacji.
Dlaczego tak wiele realizacji ODF stosuje pigtaile zamiast złączy polerowanych w terenie?
Ponieważ pigtail usuwa najmniej powtarzalną operację terenową — zarabianie złącza — i zastępuje ją najbardziej powtarzalną — spawaniem światłowodów. Fabrycznie zakończony koniec przychodzi wypolerowany i przetestowany na typową tłumienność wtrąceniową ≤0,3 dB przy stratach odbicia UPC ≥50 dB / APC ≥60 dB (wartości typowe, zgodnie z kartą specyfikacji), a test odbiorowy porównuje się z zapisem fabrycznym, a nie z warunkami terenowymi.
Jakiego szkolenia wymaga spawanie światłowodów?
Poza kursem operatorskim na konkretnej maszynie rzeczywistym wymogiem jest zdyscyplinowana codzienna praktyka: czyste zdejmowanie powłoki, spójne cięcia, kalibracja łuku dla warunków lokalnych i staranne układanie w kasecie. Ekipy, które spawają sporadycznie, mają zwykle bardziej zmienne wyniki, niż jest w stanie osiągnąć maszyna, co jest kolejnym powodem, dla którego izolowane połączenia często lepiej odpowiadają produktom mechanicznym.
Jak gwarancja ma zastosowanie do produktów związanych ze spawaniem?
Dla komponentów fabrycznych, takich jak pigtaile, patch cordy i adaptery, gwarancja producenta obejmuje wady produkcyjne. Wszystkie produkty światłowodowe Nexora objęte są 12-miesięczną gwarancją od daty wysyłki. Jakość wykonania w terenie — sam spaw — podlega gwarancji jakości wykonania instalatora, która jest odrębną umową i którą warto wyraźnie określić w umowach instalacyjnych.
Gdzie każde z metod znajduje się w planie awaryjnego odtworzenia sieci?
Standardową praktyką są spawy mechaniczne do odtworzenia w ciągu nocy — bez zasilania, bez sprzętu, najszybsza droga do przywrócenia usługi — a następnie ponowne wykonanie spawów w zaplanowanym oknie utrzymania. Utrzymywanie niewielkiego zapasu zestawów spawów mechanicznych w zestawie naprawczym to tanie ubezpieczenie dla każdej sieci narażonej na warunki napowietrzne lub bezpośrednie zakopanie.
Współpraca z Nexora przy planowaniu zakończeń
Nexora Communications produkuje kable światłowodowe, patch cordy, pigtaile i adaptery w Shenzhen, obsługując programy OEM/ODM i nabywców projektowych w ponad 50 krajach. Planowanie zakończeń leży na styku naszych linii produktów: kabli zewnętrznych i wewnętrznych, które doprowadzają włókno do punktu spawania, fabrycznie zakończonych pigtaili przyjmujących spaw oraz patch cordów i adapterów, które dopełniają ścieżkę od panelu do urządzenia.
Ponieważ każda konfiguracja jest inna, wyceniamy indywidualnie dla każdego projektu: proszę podać liczby włókien, metodę wdrożenia, rodziny złączy i powierzchnie czołowe, a my potwierdzimy dopasowaną konstrukcję kabla, konfiguracje pigtaili i opakowanie dla Państwa planu spawania. Wartości charakterystyki w tym artykule są typowymi wartościami branżowymi podanymi jako wskazówka planistyczna; kartą specyfikacji wydaną z zamówieniem jest dokumentem wiążącym dla każdego parametru, a wszystkie produkty objęte są 12-miesięczną gwarancją od daty wysyłki. Gdy są Państwo gotowi dopasować kabel, pigtaile i osprzęt zakończeniowy do kolejnej realizacji, nasz zespół czeka na jedno zapytanie ofertowe.
Planują Państwo budowę sieci światłowodowej i potrzebują kabli oraz komponentów zakończeniowych, które przychodzą przetestowane i udokumentowane? Prosimy o przekazanie szczegółów trasy i liczby włókien, a my przygotujemy propozycję konfiguracji wraz z pełnymi kartami specyfikacji.