
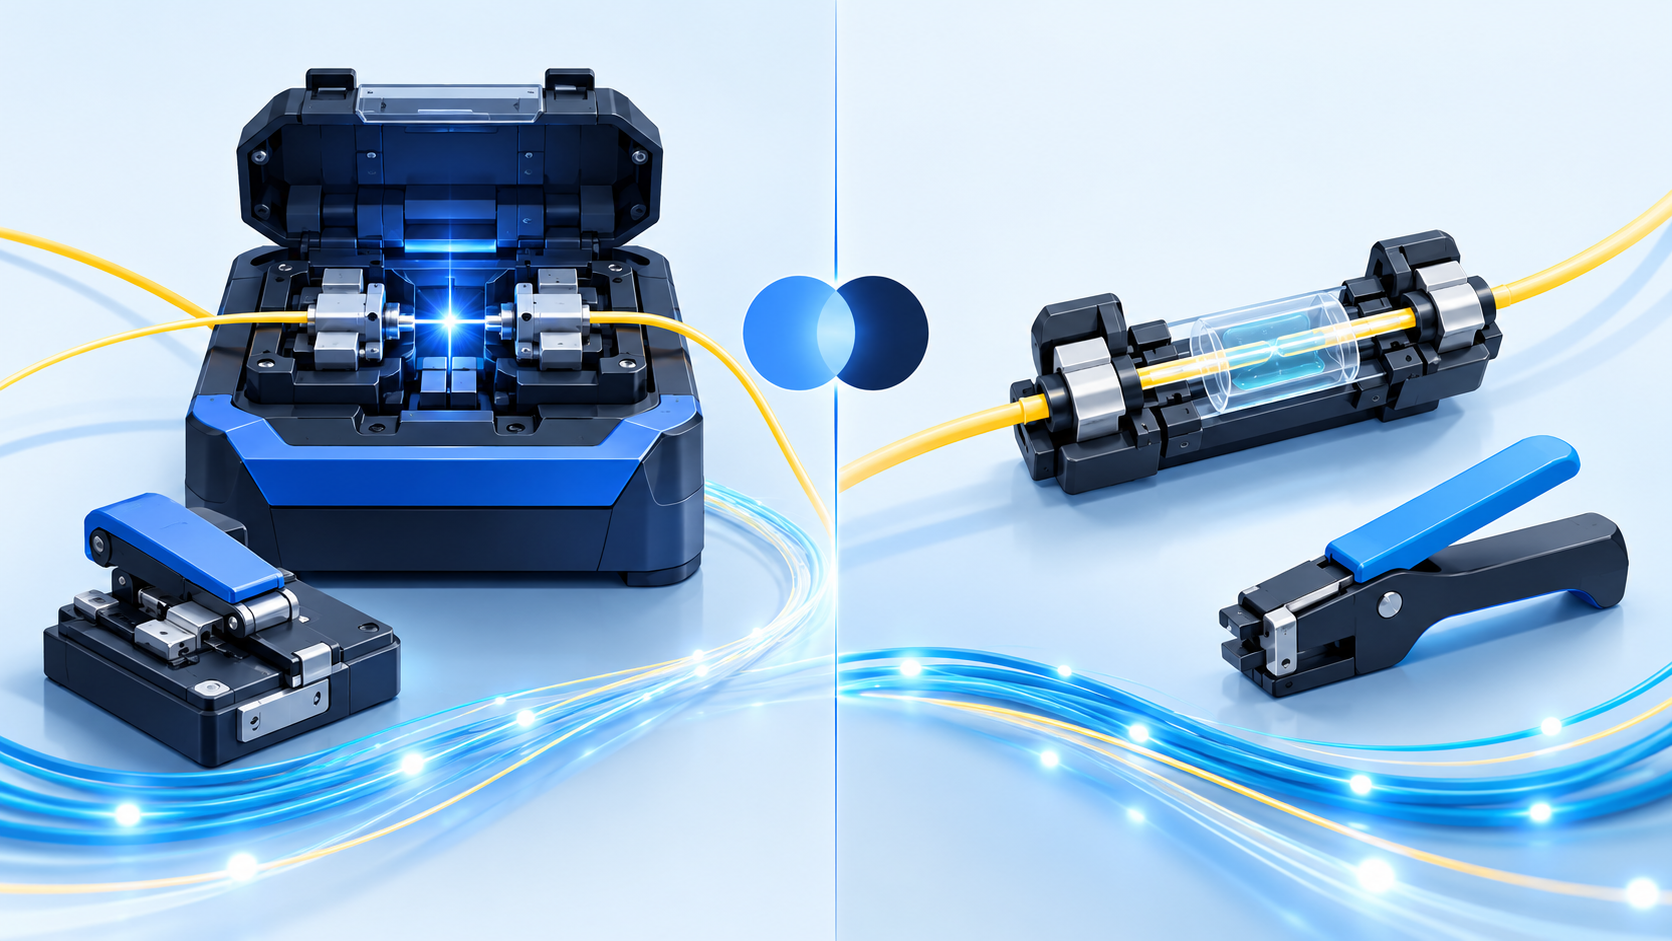
Guida per l'acquirente B2B alla scelta tra giunzione a fusione e giunzione meccanica: come funziona ciascuna, confronto di perdite e costi, ambiti di applicazione, architetture ibride con pigtail e una checklist per gli acquisti.
Ogni collegamento in fibra ottica, indipendentemente dalla sua lunghezza, termina con una giunzione o un connettore, e il metodo scelto per unire fibra a fibra determina il comportamento di quel collegamento per i prossimi vent'anni. Per gli acquirenti di progetti, gli integratori di rete e gli appaltatori di telecomunicazioni, la decisione si riduce di solito a due tecnologie: la giunzione a fusione, in cui un arco elettrico salda due estremità di fibra preparate in un pezzo continuo di vetro, e la giunzione meccanica, in cui due estremità di fibra tagliate a sfaccettatura sono mantenute in preciso allineamento all'interno di un assemblaggio meccanico riempito con gel adattatore d'indice. Entrambi i metodi producono una giunzione funzionante. Entrambi sono utilizzati ogni giorno su reti reali. Ma differiscono nettamente in termini di costo delle attrezzature, costo per giunzione, prestazioni in perdita, requisiti di competenza, comportamento in caso di rifacimento e affidabilità a lungo termine — e scegliere quello sbagliato per un dato progetto o gonfia il budget o compromette il budget di perdita.
Questa guida è scritta per chi firma l'ordine di acquisto. Spiega come funziona effettivamente ciascun metodo, quanto costa ciascuno in pratica, come si confrontano i loro valori di perdita e affidabilità, e quali condizioni di progetto favoriscono quale metodo. Si chiude con una lista di controllo per gli acquisti da utilizzare quando si richiedono preventivi, in modo che il metodo di terminazione specificato nel bando corrisponda alle attrezzature, alle competenze e al modello di manutenzione di cui si dispone effettivamente.
Perché il metodo di terminazione è una decisione di acquisto, non solo tecnica
Sulla carta, la giunzione sembra un dettaglio di ingegneria sul campo — qualcosa che la squadra di installazione gestisce dopo la posa del cavo. In pratica, il metodo di terminazione determina quattro voci di costo che compaiono nel budget del progetto molto prima che la prima fibra venga fusa:
- Attrezzature capitali. Un giuntatrice a fusione, un taglierino per fibra, manicotti di protezione per giunzioni e un OTDR o una sorgente luminosa e misuratore di potenza formano un kit che costa diverse migliaia di dollari prima che venga realizzata la prima giunzione. La giunzione meccanica richiede solo un taglierino e gli assemblaggi di giunzione stessi, che costano pochi dollari ciascuno.
- Costo dei consumabili per giunzione. Un manicotto di protezione per giunzione a fusione costa centesimi; il costo ammortizzato della giuntatrice per giunzione diminuisce all'aumentare del numero di giunzioni. Un assemblaggio di giunzione meccanica costa pochi dollari ogni singola volta, che si realizzino dieci o diecimila giunzioni.
- Competenza e tempo di manodopera. La giunzione a fusione è veloce una volta che l'operatore è addestrato — una giunzione in ben meno di un minuto di tempo macchina — ma la formazione, la calibrazione della macchina e la disciplina di pulizia non sono banali. La giunzione meccanica richiede un po' più di tempo per giunzione ma necessita di molta meno formazione.
- Modello di rifacimento e manutenzione. Una giunzione a fusione è permanente; rifarla significa tagliare la fibra e giuntare di nuovo, il che consuma la scorta di cavo. Una giunzione meccanica può spesso essere riaperta, pulita e riassemblata sul posto senza tagliare la fibra — prezioso in luoghi dove lo stoccaggio della scorta è limitato o dove la giunzione potrebbe dover essere nuovamente accessibile.
Poiché queste quattro voci scalano diversamente con il numero di giunzioni, il metodo “migliore” dipende dal volume. Un cavo dorsale a 144 fibre che entra in un singolo contenitore di giunzione produce un grande blocco di giunzioni in cui la fusione vince decisamente su costo e prestazioni. Un piccolo retrofit di campus con una dozzina di giunzioni, nessuna attrezzatura di giunzione sul posto e nessun operatore addestrato può essere completato più rapidamente ed economicamente con giunzioni meccaniche. Il resto di questo articolo fornisce i numeri e le condizioni alla base di questa scelta.
Che cos'è effettivamente la giunzione a fusione
La giunzione a fusione unisce due fibre ottiche fondendo insieme le loro estremità preparate con un arco elettrico controllato, producendo una giunzione con essenzialmente nessuno spazio fisico e un percorso continuo di vetro. La sequenza è standardizzata tra le macchine e vale la pena comprenderla, perché ogni passo influenza la perdita finale:
- Spellare. La guaina esterna della fibra, il filo di rinforzo e il buffer da 250 µm vengono rimossi per esporre il rivestimento di vetro da 125 µm. Gli strumenti di spellatura devono essere mantenuti puliti; un rivestimento intaccato in questa fase diventa una rottura futura.
- Pulire. Il vetro nudo viene strofinato con panni senza lanugine e alcol isopropilico. Il gel residuo o la polvere sul rivestimento fanno sì che le telecamere di allineamento della giuntatrice valutino male la posizione del nucleo e gonfiano la perdita stimata.
- Tagliare. La fibra viene tagliata per produrre una faccia terminale perpendicolare all'asse della fibra, tipicamente entro circa un grado su un taglierino di qualità. L'angolo di taglio è il singolo contributo controllabile più grande alla perdita della giunzione a fusione: un taglio scadente si manifesta immediatamente nella lettura della perdita stimata dalla giuntatrice.
- Caricare e allineare. Entrambe le fibre vengono caricate nei supporti della giuntatrice. La macchina allinea i nuclei, sia profilando le superfici del rivestimento (sistemi di allineamento a scanalatura a V fissa o a profilo) sia con allineamento nucleo-nucleo tramite imaging attraverso la fibra, che ottiene risultati più stretti su fibre con geometrie diverse.
- Fondere. L'arco si attiva, fondendo le due estremità e unendole con una sovrapposizione controllata. Le giuntatrici moderne regolano potenza e durata dell'arco in base al tipo di fibra e alle condizioni ambientali.
- Proteggere. La giunzione nuda viene spostata in un manicotto di protezione termoretraibile per giunzioni, che viene fatto restringere sulla giunzione per ripristinare la resistenza meccanica prima che la fibra venga avvolta nella vaschetta di giunzione.
Il risultato è una giunzione otticamente quasi invisibile. Le giunzioni a fusione realizzate con una macchina calibrata e un taglio pulito misurano tipicamente circa 0,05 dB, e giunzioni ben eseguite si collocano regolarmente a o sotto circa 0,1 dB; questi sono valori tipici del settore, e il valore di accettazione per il proprio progetto deve essere confermato rispetto alla scheda tecnica emessa con l'ordine e al metodo di prova nel contratto. La riflettanza di una giunzione a fusione è estremamente bassa perché non c'è interfaccia fisica tra le superfici di vetro — non c'è riflessione di Fresnel, motivo per cui la fusione è preferita su tratte a lunga distanza, overlay CATV e qualsiasi collegamento in cui la perdita di ritorno è importante.
Le attrezzature dietro un programma di fusione
Una capacità di giunzione a fusione è un kit, non solo una macchina. Gli elementi principali sono la giuntatrice a fusione stessa, un taglierino di precisione per fibra, strumenti di spellatura, alcol e panni senza lanugine, manicotti di protezione per giunzioni e una superficie di lavoro o un riparo che tenga polvere e vento lontani dall'area di giunzione. Per la verifica è necessario un OTDR o una sorgente luminosa e un misuratore di potenza; un OTDR fornisce la perdita di ciascuna giunzione lungo un percorso ed è lo strumento di accettazione standard sulle installazioni esterne. Le macchine necessitano anche di calibrazione periodica e gli elettrodi devono essere sostituiti dopo un numero definito di archi — tipicamente alcune migliaia — quindi un programma di giunzione serio prevede un budget per la manutenzione dei consumabili, non solo per l'acquisto iniziale.
Questo kit è esattamente il motivo per cui la giunzione a fusione è un'economia di scala. Una volta speso il capitale e addestrato il team, il costo marginale di una giunzione in più è dominato da un manicotto di protezione del valore di pochi centesimi e da un minuto di manodopera. Gli appaltatori che giuntano quotidianamente distribuiscono il costo delle attrezzature su migliaia di giunzioni e ottengono le migliori prestazioni in perdita disponibili sul campo.
Dove si trovano le giunzioni a fusione su una rete reale
Le giunzioni a fusione si concentrano in punti prevedibili: i contenitori di giunzione dove un cavo esterno transita o si dirama, il piano dove un cavo di ingresso dell'edificio viene suddiviso in pigtail per un ODF, e la transizione dal cavo esterno a tubo lasco al cavo interno a buffer stretto. Nel tipico impianto di ingresso, ciascuna fibra del cavo esterno viene giuntata a un pigtail, il cui connettore terminato in fabbrica si inserisce poi nel pannello di permutazione. Questo ibrido — connettore di fabbrica più una giunzione a fusione sul campo per fibra — è l'architettura dominante nelle moderne installazioni ODF, ed è esaminato in dettaglio più avanti in questo articolo. Per un trattamento completo di come vengono alloggiate tali giunzioni e la loro scorta, consulti la nostra guida alla scelta di un contenitore di giunzione per fibra ottica e alla gestione dello stoccaggio della scorta.
Che cos'è effettivamente la giunzione meccanica
La giunzione meccanica allinea due estremità di fibra tagliate all'interno di un assemblaggio stampato di precisione — un corpo con una scanalatura a V o un canale capillare, coperchi o morsetti che premono le fibre in allineamento, e una camera riempita con gel adattatore d'indice. Il gel colma lo spazio microscopico tra le due estremità di vetro, sopprimendo la riflessione di Fresnel che un'intercapedine d'aria nuda causerebbe. Le fibre non vengono fuse né unite permanentemente; sono mantenute in contatto ottico dall'assemblaggio. La sequenza sul campo è più breve di quella della fusione:
- Spellare e pulire la fibra esattamente come per la fusione — si applica la stessa disciplina igienica, perché la contaminazione all'interno di una giunzione meccanica rimane intrappolata permanentemente nel gel.
- Tagliare la fibra. La qualità del taglio è importante tanto quanto nella fusione; una faccia terminale scheggiata o angolata all'interno di una giunzione meccanica produce una perdita elevata che nessuna regolazione può recuperare.
- Inserire la prima fibra fino in sede, poi la seconda, in modo che le due estremità tagliate si incontrino nella camera di gel.
- Chiudere l'assemblaggio — ribaltare i coperchi o azionare il morsetto — e la giunzione è completa. Non c'è arco, nessun tempo di polimerizzazione nei design più comuni e nessun manicotto termoretraibile.
Le giunzioni meccaniche sono prodotte anche in una forma che funge da connettore: connettori installabili sul campo, che crimpano o bloccano uno stub di fibra pre-lucidato su una fibra di campo tagliata. Questi prodotti hanno reso la terminazione meccanica la scelta predefinita per i cavi di derivazione FTTH e i piccoli lavori interni in cui una giuntatrice non si ripagherebbe mai.
Le prestazioni in perdita sono solide ma non della classe della fusione. Una giunzione meccanica di qualità misura tipicamente nell'intervallo di circa 0,1-0,5 dB, con 0,2-0,3 dB una media di pianificazione realistica per il lavoro sul campo; questi sono valori tipici del settore e la specifica esatta appartiene alla scheda tecnica del prodotto acquistato. La perdita di ritorno è inferiore a quella di una giunzione a fusione perché due superfici di vetro si incontrano attraverso il gel invece di essere un unico pezzo continuo di vetro — le prestazioni riflettenti sono tipicamente nell'intervallo da -35 dB a -50 dB a seconda del design, il che è accettabile per la maggior parte dei collegamenti di accesso e aziendali ma è un vero vincolo sui collegamenti digitali ad alta velocità e sugli overlay CATV dove le riflessioni degradano la qualità del segnale.
L'attrattiva: nessuna macchina, nessun programma, nessuna attesa
L'argomento commerciale a favore della giunzione meccanica è la semplicità. Non ci sono attrezzature capitali oltre a un taglierino e utensili manuali, nessuna sostituzione di elettrodi, nessuna calibrazione e nessun corso multi-giorno per operatori. Un tecnico in grado di spellare, pulire e tagliare la fibra — le stesse competenze necessarie per il lavoro sui connettori — può produrre una giunzione funzionante in pochi minuti. Per le interruzioni di servizio, una giunzione meccanica è spesso la riparazione più rapida disponibile: spellare di nuovo, tagliare di nuovo, inserire, fatto. Molte squadre di impianti esterni portano con sé una manciata di giunzioni meccaniche puramente come articolo di ripristino di emergenza proprio perché non richiedono alimentazione né attrezzature.
La riutilizzabilità è il secondo vantaggio. Poiché le fibre sono bloccate anziché saldate, la maggior parte dei design di giunzione meccanica può essere aperta, le fibre pulite e reinserite e la giunzione rifatta — purché la camera di gel sia rinfrescata o l'assemblaggio sia un tipo progettato per la riapertura. Su brevi tratte interne dove lo stoccaggio della scorta è minimo, la capacità di rifare una giunzione senza tagliare la fibra è un vero beneficio operativo. I limiti emergono nei numeri: ogni giunzione rifatta ha consumato parte dell'efficacia del gel, e una giunzione meccanica è un corpo più grande e rigido di una giunzione a fusione protetta, il che conta all'interno di una vaschetta di giunzione densamente popolata.
Fusione vs meccanica: il confronto testa a testa
La tabella seguente raccoglie i numeri di pianificazione in un unico posto. Tutti i valori di perdita sono valori tipici del settore a scopo indicativo; i valori che governano il test di accettazione devono provenire dalle schede tecniche degli specifici assemblaggi di giunzione, pigtail e attrezzature acquistati, indicati come “soggetti alla scheda tecnica”.
| Criterio | Giunzione a fusione | Giunzione meccanica |
|---|---|---|
| Perdita di inserzione tipica | ~0,05 dB; regolarmente ≤0,1 dB | ~0,1–0,5 dB; 0,2–0,3 dB media di pianificazione |
| Riflettanza tipica | Estremamente bassa (nessuna interfaccia vetro-vetro) | Circa da -35 a -50 dB a seconda del design |
| Attrezzature capitali | Giuntatrice, taglierino, utensili, kit di verifica: diverse migliaia di USD | Solo taglierino e utensili manuali |
| Consumabile per giunzione | Manicotto di protezione, centesimi | Assemblaggio di giunzione, pochi USD ciascuno |
| Tempo per giunzione (tecnico addestrato) | Circa 1–2 minuti incluso il manicotto | Circa 2–5 minuti a seconda del design |
| Requisito di competenza | Formazione più pratica quotidiana | Minimo; sono sufficienti competenze a livello di connettore |
| Economia del numero di giunzioni | Migliora con il volume | Costante — il costo per giunzione è fisso |
| Modello di rifacimento | Tagliare e rigiuntare; consuma la scorta | Spesso riapribile e rifatta sul posto |
| Affidabilità a lungo termine | Eccellente; giunzione permanente in vetro | Buona; dipende dall'invecchiamento del gel e dallo scarico della tensione |
| Migliore applicazione | Dorsali, esterni, alto numero di fibre, nuove installazioni | Piccoli lavori, derivazioni FTTH, ripristino di emergenza |
Letta verticalmente, la tabella spiega l'economia di ciascun metodo; letta orizzontalmente, spiega perché esistono le architetture ibride. Nessuna singola colonna vince su ogni riga, e i progetti reali quasi sempre mescolano entrambi i metodi — fusione dove i conteggi di fibre si concentrano, meccanica dove le giunzioni sono isolate e rare.
Il punto di incrocio dei costi: quando ciascun metodo si ripaga
Il modo più rapido per scegliere tra i metodi su un dato progetto è trovare il punto di incrocio tra investimento di capitale e costo per giunzione. Modellizzarlo con numeri arrotondati — il punto è la struttura della decisione, non i dollari esatti, che variano per marca, regione e condizioni di acquisto.
Supponiamo che un kit di fusione — giuntatrice, taglierino, consumabili e attrezzatura di verifica — costi circa 10.000 USD, e che ogni giunzione a fusione consumi un manicotto più due o tre minuti di manodopera addestrata. Supponiamo che un assemblaggio di giunzione meccanica costi circa 3-5 USD per giunzione con un costo delle attrezzature trascurabile. A 50 giunzioni, la via della fusione ha speso l'intero kit e prodotto giunzioni che costano centinaia di dollari ciascuna in termini ammortizzati; la meccanica vince sul costo e porta a termine il lavoro. A 2.000 giunzioni, il kit è ammortizzato a pochi dollari per giunzione e continua a scendere, le giunzioni sono più rapide da realizzare e la loro perdita è inferiore — la fusione vince su costo e prestazioni, e il margine si allarga con ogni giunzione aggiuntiva.
Tre perfezionamenti rendono questo modello più realistico. Primo, le attrezzature sono raramente dedicate a un solo progetto: la giuntatrice di un appaltatore è ammortizzata su tutto l'anno di lavoro, il che sposta drasticamente verso il basso il punto di incrocio — spesso a lavori di poche dozzine di giunzioni se il kit esiste già. Secondo, il costo della manodopera differisce per mercato; nelle regioni ad alto salario il processo di fusione più rapido compensa prima il costo del kit. Terzo, i costi di rifacimento sono asimmetrici: una giunzione meccanica fallita viene di solito riaperta gratuitamente, mentre una giunzione a fusione fallita consuma scorta, ma il tasso di fallimento della fusione su una macchina calibrata è molto basso in primo luogo. Il confronto onesto quindi non chiede solo “quante giunzioni?” ma “di chi sono le attrezzature, di chi la manodopera, e cosa succede quando una giunzione deve essere rifatta?”.
Per gli acquirenti che acquistano servizi di giunzione da un installatore invece di possedere le attrezzature, il punto di incrocio diventa una voce nel preventivo: il prezzo per giunzione su grandi conteggi di fibre dovrebbe essere ben inferiore alle tariffe per piccoli lavori, e un preventivo che prezza 144 giunzioni a fusione allo stesso prezzo per giunzione di 12 merita una domanda.
Prestazioni, affidabilità e visione a lungo termine
La perdita al momento dell'installazione è solo metà della storia; l'altra metà è come la giunzione si comporta dopo cinque, dieci o vent'anni sul campo. Qui i due metodi differiscono nel meccanismo piuttosto che in una semplice classifica.
Una giunzione a fusione è un unico pezzo continuo di vetro. Una volta protetta dal suo manicotto e posizionata in una vaschetta di giunzione, non ha parti mobili, né gel che invecchia, né interfaccia che si deforma. I suoi modi di guasto documentati sono quasi interamente meccanici — una fibra sollecitata da uno stoccaggio scadente della scorta, una vaschetta schiacciata durante una visita successiva o danni da roditori al cavo che raggiungono il punto di giunzione. Quando la giunzione stessa è ben realizzata, le statistiche a lungo termine della fusione sono effettivamente quelle della fibra stessa.
Una giunzione meccanica si basa sulla stabilità di tre elementi fisici: la geometria di allineamento, la forza di bloccaggio e il gel adattatore d'indice. Gli assemblaggi di qualità sono progettati per decenni di servizio, e le loro prestazioni a lungo termine in ambienti interni temperati sono ben comprovate. Gli elementi da monitorare sono ambientali: temperature elevate prolungate o cicli di gelo-disgelo possono influire sulle proprietà del gel nel corso di molti anni, e qualsiasi assemblaggio il cui scarico della tensione sia sottodimensionato può trasmettere carico alla fibra. È per questo che i valori di durata e intervallo di temperatura delle schede tecniche meritano una reale attenzione durante l'acquisto, e che le giunzioni meccaniche all'esterno dovrebbero essere specificate con un intervallo di temperatura operativa adatto al percorso — un punto da confermare “soggetto alla scheda tecnica” per il prodotto effettivamente quotato.
C'è anche un'asimmetria di test da conoscere prima dell'accettazione. Una giuntatrice a fusione riporta una perdita stimata per ogni giunzione che realizza, e l'OTDR verifica poi tali giunzioni in modo indipendente lungo l'intero percorso — un record pulito a due fonti che la maggior parte dei committenti richiede sulle installazioni esterne. Anche le giunzioni meccaniche appaiono su una traccia OTDR, ma per loro è più importante una misurazione bilaterale perché la loro riflettanza è più alta; una giunzione che sembra accettabile da un'estremità può nascondere un artefatto riflettente misurabile dall'altra. La nostra guida all'uso di un OTDR per accettare un nuovo impianto in fibra descrive in dettaglio la pratica di misurazione.
Quando la giunzione a fusione è la scelta giusta
La fusione è più indicata quando più condizioni tra le seguenti si verificano contemporaneamente:
- Un numero elevato di fibre si concentra in un unico punto. Un cavo outdoor da 96 o 144 fibre che entra in un edificio o in un giunto genera un numero sufficiente di giunzioni da ammortizzare qualsiasi kit di giunzione nell'ambito del progetto stesso.
- Il percorso è lungo e il budget di perdita è stretto. Ogni 0,2 dB risparmiato per giunzione si somma su dozzine di giunzioni in serie; su un segmento metropolitano con 48 giunzioni, la differenza tra 0,05 dB e 0,3 dB per giunzione è superiore a 10 dB — un intero margine di collegamento. Lunghe tratte di cavo monomodale outdoor G.652D sono progettate proprio su questi budget.
- La perdita di riflessione è importante. I collegamenti digitali ad alta velocità, le tratte DWDM e le sovrapposizioni CATV sono tutti sensibili alle riflessioni; una giunzione senza interfaccia vetro-vetro è la soluzione pulita.
- Esiste un programma di giunzione continuativo. Gli appaltatori, gli ISP e le utility che giuntano settimanalmente sono i proprietari naturali delle attrezzature a fusione; il kit si ripaga come strumento, non come spesa di progetto.
- La specifica lo richiede. Molte gare per lavori backbone e carrier specificano semplicemente la giunzione a fusione, e la specifica è la protezione dell'acquirente: garantisce la giunzione a perdita più bassa disponibile e una registrazione verificabile con OTDR per ogni fibra.
Quando la giunzione meccanica ha senso
La giunzione meccanica trova il suo posto in condizioni quasi opposte:
- Poche giunzioni, lavoro una tantum. Un retrofit di campus, un piccolo ingresso di edificio o un ramo di riparazione con una dozzina o due di giunzioni non giustificano la mobilitazione di un programma di giunzione, e il premio per assemblaggio è irrilevante rispetto al valore totale del progetto.
- Nessun operatore addestrato e nessun tempo per formarne uno. Quando la squadra sul campo termina già con fiducia i connettori, le giunzioni meccaniche mantengono l'intero lavoro nell'ambito delle loro competenze esistenti.
- FTTH e terminazioni dell'ultimo metro. I connettori installabili sul campo su cavo drop sono un prodotto a giunzione meccanica per design; milioni di case vengono collegate in questo modo ogni anno perché un giuntatore presso ogni locale abbonato è economicamente assurdo.
- Ripristino di emergenza. Ripristinare un cavo tagliato con giunzioni meccaniche durante la notte e rifare correttamente le giunzioni con fusione durante una finestra pianificata è pratica standard nell'outside plant — prima la velocità, poi la permanenza.
- Scorte limitate e possibile riaccesso. In involucri dove la scorta di fibra è scarsa, una giunzione riapribile evita di tagliare la fibra a ogni rilavorazione.
L'architettura ibrida che la maggior parte delle reti utilizza effettivamente
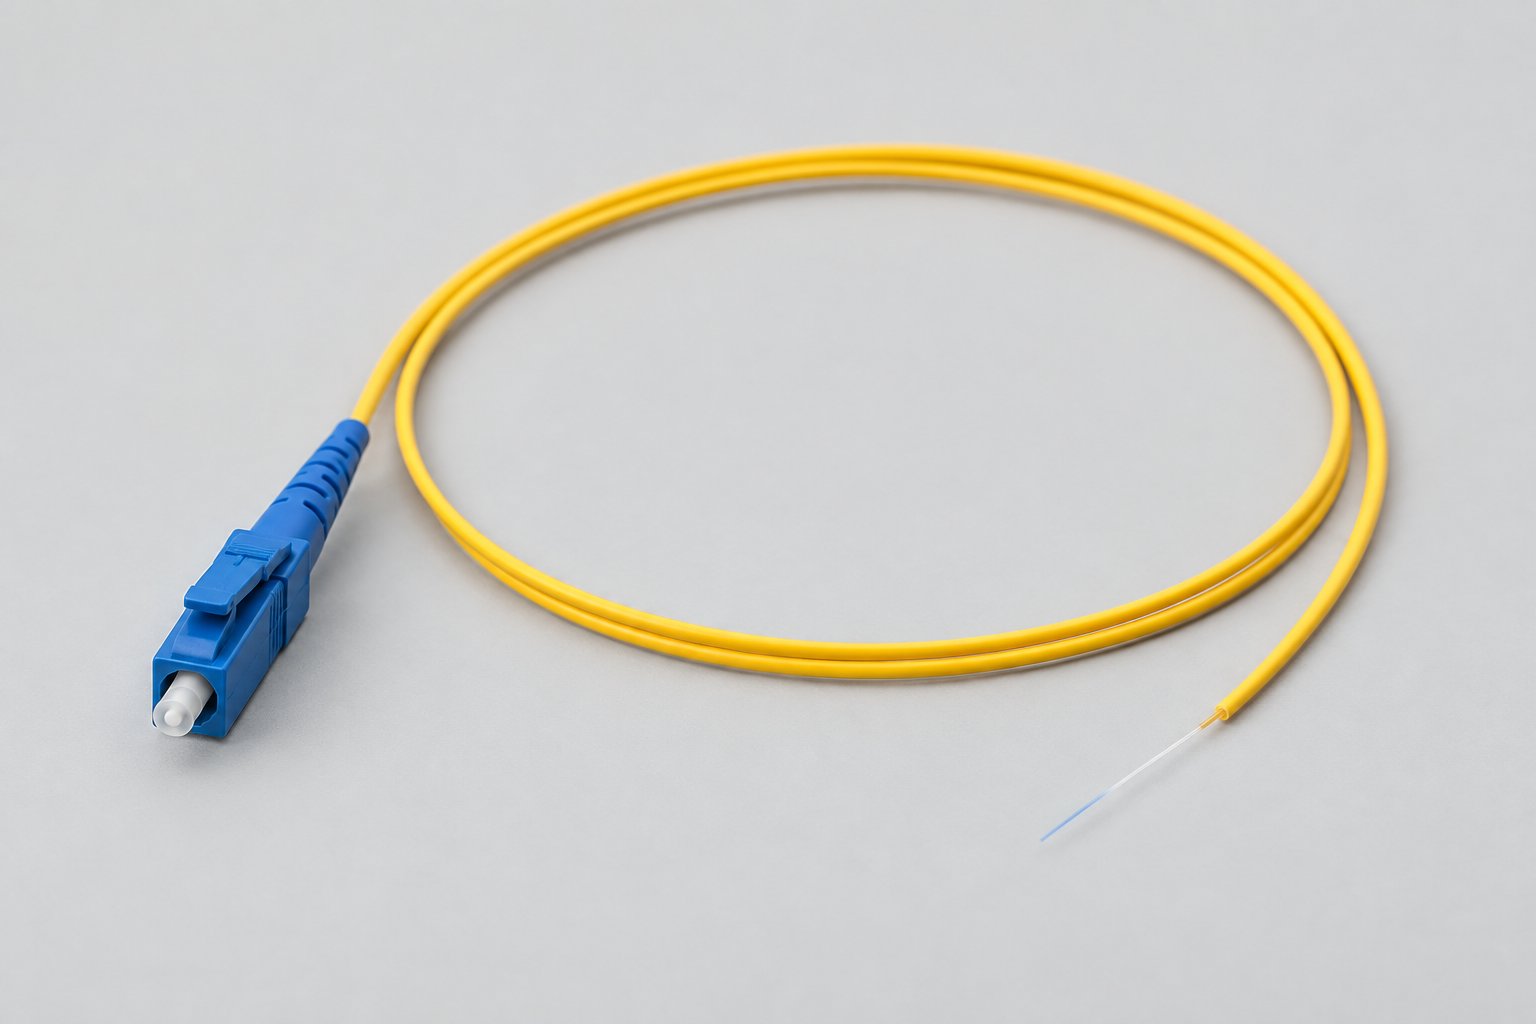
Si abbandoni il confronto binario e si guardi a come vengono costruite le strutture di ingresso reali: combinano entrambe le filosofie collocando ciascun metodo dove è più forte. Il cavo outdoor arriva con costruzione a tubetto lasco e gel. All'interno del giunto di ingresso o dell'ODF, ogni fibra viene giuntata a fusione a un pigtail — una giunzione corta, realizzata dal giuntatore della squadra, in un blocco di giunzioni dove la fusione è più economica. Il connettore del pigtail, tuttavia, è non realizzato sul campo: è terminato in fabbrica, lucidato e testato prima della spedizione.
Questa divisione del lavoro è deliberata e vale la pena comprenderla come acquirente, perché si mappa precisamente sui punti di forza del lavoro in fabbrica e sul campo. La terminazione dei connettori è l'operazione sul campo meno ripetibile — dipende dall'angolo di taglio, dalla cura dell'epossidica, dalla qualità della lucidatura e dalla manipolazione del ferrulo in un rack attivo. La giunzione a fusione, al contrario, è l'operazione sul campo più ripetibile, con un risultato misurato dalla macchina per ogni giunzione. Spostare il connettore in fabbrica e lasciare la giunzione sul campo dà a ogni fibra esattamente un'operazione sul campo, ed è l'operazione che la squadra esegue meglio.
I numeri rendono concreto l'argomento. Su un pigtail terminato in fabbrica, la perdita di inserzione è tipicamente specificata a ≤0,3 dB con un massimo di ≤0,5 dB, e la perdita di riflessione a ≥50 dB per facce terminali UPC e ≥60 dB per facce terminali APC, misurate sull'assemblaggio finito; combinata con una giunzione a fusione a circa 0,05 dB tipici, il percorso totale della fibra dal cavo alla porta del pannello rientra comodamente nella tolleranza di 0,75 dB a 1,0 dB che la maggior parte dei budget di collegamento assegna alla terminazione. Tutti i valori sono tipici — i numeri vincolanti sono quelli sul foglio di specifica fornito con l'ordine. La faccia terminale lucidata in fabbrica si comporta inoltre diversamente da una lucidata sul campo all'accettazione: arriva con il suo record di collaudo, e il valore misurato all'accettazione dovrebbe corrispondere a quel record piuttosto che dipendere da quale tecnico ha costruito la porta quel giorno.
Specificare correttamente il pigtail è quindi parte della decisione di giunzione. Abbinare la famiglia di connettori al pannello (SC, LC o FC), il grado di fibra al cavo da giuntare (monomodale G.652D o multimodale OM3/OM4) e la faccia terminale al resto del collegamento — mescolare UPC e APC in un unico percorso è una causa classica di perdita di riflessione elevata. La nostra guida alla lettura delle specifiche dei cordoni di raccordo: perdita di inserzione, perdita di riflessione e tipi di lucidatura spiega come queste cifre sono indicate nei datasheet e come adattatori e hardware di accoppiamento completano il percorso, come trattato nella nostra guida all'acquisto di cordoni di raccordo e adattatori.
Una checklist di approvvigionamento per i metodi di terminazione
Che si acquisti la terminazione come servizio da un installatore o come componenti da un produttore, le domande seguenti trasformano l'analisi precedente in una checklist da inviare con la propria RFQ:
- Indicare esplicitamente il numero e la disposizione delle giunzioni. Numero di fibre per cavo, numero di giunti, numero di ingressi di edificio e quali giunzioni sono permanenti rispetto a quelle che probabilmente verranno riaccessate. Il volume decide l'economia.
- Richiedere i valori di perdita con la loro base. Chiedere la perdita di inserzione tipica e massima per tipo di giunzione, la specifica di riflettanza e il metodo di prova (stima del giuntatore, OTDR bilaterale, misura della perdita di inserzione). Accettare solo cifre dichiarate come «soggette al foglio di specifica» con i documenti di prodotto effettivi allegati.
- Specificare il metodo di accettazione. Per i programmi di fusione, le tracce OTDR per fibra con una soglia di superamento definita sono la norma. Per le giunzioni meccaniche, richiedere la misurazione bilaterale dove la riflettanza è importante.
- Confermare la proprietà di attrezzature e materiali di consumo. Se l'installatore porta un giuntatore, la mobilitazione è addebitata per progetto o ammortizzata per giunzione? Se si acquistano assemblaggi meccanici, confermare l'intervallo di temperatura operativa e se il design è riapribile.
- Pianificare la protezione e lo stoccaggio. Ogni giunzione — a fusione o meccanica — necessita di una guaina o di un alloggiamento con scarico di trazione e di stoccaggio delle scorte; il piano di giunti e vassoi fa parte dello stesso acquisto. La nostra guida ai giunti di derivazione collegata sopra copre la logica di dimensionamento.
- Per i pigtail e le terminazioni di fabbrica, chiedere il record di collaudo. Le estremità terminate in fabbrica dovrebbero essere spedite con perdita di inserzione e di riflessione misurate. Confermare famiglia di connettori, grado di fibra, faccia terminale e guaina per configurazione, e la base di garanzia — tutti i prodotti in fibra ottica Nexora hanno una garanzia di 12 mesi dalla data di spedizione.
Per un punto di partenza strutturato su cos'altro includere in una richiesta di preventivo, consultare la nostra guida alle informazioni da includere in una RFQ per cavo in fibra ottica.
Due scenari applicati: applicare il quadro decisionale
I criteri astratti diventano più chiari su percorsi concreti, quindi ecco due progetti del tipo che i nostri clienti eseguono, elaborati attraverso il quadro sopra.
Scenario A: un segmento backbone metropolitano da 72 fibre
Un carrier sta estendendo un anello metropolitano: 9 km di cavo outdoor, tre giunti di derivazione lungo il percorso e un ingresso di edificio che termina in un ODF con 72 porte. Il numero di giunzioni è di circa 144 nei giunti più 72 pigtail all'ingresso — oltre 200 giunzioni su un solo progetto. Il budget di perdita consente circa 25 dB per la tratta, di cui l'attenuazione della fibra a 1310 nm consuma circa 3,2 dB su 9 km (al valore tipico ≤0,36 dB/km per cavo G.652D, soggetto al foglio di specifica), lasciando ampio margine per le giunzioni ma anche spazio per la sensibilità di riflettanza DWDM. L'installatore esegue giunzioni a fusione ogni settimana. La decisione è inequivocabile: fusione ovunque, accettazione OTDR per fibra, giunzioni meccaniche solo nel kit di ripristino. I 72 pigtail all'ingresso sono SC/UPC terminati in fabbrica, con ogni fibra che riceve esattamente una giunzione a fusione sul campo. In questo scenario, specificare giunzioni meccaniche per «risparmiare sui costi delle attrezzature» aggiungerebbe decine di dB di rischio di margine di perdita cumulativa e fallirebbe comunque la specifica di accettazione del carrier.
Scenario B: un retrofit di campus con 18 giunzioni
Un'università sta collegando cinque edifici con cavo riser indoor e brevi tratte outdoor tra canalizzazioni. L'integratore preventiva il lavoro inclusa la terminazione. Giunzioni totali: circa 18, distribuite su sei ubicazioni, ciascuna con due-quattro giunzioni. Nessuno della squadra utilizza un giuntatore quotidianamente; l'operatore addestrato più vicino è a contratto a giornata. Qui l'analisi di crossover favorisce una risposta mista: utilizzare assemblaggi a giunzione meccanica nei piccoli punti distribuiti — ciascuno costa pochi dollari contro una mobilitazione di giunzione misurata in centinaia — e riservare una giornata di fusione a contratto per l'ingresso dell'edificio dove 12 fibre arrivano nell'ODF e diventano pigtail. Le prestazioni ottiche totali soddisfano comunque comodamente una tolleranza di 0,75 dB per terminazione, e il team delle strutture del campus, che manterrà la rete con due tecnici e una cassetta degli attrezzi, eredita una rete che può essere assistita senza chiamare uno specialista per ogni riparazione.
Lo schema si generalizza: la densità delle giunzioni e l'organizzazione di manutenzione che erediterà la rete decidono la ripartizione, non la fedeltà a una delle due tecnologie.
Errori di approvvigionamento comuni riguardo alle giunzioni
Tra i preventivi che esaminiamo, la stessa manciata di errori appare ripetutamente. Ciascuno è evitabile nella fase di RFQ:
- Specificare il metodo senza il numero di giunzioni. Una gara che dice «giunzione a fusione» per un retrofit da 10 giunzioni paga la mobilitazione della fusione senza alcun beneficio prestazionale; una gara che lascia aperto il metodo su un backbone da 200 giunzioni invita l'installatore a scegliere il percorso più economico, che raramente è quello a perdita più bassa. Indicare il numero e lasciare che guidi il metodo.
- Confrontare le perdite da datasheet tra metodi di prova diversi. Una giunzione preventivata a «0,1 dB (stima del giuntatore)» non è la stessa affermazione di «0,3 dB (OTDR bilaterale)». Quando si confrontano i fornitori, normalizzare prima il metodo di misurazione.
- Dimenticare la guaina e il vassoio nel budget. Le guaine di protezione delle giunzioni, lo spazio nel vassoio e la lunghezza della scorta sono piccole voci che diventano problemi di pianificazione quando omesse. Se i giunti sono sottodimensionati per il numero di giunzioni, le giunzioni stesse ne risentono.
- Ordinare pigtail senza la matrice di configurazione. Famiglia di connettori, grado di fibra, faccia terminale e lunghezza della guaina devono essere elencati per gruppo. Una spedizione di pigtail SC/UPC che arriva per un pannello APC è un ritardo di due settimane nascosto in una singola riga mancante dell'ordine di acquisto.
- Trattare garanzia e manodopera come la stessa cosa. La garanzia del produttore di 12 mesi dalla spedizione copre i difetti dei componenti; la garanzia di manodopera dell'installatore copre le giunzioni. Le reti che documentano entrambe alla consegna risolvono la responsabilità dei guasti in giorni invece che in mesi.
Manutenzione e rilavorazione negli anni successivi alla consegna
Il metodo di terminazione scelto in costruzione continua a pagare dividendi — o a caricare spese — per tutta la vita della rete, quindi vale la pena pianificare il comportamento di manutenzione al momento dell'acquisto.
Le reti costruite su giunzioni a fusione si mantengono bene tramite OTDR: una traccia annuale o attivata da eventi rimisura ogni giunzione nel percorso e localizza il degrado entro metri, così la squadra arriva al giunto corretto con la chiave del giunto e il piano delle scorte corretti. Rifare una giunzione a fusione richiede scorta nel vassoio — un'altra ragione per cui la nostra guida ai giunti sottolinea lo stoccaggio generoso delle scorte. Preventivare una rifusione per visita al giunto come tolleranza di pianificazione, e il programma di manutenzione diventa prevedibile.
Le reti costruite con giunzioni meccaniche si mantengono bene tramite ricambi: una scatola di assemblaggi nell'armadio delle strutture converte la maggior parte dei guasti alle giunzioni in una riparazione in giornata da parte del team interno. La disciplina da mantenere è la pulizia — la camera di gel non perdona la polvere — e l'abitudine di sostituire anziché riutilizzare un assemblaggio la cui perdita è salita. Sulle reti in cui entrambi i metodi coesistono, il kit di ripristino contiene assemblaggi meccanici per la velocità, e il calendario dei lavori pianificati contiene il giuntatore per la permanenza, esattamente come nel playbook di ripristino sopra.
Infine, mantenere vivi i documenti as-built. Le tracce OTDR di accettazione, i record di collaudo di fabbrica per ogni pigtail e cordone di raccordo e i diagrammi di layout dei giunti sono i documenti che rendono la manutenzione del quinto anno una routine invece di un progetto archeologico. I fornitori che spediscono componenti misurati e documentati — e una RFQ che richiede quei record in anticipo — contribuiscono a quel modello di manutenzione prima ancora che venga fatta la prima giunzione.
Domande frequenti
Una giunzione a fusione è sempre migliore di una giunzione meccanica?
In termini di prestazioni ottiche pure, sì — perdita inferiore e riflettanza molto più bassa. Ma «migliore» nell'approvvigionamento significa adatto al progetto: su un retrofit indoor da 15 giunzioni senza attrezzature di giunzione in loco, una giunzione meccanica è più veloce, più economica e del tutto adatta allo scopo. La fusione vince dove i conteggi di fibre sono elevati, i budget sono stretti in dB e esiste già un programma di giunzione.
Quanto tempo richiede ciascun tipo di giunzione?
Un tecnico addestrato completa una giunzione a fusione, inclusa la guaina di protezione, in circa uno o due minuti di tempo di lavoro. Una giunzione meccanica richiede circa due-cinque minuti a seconda del design dell'assemblaggio. Il tempo macchina e il tempo di cura differiscono, quindi confrontare i tempi end-to-end sulle proprie squadre piuttosto che le dichiarazioni dei datasheet.
Una giunzione meccanica può essere riutilizzata?
Molti design possono essere aperti, puliti e riassemblati, il che è uno dei loro vantaggi di approvvigionamento dove lo stoccaggio delle scorte è limitato. Le condizioni del gel si degradano a ogni rifacimento, quindi trattare il riutilizzo come una tolleranza di manutenzione piuttosto che una funzione illimitata, e confermare la riapribilità sul datasheet del prodotto specifico.
Le giunzioni meccaniche soddisfano gli standard di accettazione dei carrier?
Dipende dalla gara. Le specifiche backbone dei carrier richiedono quasi sempre giunzione a fusione con record OTDR per fibra. Il lavoro a livello di accesso e enterprise accetta comunemente giunzioni meccaniche entro limiti di perdita dichiarati. Lo standard di accettazione è un documento contrattuale, quindi confermare la soglia e il metodo di misurazione prima dell'ordine piuttosto che dopo l'installazione.
Perché così tante costruzioni ODF usano pigtail invece di connettori lucidati sul campo?
Perché il pigtail rimuove l'operazione sul campo meno ripetibile — la terminazione dei connettori — e la sostituisce con la più ripetibile — la giunzione a fusione. L'estremità terminata in fabbrica arriva lucidata e testata a ≤0,3 dB di perdita di inserzione tipica con perdita di riflessione UPC ≥50 dB / APC ≥60 dB (valori tipici, soggetti al foglio di specifica), e il test di accettazione confronta con un record di fabbrica piuttosto che con le condizioni sul campo.
Che formazione richiede la giunzione a fusione?
Oltre a un corso per operatori sulla macchina specifica, il vero requisito è una pratica quotidiana disciplinata: spellatura pulita, tagli coerenti, calibrazione dell'arco per le condizioni locali e cura del vassoio. Le squadre che giuntano occasionalmente tendono a produrre risultati più variabili di quanto la macchina sia in grado di fare, il che è un'altra ragione per cui le giunzioni isolate spesso si adattano meglio ai prodotti meccanici.
Come si applica la garanzia ai prodotti correlati alla giunzione?
Per i componenti di fabbrica come pigtail, cordoni di raccordo e adattatori, la garanzia del produttore copre i difetti di fabbricazione. Tutti i prodotti in fibra ottica Nexora hanno una garanzia di 12 mesi dalla data di spedizione. La manodopera sul campo — la giunzione stessa — rientra nella garanzia di manodopera dell'installatore, che è un accordo separato e vale la pena dichiarare esplicitamente nei contratti di installazione.
Dove si colloca ciascun metodo in un piano di ripristino di emergenza?
La pratica standard è giunzioni meccaniche per il ripristino notturno — nessuna alimentazione, nessuna attrezzatura, percorso più rapido al servizio — seguite da rifacimenti a fusione durante una finestra di manutenzione pianificata. Mantenere un piccolo stock di assemblaggi a giunzione meccanica con il kit di ripristino è un'assicurazione economica per qualsiasi rete con esposizione aerea o interrata direttamente.
Lavorare con Nexora sulla pianificazione delle terminazioni
Nexora Communications produce cavi in fibra ottica, cordoni di raccordo, pigtail e adattatori a Shenzhen, fornendo programmi OEM/ODM e acquirenti di progetto in più di 50 paesi. La pianificazione delle terminazioni si colloca all'intersezione delle nostre linee di prodotto: i cavi outdoor e indoor che portano la fibra al punto di giunzione, i pigtail terminati in fabbrica che ricevono la giunzione a fusione, e i cordoni di raccordo e gli adattatori che completano il percorso dal pannello all'apparecchiatura.
Poiché ogni configurazione è diversa, preventiviamo per progetto: ci indichi i conteggi di fibre, il metodo di posa, le famiglie di connettori e le facce terminali, e confermeremo la costruzione del cavo corrispondente, le configurazioni dei pigtail e l'imballaggio per il Suo piano di giunzione. I valori prestazionali in questo articolo sono valori tipici di settore indicati come guida alla pianificazione; il foglio di specifica emesso con il Suo ordine è il documento vincolante per ogni parametro, e tutti i prodotti sono coperti da una garanzia di 12 mesi dalla data di spedizione. Quando è pronto ad allineare cavo, pigtail e hardware di terminazione per la Sua prossima costruzione, il nostro team è a una richiesta di preventivo di distanza.
Sta pianificando una costruzione in fibra e ha bisogno di cavi e componenti di terminazione che arrivino testati e documentati? Ci comunichi i dettagli del Suo percorso e il numero di fibre e Le restituiremo una proposta di configurazione con le schede tecniche complete in allegato.