
Guide d'achat B2B pour choisir entre l'épissure par fusion et l'épissure mécanique : fonctionnement de chaque méthode, comparaison des pertes et des coûts, domaines d'application, architectures hybrides à pigtails et liste de contrôle pour les achats.
Chaque liaison fibre optique, quelle que soit sa longueur, se termine par une épissure ou un connecteur, et la méthode choisie pour joindre fibre à fibre détermine le comportement de cette liaison pendant les vingt prochaines années. Pour les acheteurs de projets, les intégrateurs réseau et les entrepreneurs télécom, la décision se résume généralement à deux technologies : l’épissure par fusion, où un arc électrique soude deux extrémités de fibre préparées en un morceau de verre continu, et l’épissure mécanique, où deux extrémités de fibre clivées sont maintenues en alignement précis dans un assemblage mécanique rempli de gel d’adaptation d’indice. Les deux méthodes produisent une jonction fonctionnelle. Les deux sont utilisées quotidiennement sur des réseaux réels. Mais elles diffèrent fortement en coût d’équipement, coût par jonction, performance d’affaiblissement, exigences de compétence, comportement en reprise et fiabilité à long terme — et choisir la mauvaise méthode pour un projet donné gonfle le budget ou compromet le budget d’affaiblissement.
Ce guide est destiné à la personne qui signe le bon de commande. Il explique comment chaque méthode fonctionne réellement, combien chacune coûte en pratique, comment leurs performances d’affaiblissement et de fiabilité se comparent, et quelles conditions de projet favorisent quelle méthode. Il se termine par une liste de contrôle d’achat utilisable lors de la demande de devis, afin que la méthode de terminaison spécifiée dans votre appel d’offres corresponde à l’équipement, aux compétences et au modèle de maintenance dont vous disposez réellement.
Pourquoi la méthode de terminaison est une décision d’achat, pas seulement technique
Sur le papier, l’épissure ressemble à un détail d’ingénierie de terrain — quelque chose que l’équipe d’installation gère après le tirage du câble. En pratique, la méthode de terminaison pilote quatre postes de coûts qui apparaissent dans votre budget de projet bien avant la fusion de la première fibre :
- Équipement d’investissement. Une soudeuse par fusion, un cliveur de fibre, des manchons de protection d’épissure et un OTDR ou une source lumineuse et un photomètre forment un kit qui coûte plusieurs milliers de dollars avant la première jonction. L’épissure mécanique ne nécessite qu’un cliveur et les assemblages d’épissure eux-mêmes, qui coûtent quelques dollars chacun.
- Coût consommable par jonction. Un manchon de protection d’épissure par fusion coûte quelques centimes ; le coût amorti de la soudeuse par jonction diminue à mesure que le nombre de jonctions augmente. Un assemblage d’épissure mécanique coûte quelques dollars à chaque fois, que vous réalisiez dix jonctions ou dix mille.
- Compétence et temps de main-d’œuvre. L’épissure par fusion est rapide une fois l’opérateur formé — une jonction en bien moins d’une minute de temps machine — mais la formation, le calibrage de la machine et la discipline de propreté ne sont pas anodins. L’épissure mécanique prend un peu plus de temps par jonction mais nécessite beaucoup moins de formation.
- Modèle de reprise et de maintenance. Une épissure par fusion est permanente ; la refaire signifie couper la fibre en retrait et épisser à nouveau, ce qui consomme de la réserve de câble. Une épissure mécanique peut souvent être rouverte, nettoyée et remontée sur site sans couper la fibre — précieux dans les emplacements où le stockage de réserve est limité ou lorsque la jonction peut nécessiter un réaccès.
Parce que ces quatre postes évoluent différemment avec le nombre de jonctions, la méthode « meilleure » dépend du volume. Un câble de backbone de 144 fibres entrant dans une seule boîte d’épissure produit un grand bloc de jonctions où la fusion l’emporte décisivement en coût et en performance. Une petite rénovation de campus avec une douzaine de jonctions, sans équipement d’épissure sur site et sans opérateur formé, peut être réalisée plus rapidement et à moindre coût avec des épissures mécaniques. Le reste de cet article vous donne les chiffres et les conditions derrière ce choix.
Ce qu’est réellement l’épissure par fusion
L’épissure par fusion joint deux fibres optiques en faisant fondre leurs extrémités préparées ensemble avec un arc électrique contrôlé, produisant une jonction sans pratiquement aucun espace physique et avec un chemin de verre continu. La séquence est standardisée d’une machine à l’autre et mérite d’être comprise, car chaque étape influence l’affaiblissement final :
- Dénuder. La gaine extérieure de la fibre, les fils de renfort et le revêtement de 250 µm sont retirés pour exposer la gaine optique de 125 µm. Les outils de dénudage doivent être maintenus propres ; une gaine optique entaillée à ce stade devient une future rupture.
- Nettoyer. Le verre nu est essuyé avec des lingettes non pelucheuses et de l’alcool isopropylique. Le gel ou la poussière résiduels sur la gaine optique faussent le jugement des caméras d’alignement de la soudeuse sur la position du cœur et gonflent l’affaiblissement estimé.
- Cliver. La fibre est clivée pour produire une face d’extrémité perpendiculaire à l’axe de la fibre, généralement à environ un degré près sur un cliveur de qualité. L’angle de clivage est le plus grand contributeur contrôlable à l’affaiblissement d’épissure par fusion : un mauvais clivage se manifeste immédiatement dans la lecture d’affaiblissement estimé de la soudeuse.
- Charger et aligner. Les deux fibres sont chargées dans les porte-fibres de la soudeuse. La machine aligne les cœurs, soit en profilant les surfaces de gaine optique (systèmes d’alignement à rainure en V fixe ou par profil), soit par alignement cœur à cœur utilisant l’imagerie à travers la fibre, ce qui obtient des résultats plus serrés sur des fibres de géométries différentes.
- Fusionner. L’arc se déclenche, faisant fondre les deux extrémités et les fusionnant avec un chevauchement contrôlé. Les soudeuses modernes ajustent la puissance et la durée de l’arc selon le type de fibre et les conditions ambiantes.
- Protéger. L’épissure nue est déplacée dans un manchon de protection thermorétractable, qui est rétreint sur la jonction pour restaurer la résistance mécanique avant que la fibre ne soit lovée dans le plateau d’épissure.
Le résultat est une jonction optiquement presque invisible. Les épissures par fusion réalisées avec une machine calibrée et un clivage propre mesurent typiquement environ 0,05 dB, et des jonctions bien exécutées se situent couramment à 0,1 dB ou moins ; ce sont des valeurs industrielles typiques, et le chiffre d’acceptation pour votre propre projet doit être confirmé par rapport à la fiche technique émise avec la commande et à la méthode d’essai de votre contrat. La réflectance d’une épissure par fusion est extrêmement faible car il n’y a pas d’interface physique entre les surfaces de verre — il n’y a pas de réflexion de Fresnel, ce qui explique pourquoi la fusion est préférée sur les liaisons longue distance, les superpositions CATV et toute liaison où le retour de perte compte.
L’équipement derrière un programme de fusion
Une capacité d’épissure par fusion est un kit, pas seulement une machine. Les éléments de base sont la soudeuse par fusion elle-même, un cliveur de fibre de précision, des outils de dénudage, de l’alcool et des lingettes non pelucheuses, des manchons de protection d’épissure, et une surface de travail ou un abri qui protège la zone d’épissure de la poussière et du vent. Pour la vérification, vous avez besoin soit d’un OTDR, soit d’une source lumineuse et d’un photomètre ; un OTDR vous donne l’affaiblissement de chaque épissure le long d’un trajet et est l’outil d’acceptation standard sur les installations extérieures. Les machines nécessitent également un calibrage périodique, et les électrodes doivent être remplacées après un nombre défini d’arcs — généralement quelques milliers — de sorte qu’un programme d’épissure sérieux budgétise la maintenance des consommables, pas seulement l’achat initial.
Ce kit est exactement pourquoi l’épissure par fusion est une économie d’échelle. Une fois l’investissement réalisé et l’équipe formée, le coût marginal d’une épissure supplémentaire est dominé par un manchon de protection valant quelques centimes et une minute de main-d’œuvre. Les entrepreneurs qui épissent quotidiennement répartissent le coût de l’équipement sur des milliers de jonctions et obtiennent la meilleure performance d’affaiblissement disponible sur le terrain.
Où les épissures par fusion se trouvent sur un réseau réel
Les épissures par fusion se concentrent à des points prévisibles : les boîtes d’épissure où un câble extérieur transite ou se ramifie, l’étage où un câble d’entrée d’immeuble est divisé en pigtails pour un ODF, et la transition d’un câble extérieur à tubes libres vers un câble intérieur à revêtement serré. Dans l’installation d’entrée typique, chaque fibre du câble extérieur est épissée à un pigtail, dont le connecteur terminé en usine aboutit ensuite dans le panneau de brassage. Cet hybride — connecteur d’usine plus une épissure par fusion sur le terrain par fibre — est l’architecture dominante dans les constructions ODF modernes, et il est examiné en détail plus loin dans cet article. Pour un traitement complet de la façon dont ces jonctions et leur réserve sont logées, consultez notre guide pour choisir une boîte d’épissure de fibre optique et gérer le stockage de réserve.
Ce qu’est réellement l’épissure mécanique
L’épissure mécanique aligne deux extrémités de fibre clivées à l’intérieur d’un assemblage moulé de précision — un corps avec une rainure en V ou un canal capillaire, des couvercles ou des pinces qui pressent les fibres en alignement, et une chambre remplie de gel d’adaptation d’indice. Le gel comble l’espace microscopique entre les deux extrémités de verre, supprimant la réflexion de Fresnel qu’un vide d’air nu provoquerait. Les fibres ne sont ni fondues ni jointes de façon permanente ; elles sont maintenues en contact optique par l’assemblage. La séquence sur le terrain est plus courte que celle de la fusion :
- Dénuder et nettoyer la fibre exactement comme pour la fusion — la même discipline d’hygiène s’applique, car la contamination à l’intérieur d’une épissure mécanique est piégée de façon permanente dans le gel.
- Cliver la fibre. La qualité du clivage compte tout autant qu’en fusion ; une face d’extrémité ébréchée ou inclinée à l’intérieur d’une épissure mécanique produit un affaiblissement élevé qu’aucun ajustement ne peut récupérer.
- Insérer la première fibre jusqu’à ce qu’elle soit en place, puis la seconde, afin que les deux extrémités clivées se rencontrent dans la chambre de gel.
- Fermer l’assemblage — rabattez les couvercles ou actionnez la pince — et l’épissure est terminée. Il n’y a pas d’arc, pas de temps de durcissement dans les conceptions les plus courantes, et pas de manchon thermorétractable.
Les épissures mécaniques sont également produites sous une forme qui fait office de connecteur : les connecteurs installables sur le terrain, qui sertissent ou pincent un embout de fibre pré-poli sur une fibre de terrain clivée. Ces produits ont fait de la terminaison mécanique la solution par défaut pour les câbles de branchement FTTH et les petits travaux intérieurs où une soudeuse ne serait jamais rentabilisée.
La performance d’affaiblissement est solide mais pas de la classe de la fusion. Une épissure mécanique de qualité mesure typiquement dans la plage d’environ 0,1 à 0,5 dB, avec 0,2 dB à 0,3 dB une moyenne de planification réaliste pour le travail sur le terrain ; ce sont des valeurs industrielles typiques et la spécification exacte appartient à la fiche technique du produit que vous achetez. Le retour de perte est plus faible qu’une épissure par fusion car deux surfaces de verre se rencontrent à travers le gel plutôt que d’être un seul morceau de verre continu — la performance réfléchissante se situe généralement dans la plage de -35 dB à -50 dB selon la conception, ce qui est acceptable pour la plupart des liaisons d’accès et d’entreprise mais constitue une contrainte réelle sur les liaisons numériques à haut débit et les superpositions CATV où les réflexions dégradent la qualité du signal.
L’attrait : pas de machine, pas de programme, pas d’attente
L’argument commercial en faveur de l’épissure mécanique est la simplicité. Il n’y a pas d’équipement d’investissement au-delà d’un cliveur et d’outils manuels, pas de remplacement d’électrodes, pas de calibrage et pas de stage opérateur de plusieurs jours. Un technicien capable de dénuder, nettoyer et cliver une fibre — les mêmes compétences nécessaires pour le travail de connecteur — peut produire une épissure fonctionnelle en quelques minutes. Pour les interruptions de service, une épissure mécanique est souvent la réparation la plus rapide disponible : redénuder, recliver, insérer, terminé. De nombreuses équipes d’extérieur emportent une poignée d’épissures mécaniques uniquement comme article de restauration d’urgence précisément parce qu’elles ne nécessitent ni alimentation ni équipement.
La réutilisabilité est le deuxième avantage. Parce que les fibres sont pincées plutôt que soudées, la plupart des conceptions d’épissure mécanique peuvent être ouvertes, les fibres nettoyées et réinsérées, et l’épissure refaite — à condition que la chambre de gel soit rafraîchie ou que l’assemblage soit d’un type conçu pour la réouverture. Sur les courtes liaisons intérieures où le stockage de réserve est minimal, la capacité de refaire une jonction sans couper la fibre en retrait est un véritable avantage opérationnel. Les limites apparaissent dans les chiffres : chaque jonction refaite a consommé une partie de l’efficacité du gel, et une épissure mécanique est un corps plus volumineux et plus rigide qu’une épissure par fusion protégée, ce qui compte à l’intérieur d’un plateau d’épissure densément rempli.
Fusion vs mécanique : la comparaison directe
Le tableau ci-dessous rassemble les chiffres de planification en un seul endroit. Tous les chiffres d’affaiblissement sont des valeurs industrielles typiques à titre indicatif ; les chiffres qui régissent votre test d’acceptation doivent provenir des fiches techniques des assemblages d’épissure, pigtails et équipements spécifiques que vous achetez, indiqués comme « sous réserve de la fiche technique ».
| Critère | Épissure par fusion | Épissure mécanique |
|---|---|---|
| Affaiblissement d’insertion typique | ~0,05 dB ; couramment ≤0,1 dB | ~0,1–0,5 dB ; moyenne de planification 0,2–0,3 dB |
| Réflectance typique | Extrêmement faible (pas d’interface verre-verre) | Environ -35 à -50 dB selon la conception |
| Équipement d’investissement | Soudeuse, cliveur, outils, kit de vérification : plusieurs milliers USD | Cliveur et outils manuels uniquement |
| Consommable par jonction | Manchon de protection, quelques centimes | Assemblage d’épissure, quelques USD chacun |
| Temps par jonction (technicien formé) | Environ 1 à 2 minutes, manchon inclus | Environ 2 à 5 minutes selon la conception |
| Exigence de compétence | Formation plus pratique quotidienne | Minimale ; les compétences de niveau connecteur suffisent |
| Économie sur le nombre de jonctions | S’améliore avec le volume | Stable — le coût par jonction est constant |
| Modèle de reprise | Couper en retrait et réépisser ; consomme de la réserve | Souvent rouvrable et refaisable sur site |
| Fiabilité à long terme | Excellente ; jonction de verre permanente | Bonne ; dépend du vieillissement du gel et de la décharge de traction |
| Meilleure adéquation | Backbone, extérieur, nombre de fibres élevé, nouvelles constructions | Petits travaux, branchements FTTH, restauration d’urgence |
Lu verticalement, le tableau explique l’économie de chaque méthode ; lu horizontalement, il explique pourquoi les architectures hybrides existent. Aucune colonne ne gagne sur chaque ligne, et les projets réels mélangent presque toujours les deux méthodes — la fusion là où les comptes de fibres se concentrent, le mécanique là où les jonctions sont isolées et rares.
Le point de bascule des coûts : quand chaque méthode se rentabilise
Le moyen le plus rapide de choisir entre les méthodes sur un projet donné est de trouver le point de bascule entre l’investissement et le coût par jonction. Modélisez-le avec des chiffres ronds — l’important est la structure de la décision, pas les dollars exacts, qui varient selon la marque, la région et les conditions d’achat.
Supposons qu’un kit de fusion — soudeuse, cliveur, consommables et matériel de vérification — coûte environ 10 000 USD, et que chaque jonction par fusion consomme un manchon plus deux ou trois minutes de main-d’œuvre qualifiée. Supposons qu’un assemblage d’épissure mécanique coûte environ 3 à 5 USD par jonction avec un coût d’équipement négligeable. À 50 jonctions, la voie de la fusion a dépensé tout le kit et produit des jonctions coûtant des centaines de dollars chacune en termes amortis ; le mécanique l’emporte sur le coût et fait le travail. À 2 000 jonctions, le kit est amorti à quelques dollars par jonction et continue de baisser, les jonctions sont plus rapides à réaliser et leur affaiblissement est plus faible — la fusion l’emporte sur le coût et la performance, et la marge s’élargit à chaque jonction supplémentaire.
Trois affinements rendent ce modèle plus réaliste. Premièrement, l’équipement est rarement dédié à un seul projet : la soudeuse d’un entrepreneur est amortie sur toute son année de travail, ce qui déplace considérablement le point de bascule vers le bas — souvent à des travaux de quelques dizaines de jonctions si le kit existe déjà. Deuxièmement, le coût de la main-d’œuvre diffère selon le marché ; dans les régions à salaires élevés, le processus de fusion plus rapide compense le coût du kit plus tôt. Troisièmement, les coûts de reprise sont asymétriques : une épissure mécanique défaillante est généralement rouverte gratuitement, tandis qu’une épissure par fusion défaillante consomme de la réserve, mais le taux de défaillance de la fusion sur une machine calibrée est très faible au départ. La comparaison honnête demande donc non seulement « combien de jonctions ? » mais « quel équipement, quelle main-d’œuvre, et que se passe-t-il quand une jonction doit être refaite ? »
Pour les acheteurs qui se procurent des services d’épissure auprès d’un installateur plutôt que de posséder l’équipement, le point de bascule devient une ligne de la soumission : le prix par jonction sur de grands comptes de fibres devrait être bien inférieur aux tarifs des petits travaux, et une soumission qui facture 144 épissures par fusion au même tarif par jonction que 12 mérite une question.
Performance, fiabilité et vision à long terme
L’affaiblissement à l’installation n’est que la moitié de l’histoire ; l’autre moitié est le comportement de la jonction après cinq, dix ou vingt ans sur le terrain. Ici, les deux méthodes diffèrent par leur mécanisme plutôt que par un simple classement.
Une épissure par fusion est un seul morceau de verre continu. Une fois protégée par son manchon et logée dans un plateau d’épissure, elle n’a pas de pièces mobiles, pas de gel à vieillir et pas d’interface à fluer. Ses modes de défaillance documentés sont presque entièrement mécaniques — une fibre sollicitée par un mauvais stockage de réserve, un plateau écrasé lors d’une visite ultérieure, ou des dommages de rongeurs au câble atteignant le point d’épissure. Lorsque la jonction elle-même est bien réalisée, les statistiques à long terme de la fusion sont effectivement celles de la fibre elle-même.
Une épissure mécanique repose sur la stabilité de trois éléments physiques : la géométrie d’alignement, la force de serrage et le gel d’adaptation d’indice. Les assemblages de qualité sont conçus pour des décennies de service, et leur performance à long terme dans des environnements intérieurs tempérés est bien prouvée. Les points de vigilance sont environnementaux : une température élevée prolongée ou des cycles de gel-dégel peuvent affecter les propriétés du gel sur de nombreuses années, et tout assemblage dont la décharge de traction est sous-spécifiée peut transmettre la charge à la fibre. C’est pourquoi les données de durée de vie et de plage de température des fiches techniques méritent une véritable attention lors de l’achat, et pourquoi les épissures mécaniques en extérieur doivent être spécifiées avec une plage de température de fonctionnement adaptée au trajet — un point à confirmer « sous réserve de la fiche technique » pour le produit réellement devisé.
Il existe aussi une asymétrie de test à connaître avant l’acceptation. Une soudeuse par fusion rapporte un affaiblissement estimé pour chaque jonction qu’elle réalise, et l’OTDR vérifie ensuite ces jonctions indépendamment sur tout le trajet — un dossier propre à deux sources que la plupart des maîtres d’ouvrage exigent sur les installations extérieures. Les épissures mécaniques apparaissent également sur une trace OTDR, mais une mesure bilatérale est plus importante pour elles car leur réflectance est plus élevée ; une jonction qui semble acceptable depuis une extrémité peut cacher un artefact réfléchissant mesurable depuis l’autre. Notre guide pour utiliser un OTDR pour accepter une nouvelle installation de fibre couvre en détail la pratique de mesure.
Quand l'épissure par fusion est le bon choix
L'argument en faveur de la fusion est le plus fort lorsque plusieurs des conditions suivantes sont réunies simultanément :
- Un nombre élevé de fibres est concentré en un seul endroit. Un câble extérieur de 96 ou 144 fibres entrant dans un bâtiment ou dans une boîte génère suffisamment d'épissures pour amortir tout kit d'épissurage au cours du projet lui-même.
- Le trajet est long et le budget de perte est serré. Chaque 0,2 dB économisé par épissure se cumule sur des dizaines d'épissures en série ; sur un segment métropolitain comportant 48 épissures, la différence entre 0,05 dB et 0,3 dB par épissure représente plus de 10 dB — une marge de liaison entière. Les longues portées de câble monomode extérieur G.652D sont planifiées précisément autour de ces budgets.
- La perte par réflexion compte. Les liaisons numériques haut débit, les routes DWDM et les superpositions CATV sont toutes sensibles aux réflexions ; une épissure sans interface verre-verre est la solution propre.
- Il existe un programme d'épissurage continu. Les entrepreneurs, les FAI et les services publics qui épissent chaque semaine sont les propriétaires naturels d'un équipement de fusion ; le kit s'amortit en tant qu'outil, non en tant que dépense de projet.
- La spécification l'exige. De nombreux appels d'offres pour des travaux de backbone et d'opérateur spécifient simplement l'épissure par fusion, et la spécification est ici la protection de l'acheteur : elle garantit l'épissure à plus faible perte disponible et un enregistrement vérifiable par OTDR pour chaque fibre.
Quand l'épissure mécanique a du sens
L'épissure mécanique trouve sa place dans des conditions presque opposées :
- Peu d'épissures, intervention unique. Une rénovation de campus, une petite entrée d'immeuble ou une branche de réparation avec une douzaine ou deux d'épissures ne justifient pas la mobilisation d'un programme d'épissurage, et la prime par ensemble est négligeable au regard de la valeur totale du projet.
- Pas d'opérateur formé et pas le temps d'en former un. Lorsque l'équipe terrain termine déjà les connecteurs avec assurance, les épissures mécaniques maintiennent l'ensemble de l'intervention dans ses compétences existantes.
- FTTH et terminaisons au dernier mètre. Les connecteurs installables sur le terrain sur câble de branchement sont par conception un produit d'épissure mécanique ; des millions de foyers sont raccordés ainsi chaque année parce qu'un épisseur à chaque domicile d'abonné est économiquement absurde.
- Rétablissement d'urgence. Rétablir un câble coupé avec des épissures mécaniques pendant la nuit et refaire correctement les épissures par fusion lors d'une fenêtre planifiée est une pratique standard en extérieur — d'abord la rapidité, ensuite la permanence.
- Mou limité et accès ultérieur possible. Dans les boîtiers où le mou de fibre est rare, une épissure réouvrable évite de recouper la fibre à chaque reprise.
L'architecture hybride que la plupart des réseaux utilisent réellement
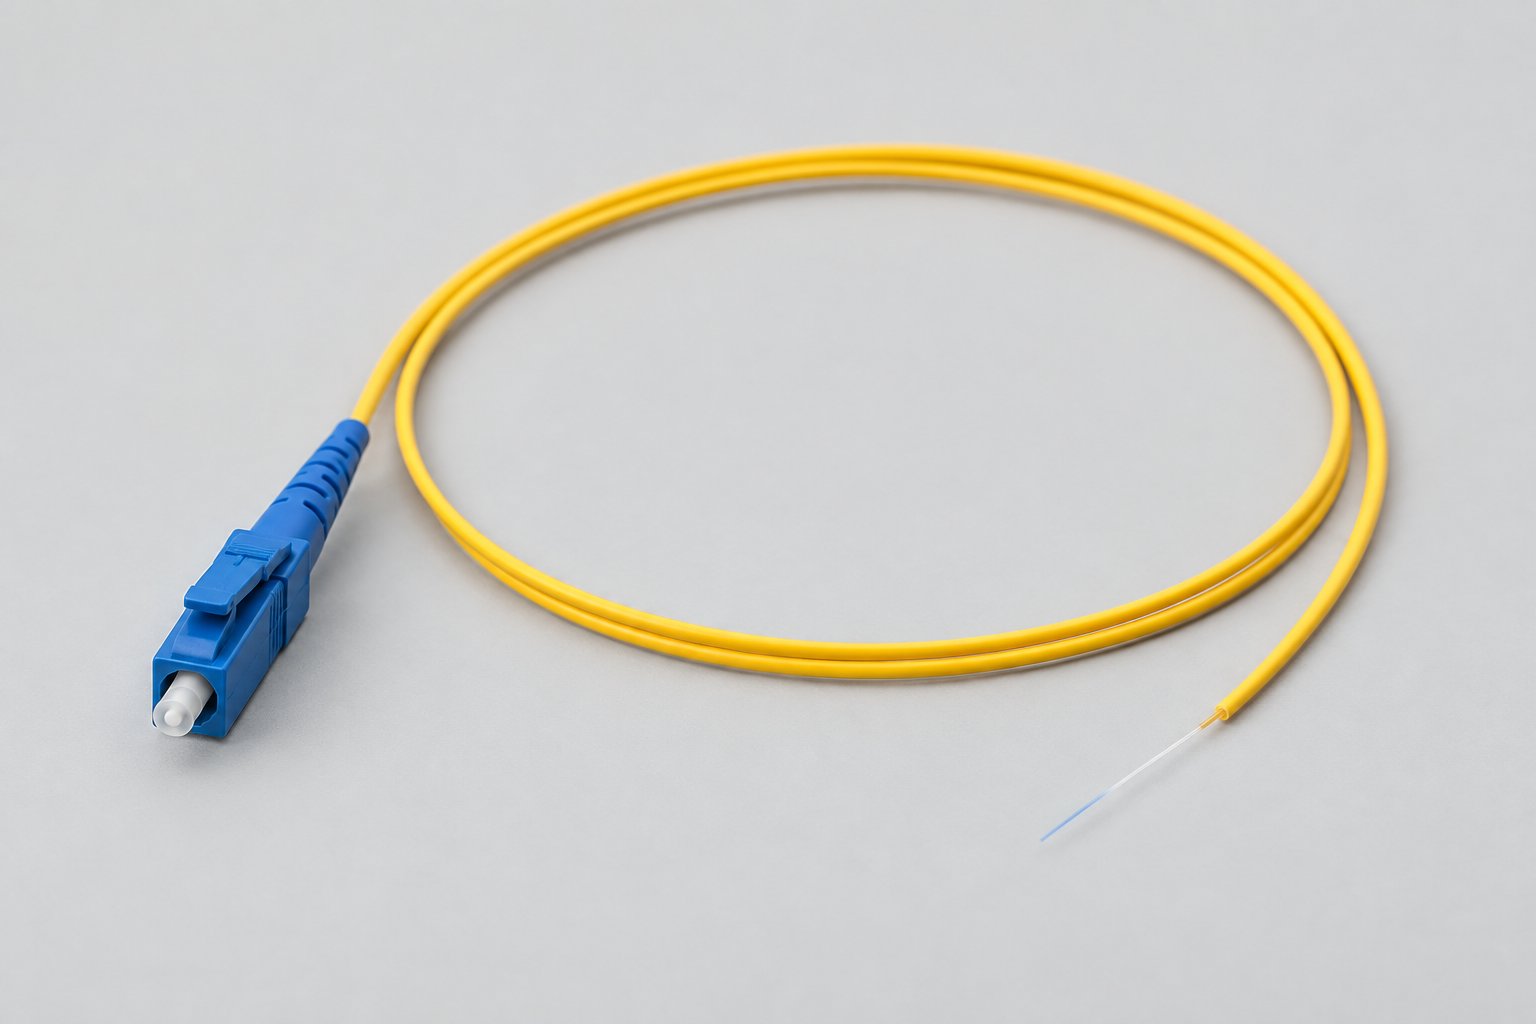
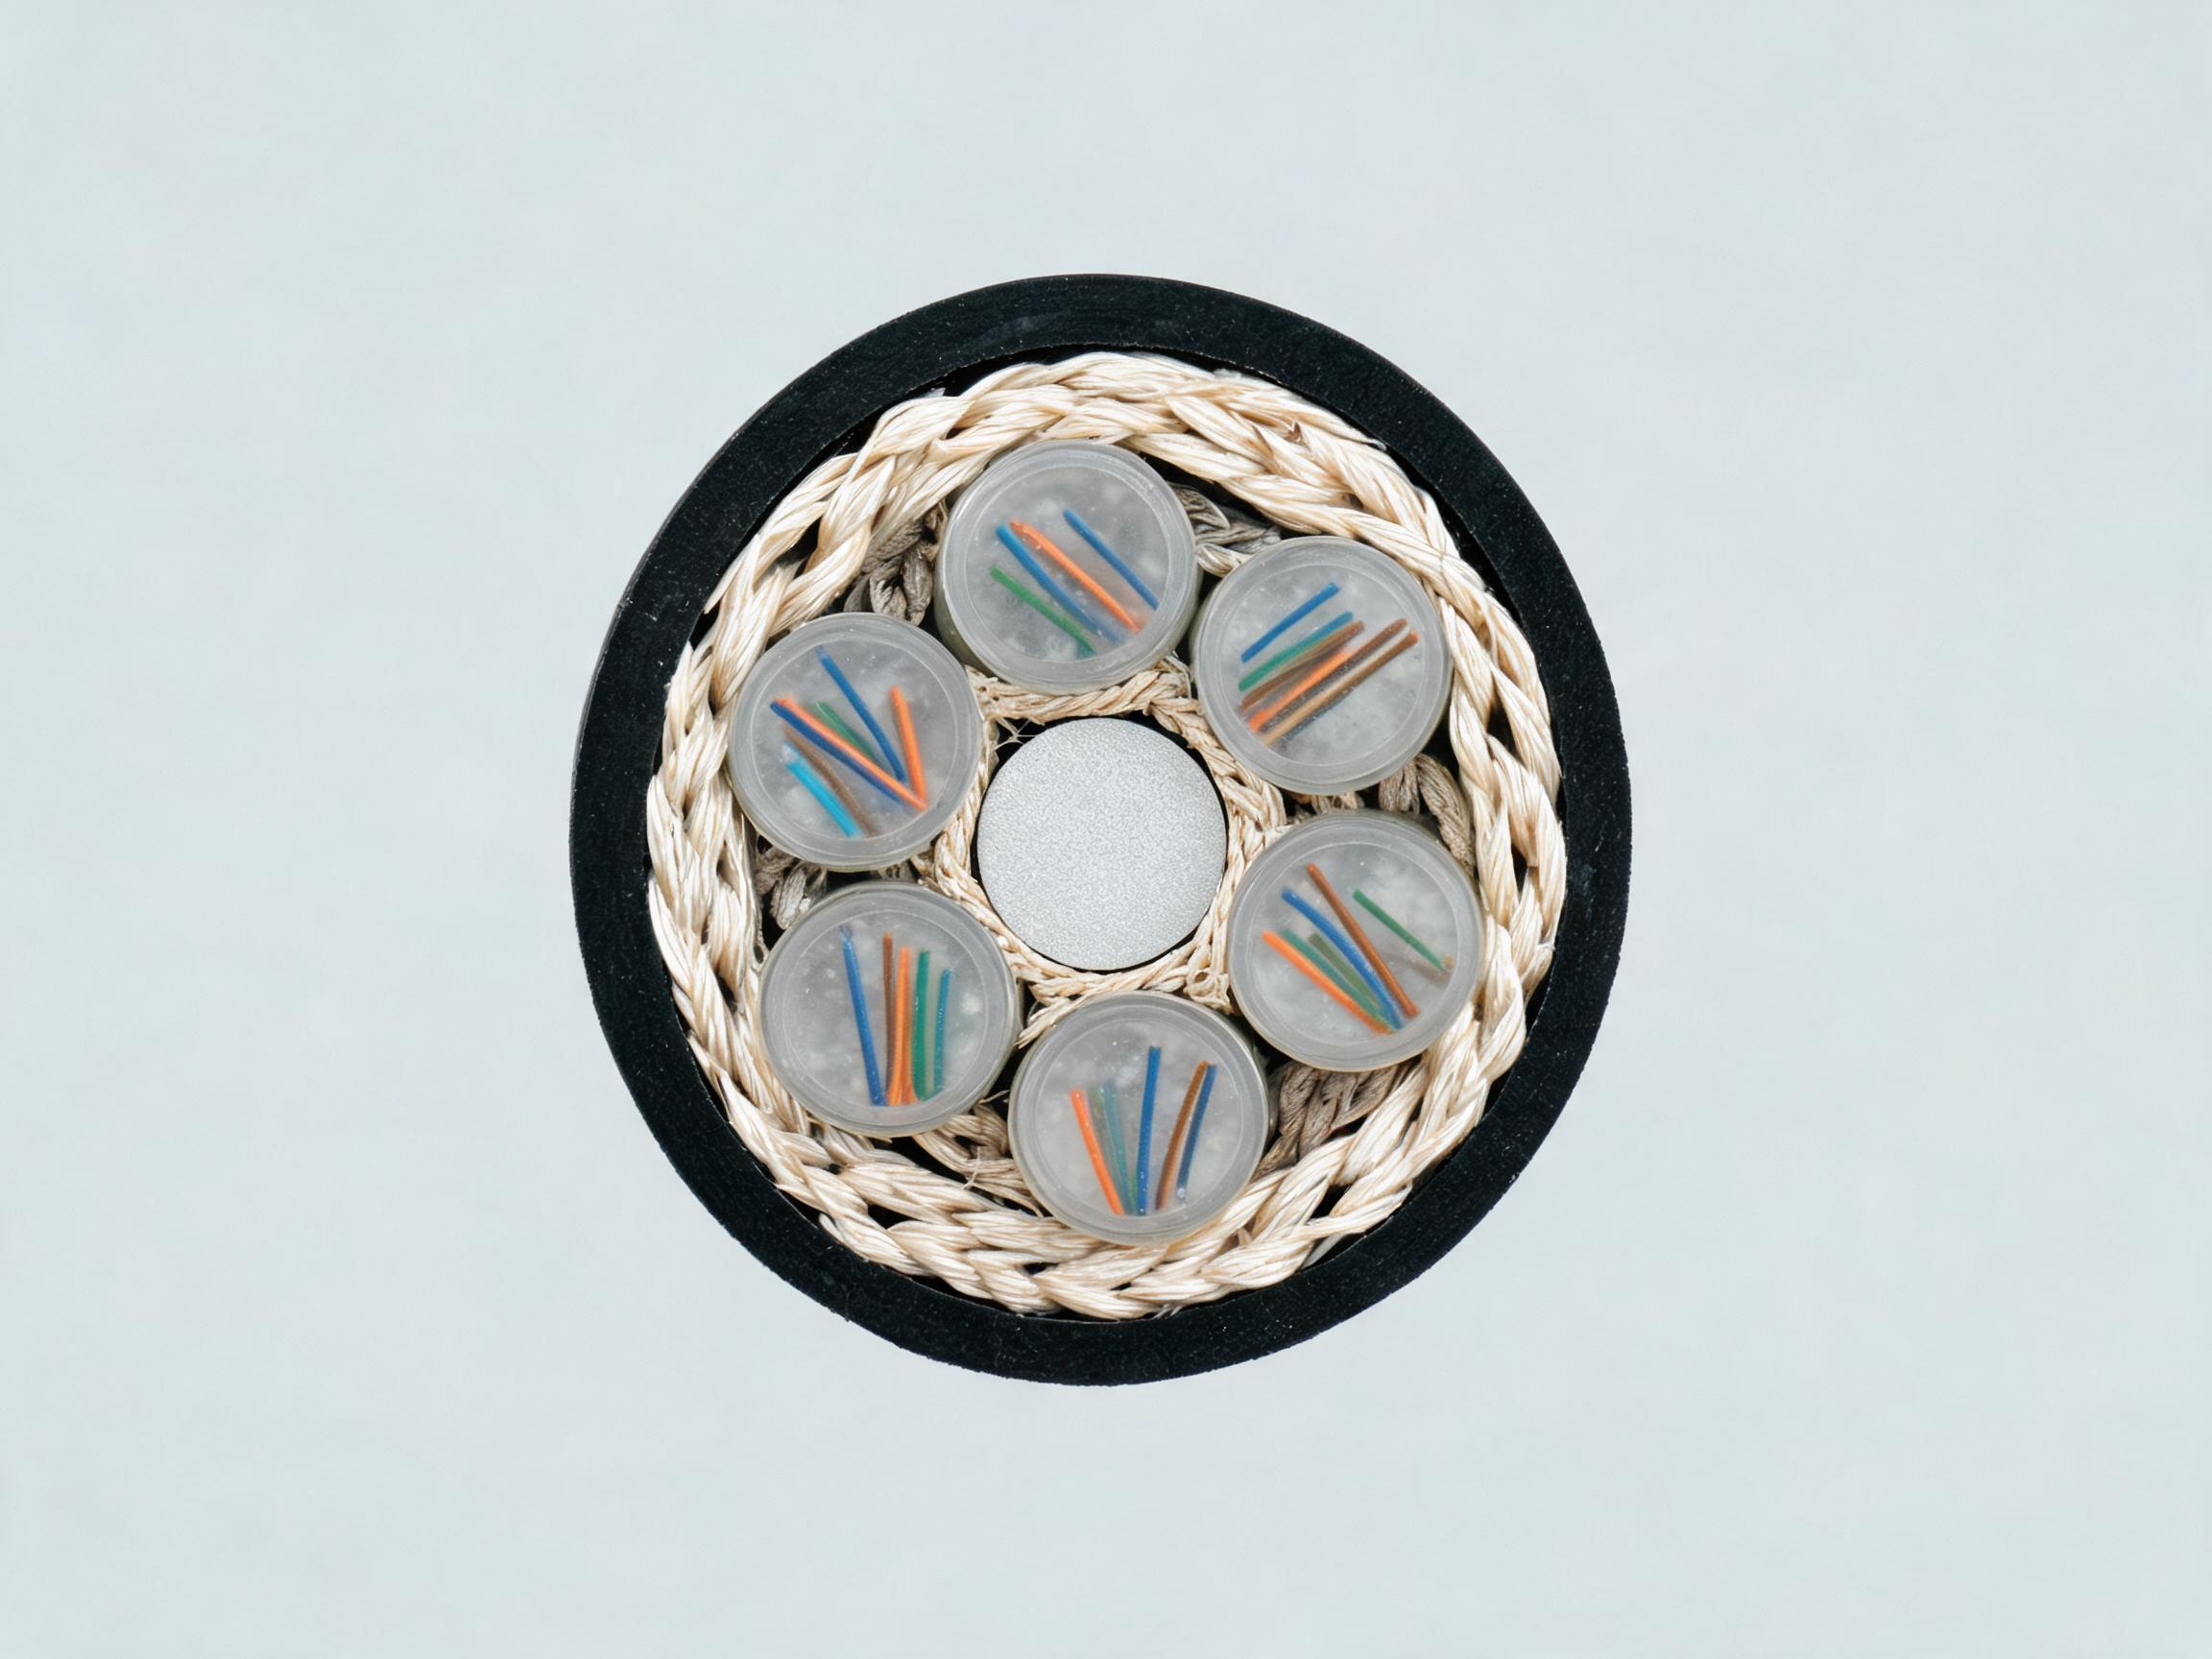
Prenez du recul par rapport à la comparaison binaire et observez comment les installations d'entrée réelles sont construites : elles combinent les deux philosophies en plaçant chaque méthode là où elle est la plus forte. Le câble extérieur arrive avec une construction à tubes lâches remplis de gel. À l'intérieur du boîtier d'entrée ou de l'ODF, chaque fibre est épissée par fusion à une pigtail — une épissure courte, réalisée par l'épisseur de l'équipe, dans un bloc d'épissures où la fusion est la plus économique. Le connecteur de la pigtail, en revanche, n'est pas réalisé sur le terrain : il est terminé en usine, poli et testé avant expédition.
Cette répartition des tâches est délibérée et mérite d'être comprise par l'acheteur, car elle correspond précisément aux forces du travail en usine et sur le terrain. La terminaison des connecteurs est l'opération terrain la moins reproductible — elle dépend de l'angle de clivage, du durcissement de l'époxy, de la qualité du polissage et de la manipulation de la férule dans une baie active. L'épissure par fusion, en revanche, est l'opération terrain la plus reproductible, avec un résultat mesuré par la machine pour chaque épissure. Déplacer le connecteur en usine et laisser l'épissure sur le terrain donne à chaque fibre exactement une opération terrain, et c'est l'opération que l'équipe maîtrise le mieux.
Les chiffres rendent l'argument concret. Sur une pigtail terminée en usine, la perte d'insertion est généralement spécifiée à ≤0,3 dB avec un maximum de ≤0,5 dB, et la perte par réflexion à ≥50 dB pour les faces terminales UPC et ≥60 dB pour les faces terminales APC, mesurées sur l'assemblage fini ; combinée à une épissure par fusion à environ 0,05 dB typique, le trajet optique total du câble au port du panneau reste confortablement dans la tolérance de 0,75 dB à 1,0 dB que la plupart des budgets de liaison allouent à la terminaison. Tous les chiffres sont des valeurs typiques — les chiffres contractuels sont ceux de la fiche de spécifications fournie avec la commande. La face terminale polie en usine se comporte également différemment d'une face polie sur le terrain à la réception : elle arrive avec son dossier de test, et la valeur mesurée à la réception doit correspondre à ce dossier plutôt que dépendre du technicien qui a construit le port ce jour-là.
Spécifier correctement la pigtail fait donc partie de la décision d'épissurage. Faites correspondre la famille de connecteurs au panneau (SC, LC ou FC), la qualité de fibre au câble épissé (monomode G.652D ou multimode OM3/OM4) et la face terminale au reste de la liaison — mélanger UPC et APC dans un même trajet est une cause classique de perte par réflexion élevée. Notre guide pour lire les spécifications des cordons de raccordement : perte d'insertion, perte par réflexion et types de polissage explique comment ces chiffres sont indiqués sur les fiches techniques, et comment les adaptateurs et le matériel d'accouplement complètent le trajet, comme décrit dans notre guide d'achat des cordons de raccordement et adaptateurs.
Liste de contrôle d'approvisionnement pour les méthodes de terminaison
Que vous achetiez la terminaison comme service auprès d'un installateur ou comme composants auprès d'un fabricant, les questions ci-dessous transforment l'analyse ci-dessus en une liste de contrôle que vous pouvez joindre à votre demande de prix (RFQ) :
- Indiquez explicitement le nombre et la disposition des épissures. Nombre de fibres par câble, nombre de boîtiers, nombre d'entrées de bâtiment, et quelles épissures sont permanentes ou susceptibles d'être réouvertes. Le volume décide de l'économie.
- Exigez les chiffres de perte avec leur base. Demandez la perte d'insertion typique et maximale par type d'épissure, la spécification de réflectance et la méthode de test (estimation de l'épisseur, OTDR bilatéral, mesure de perte d'insertion). N'acceptez que des chiffres énoncés comme « sous réserve de la fiche de spécifications » avec les documents produit réels joints.
- Spécifiez la méthode de réception. Pour les programmes de fusion, les traces OTDR par fibre avec un seuil de réussite défini sont la norme. Pour les épissures mécaniques, exigez une mesure bilatérale lorsque la réflectance compte.
- Confirmez la propriété des équipements et consommables. Si l'installateur apporte un épisseur, la mobilisation est-elle facturée par projet ou amortie par épissure ? Si vous achetez des ensembles mécaniques, confirmez la plage de température de fonctionnement et si la conception est réouvrable.
- Planifiez la protection et le stockage. Chaque épissure — fusionnée ou mécanique — nécessite une manchette ou un logement avec décharge de traction et un stockage de mou ; le plan du boîtier et des plateaux fait partie du même achat. Notre guide des boîtiers d'épissure lié ci-dessus couvre la logique de dimensionnement.
- Pour les pigtails et les terminaisons en usine, demandez le dossier de test. Les extrémités terminées en usine doivent être livrées avec la perte d'insertion et la perte par réflexion mesurées. Confirmez la famille de connecteurs, la qualité de fibre, la face terminale et la gaine par configuration, ainsi que la base de la garantie — tous les produits de fibre optique Nexora bénéficient d'une garantie de 12 mois à compter de la date d'expédition.
Pour un point de départ structuré sur ce qui doit figurer d'autre dans une demande de devis, consultez notre guide sur les informations à inclure dans une demande de prix (RFQ) de câble à fibre optique.
Deux scénarios concrets : application du cadre de décision
Les critères abstraits deviennent plus clairs sur des trajets concrets ; voici donc deux projets du type de ceux que nos clients mènent, traités selon le cadre ci-dessus.
Scénario A : un segment de backbone métropolitain de 72 fibres
Un opérateur étend un anneau métropolitain : 9 km de câble extérieur, trois boîtiers d'épissure le long du trajet et une entrée de bâtiment aboutissant à un ODF de 72 ports. Le nombre d'épissures est d'environ 144 dans les boîtiers plus 72 pigtails à l'entrée — plus de 200 épissures sur un seul projet. Le budget de perte autorise environ 25 dB pour la portée, dont l'atténuation de la fibre à 1310 nm consomme environ 3,2 dB sur 9 km (à la valeur typique de ≤0,36 dB/km pour un câble G.652D, sous réserve de la fiche de spécifications), laissant une marge généreuse pour les épissures mais aussi de la marge pour la sensibilité de réflectance DWDM. L'installateur réalise des épissures par fusion chaque semaine. La décision est sans ambiguïté : fusion partout, réception OTDR par fibre, épissures mécaniques uniquement dans le kit de rétablissement. Les 72 pigtails à l'entrée sont terminées en usine SC/UPC, chaque fibre recevant exactement une épissure par fusion sur le terrain. Dans ce scénario, spécifier des épissures mécaniques pour « économiser le coût de l'équipement » ajouterait des dizaines de dB de risque cumulé sur la marge de perte et échouerait de toute façon à la spécification de réception de l'opérateur.
Scénario B : une rénovation de campus avec 18 épissures
Une université relie cinq bâtiments avec du câble de colonne montante intérieur et de courtes portées extérieures entre fourreaux. L'intégrateur chiffre l'intervention, terminaison comprise. Nombre total d'épissures : environ 18, réparties sur six emplacements, chaque emplacement comptant deux à quatre épissures. Personne dans l'équipe n'utilise un épisseur au quotidien ; l'opérateur formé le plus proche est sous-traité à la journée. Ici, l'analyse de croisement favorise une réponse mixte : utiliser des ensembles d'épissure mécanique aux petits points répartis — chacun coûte quelques dollars contre une mobilisation d'épissurage mesurée en centaines — et réserver une journée de fusion sous-traitée pour l'entrée de bâtiment où 12 fibres aboutissent dans l'ODF et deviennent des pigtails. La performance optique totale reste confortablement dans la tolérance de 0,75 dB par terminaison, et l'équipe technique du campus, qui maintiendra le réseau avec deux techniciens et une caisse à outils, hérite d'un réseau qu'elle peut entretenir sans appeler un spécialiste pour chaque réparation.
Le schéma se généralise : la densité d'épissures et l'organisation de maintenance qui héritera du réseau décident de la répartition, et non la fidélité à l'une ou l'autre technologie.
Erreurs d'approvisionnement courantes en matière d'épissurage
Dans les devis que nous examinons, la même poignée d'erreurs revient régulièrement. Chacune est évitable dès le stade de la RFQ :
- Spécifier la méthode sans le nombre d'épissures. Un appel d'offres qui indique « épissure par fusion » pour une rénovation de 10 épissures paie une mobilisation de fusion sans bénéfice de performance ; un appel d'offres qui laisse la méthode ouverte sur un backbone de 200 épissures invite l'installateur à choisir la voie la moins chère, qui est rarement celle à plus faible perte. Indiquez le nombre et laissez-le dicter la méthode.
- Comparer des pertes de fiche technique établies par des méthodes de test différentes. Une épissure annoncée « 0,1 dB (estimation de l'épisseur) » n'est pas la même affirmation que « 0,3 dB (OTDR bilatéral) ». Lorsque vous comparez des fournisseurs, normalisez d'abord la méthode de mesure.
- Oublier la manchette et le plateau dans le budget. Les manchettes de protection d'épissure, l'espace des plateaux et la longueur de mou sont de petits postes qui deviennent des problèmes de planning lorsqu'ils sont omis. Si les boîtiers sont sous-dimensionnés pour le nombre d'épissures, les épissures elles-mêmes en souffrent.
- Commander des pigtails sans la matrice de configuration. La famille de connecteurs, la qualité de fibre, la face terminale et la longueur de gaine doivent être listées par groupe. Une livraison de pigtails SC/UPC arrivant pour un panneau APC est un retard de deux semaines caché dans une ligne manquante de la commande.
- Confondre garantie et qualité d'exécution. La garantie de 12 mois du fabricant à compter de l'expédition couvre les défauts des composants ; la garantie de qualité d'exécution de l'installateur couvre les épissures. Les réseaux qui documentent les deux à la réception résolvent la responsabilité des défauts en quelques jours au lieu de plusieurs mois.
Maintenance et reprises dans les années suivant la réception
La méthode de terminaison choisie à la construction continue de rapporter — ou de coûter — pendant toute la durée de vie du réseau ; il vaut donc la peine de planifier le comportement de maintenance au moment de l'achat.
Les réseaux construits sur l'épissure par fusion se maintiennent bien grâce à l'OTDR : une trace annuelle ou déclenchée par événement remesure chaque épissure du trajet et localise la dégradation à quelques mètres près, si bien que l'équipe arrive au bon boîtier avec la bonne clé de boîtier et le bon plan de mou. Refaire une épissure par fusion nécessite du mou dans le plateau — une raison de plus pour laquelle notre guide des boîtiers insiste sur un stockage de mou généreux. Prévoyez une reprise d'épissure par visite de boîtier comme marge de planification, et le calendrier de maintenance devient prévisible.
Les réseaux construits avec des épissures mécaniques se maintiennent bien grâce aux pièces de rechange : une boîte d'ensembles dans le placard des installations transforme la plupart des défauts d'épissure en réparation le jour même par l'équipe interne. La discipline à conserver est la propreté — la chambre de gel ne pardonne pas la poussière — et l'habitude de remplacer plutôt que de réutiliser un ensemble dont la perte a augmenté. Sur les réseaux où les deux méthodes coexistent, le kit de rétablissement contient des ensembles mécaniques pour la rapidité, et le calendrier des travaux planifiés réserve l'épisseur pour la permanence, exactement comme dans le manuel de rétablissement ci-dessus.
Enfin, gardez les enregistrements de l'état final à jour. Les traces OTDR de réception, les dossiers de test en usine de chaque pigtail et cordon de raccordement, et les schémas d'implantation des boîtiers sont les documents qui font de la maintenance de la cinquième année une routine plutôt qu'un projet d'archéologie. Les fournisseurs qui livrent des composants mesurés et documentés — et une RFQ qui demande ces enregistrements dès le départ — contribuent à ce modèle de maintenance avant même que la première épissure ne soit réalisée.
Questions fréquentes
Une épissure par fusion est-elle toujours meilleure qu'une épissure mécanique ?
En termes de performance optique pure, oui — perte plus faible et réflectance bien inférieure. Mais « meilleur » en approvisionnement signifie adapté au projet : sur une rénovation intérieure de 15 épissures sans équipement d'épissurage sur site, une épissure mécanique est plus rapide, moins chère et parfaitement adaptée. La fusion l'emporte lorsque les comptes de fibres sont élevés, que les budgets sont serrés en dB et qu'un programme d'épissurage existe déjà.
Combien de temps prend chaque type d'épissure ?
Un technicien formé réalise une épissure par fusion, manchette de protection comprise, en environ une à deux minutes de temps de travail. Une épissure mécanique prend environ deux à cinq minutes selon la conception de l'ensemble. Le temps machine et le temps de durcissement diffèrent ; comparez donc les temps de bout en bout sur vos propres équipes plutôt que les affirmations des fiches techniques.
Une épissure mécanique peut-elle être réutilisée ?
De nombreuses conceptions peuvent être ouvertes, nettoyées et remontées, ce qui constitue l'un de leurs avantages d'approvisionnement lorsque le stockage de mou est limité. L'état du gel se dégrade à chaque remontage ; traitez donc la réutilisation comme une tolérance de maintenance plutôt que comme une caractéristique illimitée, et confirmez la réouvrabilité sur la fiche technique du produit spécifique.
Les épissures mécaniques répondent-elles aux normes de réception des opérateurs ?
Cela dépend de l'appel d'offres. Les spécifications de backbone des opérateurs exigent presque toujours l'épissure par fusion avec des enregistrements OTDR par fibre. Les travaux d'accès et d'entreprise acceptent couramment les épissures mécaniques dans les limites de perte indiquées. La norme de réception est un document contractuel ; confirmez donc le seuil et la méthode de mesure avant de commander plutôt qu'après l'installation.
Pourquoi tant d'installations d'ODF utilisent-elles des pigtails plutôt que des connecteurs polis sur le terrain ?
Parce que la pigtail élimine l'opération terrain la moins reproductible — la terminaison des connecteurs — et la remplace par la plus reproductible — l'épissure par fusion. L'extrémité terminée en usine arrive polie et testée à ≤0,3 dB de perte d'insertion typique avec une perte par réflexion UPC ≥50 dB / APC ≥60 dB (valeurs typiques, sous réserve de la fiche de spécifications), et le test de réception se compare à un dossier d'usine plutôt qu'à des conditions de terrain.
Quelle formation l'épissure par fusion nécessite-t-elle ?
Au-delà d'un cours d'opérateur sur la machine spécifique, l'exigence réelle est une pratique quotidienne disciplinée : dénudage propre, clivages réguliers, calibration de l'arc pour les conditions locales et habillage soigné des plateaux. Les équipes qui épissent occasionnellement ont tendance à produire des résultats plus variables que ce dont la machine est capable, ce qui est une raison de plus pour laquelle les épissures isolées conviennent souvent mieux aux produits mécaniques.
Comment la garantie s'applique-t-elle aux produits liés à l'épissurage ?
Pour les composants fabriqués en usine tels que les pigtails, les cordons de raccordement et les adaptateurs, la garantie du fabricant couvre les défauts de fabrication. Tous les produits de fibre optique Nexora bénéficient d'une garantie de 12 mois à compter de la date d'expédition. La qualité d'exécution sur le terrain — l'épissure elle-même — relève de la garantie de qualité d'exécution de l'installateur, qui est un accord distinct et mérite d'être explicitement mentionné dans les contrats d'installation.
Quelle place chaque méthode occupe-t-elle dans un plan de rétablissement d'urgence ?
La pratique standard consiste à utiliser des épissures mécaniques pour le rétablissement nocturne — pas d'alimentation, pas d'équipement, voie la plus rapide vers le service — suivies de reprises par fusion lors d'une fenêtre de maintenance planifiée. Conserver un petit stock d'ensembles d'épissure mécanique avec le kit de rétablissement est une assurance peu coûteuse pour tout réseau présentant une exposition aérienne ou enterrée directement.
Travailler avec Nexora sur la planification des terminaisons
Nexora Communications fabrique des câbles à fibre optique, des cordons de raccordement, des pigtails et des adaptateurs à Shenzhen, en approvisionnant des programmes OEM/ODM et des acheteurs de projets dans plus de 50 pays. La planification des terminaisons se situe à l'intersection de nos lignes de produits : les câbles extérieurs et intérieurs qui transportent la fibre jusqu'au point d'épissure, les pigtails terminées en usine qui reçoivent l'épissure par fusion, et les cordons de raccordement et adaptateurs qui complètent le trajet du panneau à l'équipement.
Comme chaque configuration est différente, nous établissons un devis par projet : indiquez-nous les comptes de fibres, la méthode de déploiement, les familles de connecteurs et les faces terminales, et nous confirmerons la construction de câble correspondante, les configurations de pigtails et l'emballage pour votre plan d'épissurage. Les chiffres de performance de cet article sont des valeurs industrielles typiques données à titre indicatif pour la planification ; la fiche de spécifications émise avec votre commande est le document contractuel pour chaque paramètre, et tous les produits sont couverts par une garantie de 12 mois à compter de la date d'expédition. Lorsque vous serez prêt à aligner câble, pigtails et matériel de terminaison pour votre prochaine construction, notre équipe est à une demande de devis de vous.
Vous planifiez une construction de fibre et avez besoin de composants de câble et de terminaison livrés testés et documentés ? Communiquez-nous le détail de votre tracé et le nombre de fibres, et nous vous retournerons une proposition de configuration accompagnée des fiches techniques complètes.