
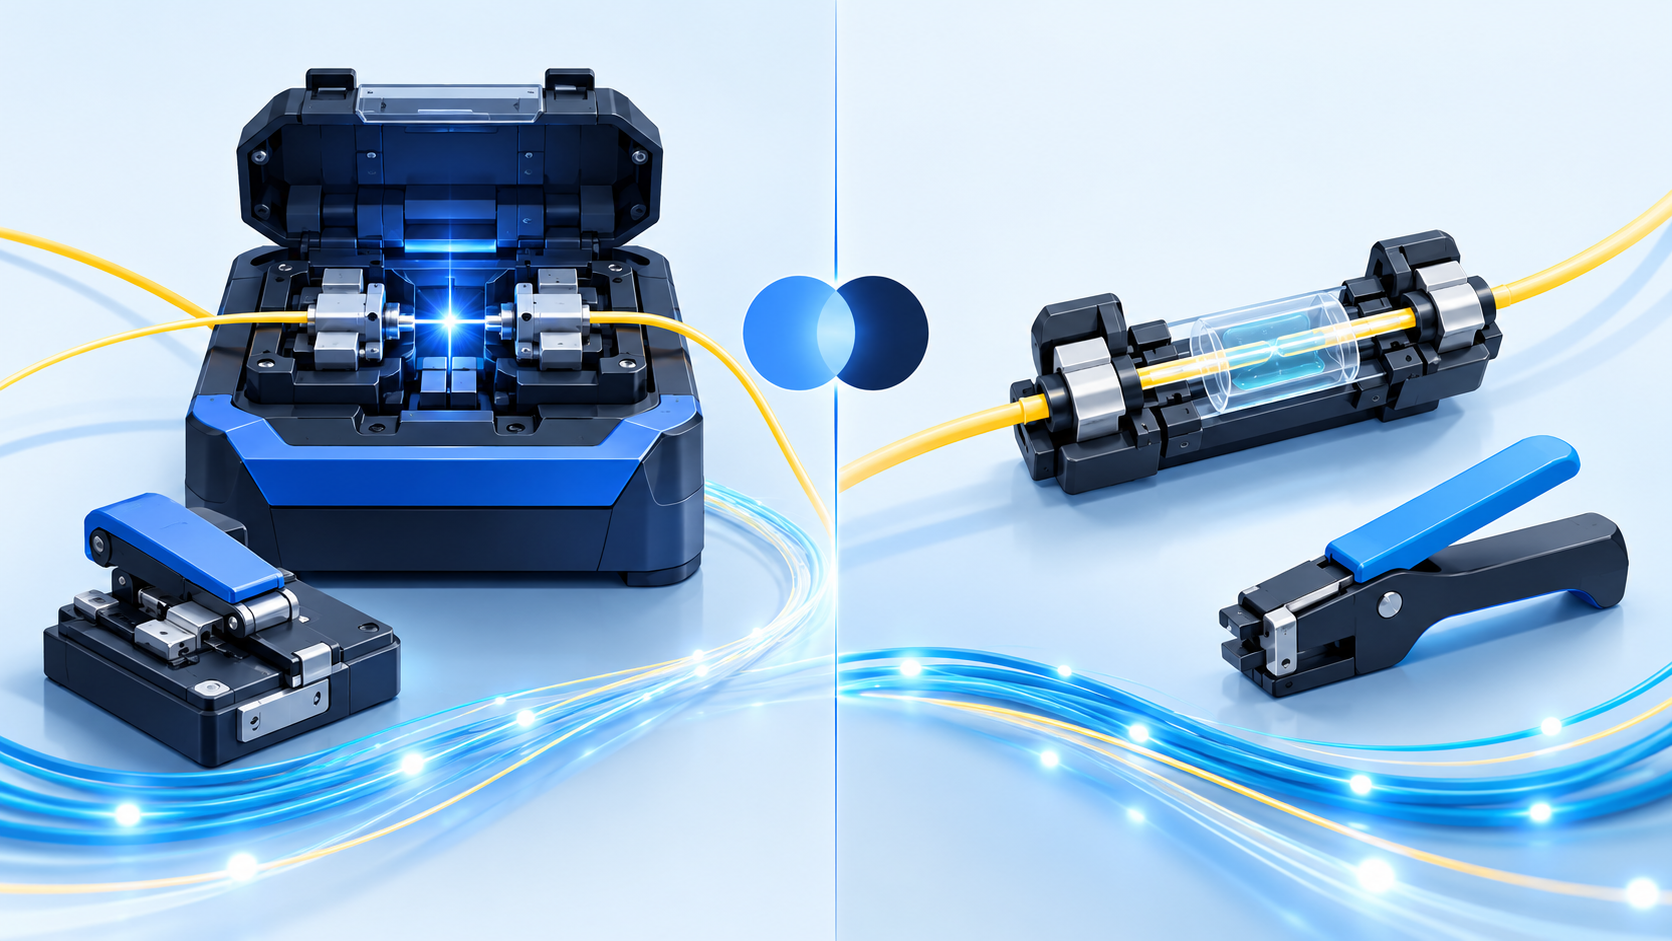
دليل للمشتري في قطاع الأعمال (B2B) للاختيار بين اللحام الانصهاري واللحام الميكانيكي: كيفية عمل كل منهما، ومقارنة الفقد والتكلفة، والمواضع التي تناسب كل طريقة، وبنى الأسلاك الطرفية الهجينة، وقائمة تحقق للمشتريات.
كل وصلة ألياف بصرية، مهما كان طولها أو قصرها، تنتهي عند وصلة لحام أو موصل، والطريقة التي تختارها لربط الألياف ببعضها تحدد كيفية أداء تلك الوصلة على مدى العشرين سنة القادمة. بالنسبة لمشتري المشاريع ومتكاملي الشبكات ومقاولي الاتصالات، غالباً ما يتوقف القرار على تقنيتين: اللحام بالصهر، حيث يقوم قوس كهربائي بدمج طرفي ليف مُجهَّزين في قطعة زجاجية متصلة، واللحام الميكانيكي، حيث يتم تثبيت طرفي ليف مشقوقين في محاذاة دقيقة داخل تجميعة ميكانيكية مملوءة بجل مطابق لمعامل الانكسار. تنتج كلتا الطريقتين وصلة فعّالة. وتُستخدم كلتاهما يومياً في الشبكات الحقيقية. لكنهما تختلفان بشكل حاد في تكلفة المعدات، والتكلفة لكل وصلة، وأداء الفقدان، ومتطلبات المهارة، وسلوك إعادة العمل، والموثوقية طويلة المدى — واختيار الطريقة الخاطئة لمشروع معين إما يرفع الميزانية أو يضر بميزانية الفقدان.
هذا الدليل مكتوب للشخص الذي يوقّع أمر الشراء. يشرح كيفية عمل كل طريقة فعلياً، وما تبلغه تكلفة كل منهما في الممارسة، وكيف تقارن أرقام الفقدان والموثوقية بينهما، وظروف المشروع التي تفضّل كل طريقة. ويُختتم بقائمة تحقق للمشتريات يمكنك استخدامها عند طلب عروض الأسعار، بحيث تتوافق طريقة الإنهاء المحددة في مناقصتك مع المعدات والمهارات ونموذج الصيانة الذي تمتلكه فعلاً.
لماذا تُعد طريقة الإنهاء قراراً شرائياً وليس مجرد قرار فني
على الورق، يبدو اللحام كتفصيل هندسي ميداني — شيء يتولاه طاقم التركيب بعد سحب الكابل. عملياً، تقود طريقة الإنهاء أربعة بنود تكلفة تظهر في ميزانية مشروعك قبل لحام أول ليف بفترة طويلة:
- المعدات الرأسمالية. تشكل آلة اللحام بالصهر، وآلة شق الألياف، وأكمام حماية اللحام، وجهاز OTDR أو مصدر ضوء ومقياس قدرة، طقماً يكلف عدة آلاف من الدولارات قبل إجراء أول وصلة. يتطلب اللحام الميكانيكي فقط آلة شق وتجميعات اللحام نفسها، التي تكلف بضعة دولارات لكل منها.
- تكلفة المواد الاستهلاكية لكل وصلة. يكلف كم حماية اللحام بالصهر سنتات؛ وتنخفض التكلفة المطفأة لآلة اللحام لكل وصلة مع ارتفاع عدد الوصلات. تكلف تجميعة اللحام الميكانيكي بضعة دولارات في كل مرة، سواء أجريت عشر وصلات أو عشرة آلاف.
- مهارة العمالة والوقت. اللحام بالصهر سريع بمجرد تدريب المشغل — وصلة في أقل من دقيقة بكثير من وقت الآلة — لكن التدريب ومعايرة الآلة والانتظام في النظافة ليست أموراً تافهة. يستغرق اللحام الميكانيكي وقتاً أطول قليلاً لكل وصلة لكنه يحتاج إلى تدريب أقل بكثير.
- نموذج إعادة العمل والصيانة. اللحام بالصهر دائم؛ وإعادة صنعه تعني قطع الليف إلى الخلف واللحام مرة أخرى، مما يستهلك احتياطي الكابل. يمكن غالباً إعادة فتح اللحام الميكانيكي وتنظيفه وإعادة تجميعه في الموقع دون قطع الليف — وهو أمر قيّم في المواقع التي يكون فيها تخزين الاحتياطي محدوداً أو حيث قد يحتاج اللحام إلى إعادة وصول.
ولأن هذه البنود الأربعة تتناسب بشكل مختلف مع عدد الوصلات، فإن الطريقة «الأفضل» تعتمد على الحجم. كابل رئيسي بـ 144 ليفاً يدخل إلى علبة لحام واحدة ينتج كتلة كبيرة من الوصلات حيث يفوز اللحام بالصهر بشكل حاسم من حيث التكلفة والأداء. أما تحديث حرم صغير به دستة وصلات، وبلا معدات لحام في الموقع وبلا مشغل مدرب، فقد يكتمل أسرع وأرخص باستخدام وصلات ميكانيكية. يقدم باقي هذا المقال الأرقام والظروف الكامنة وراء هذا الاختيار.
ما هو اللحام بالصهر فعلياً
يجمع اللحام بالصهر بين ليفين بصريين عن طريق صهر طرفيهما المُجهَّزين معاً بقوس كهربائي مُتحكَّم فيه، مما ينتج وصلة بدون فجوة مادية تقريباً وبمسار زجاجي متصل. والتسلسل موحد عبر الآلات ويستحق الفهم، لأن كل خطوة تؤثر على الفقدان النهائي:
- التعرية. تُعرَّى الطبقة الخارجية للليف وخيوط القوة والغلاف الواقي 250 ميكرومتر للكشف عن الغلاف الزجاجي 125 ميكرومتر. يجب الحفاظ على أدوات التعرية نظيفة؛ فالغلاف المخدوش في هذه المرحلة يصبح كسراً مستقبلياً.
- التنظيف. يُمسح الزجاج العاري بمناديل خالية من الوبر وكحول أيزوبروبيل. تؤدي بقايا الجل أو الغبار على الغلاف إلى خطأ كاميرات المحاذاة في آلة اللحام في تقدير موضع القلب وترفع الفقدان المُقدَّر.
- الشق. يُشق الليف لإنتاج وجه نهايي عمودي على محور الليف، عادةً في حدود درجة واحدة باستخدام آلة شق عالية الجودة. زاوية الشق هي أكبر مساهم يمكن التحكم فيه في فقدان اللحام بالصهر: فالشق الرديء يظهر فوراً في قراءة الفقدان المُقدَّر لآلة اللحام.
- التحميل والمحاذاة. يُحمَّل الليفان في حاملي آلة اللحام. تحاذي الآلة القلوب، إما عن طريق توصيف أسطح الغلاف (أنظمة محاذاة الأخدود V الثابت أو محاذاة المظهر الجانبي) أو عن طريق محاذاة قلب-إلى-قلب باستخدام التصوير عبر الليف، مما يحقق نتائج أدق على الألياف ذات الأشكال الهندسية المختلفة.
- الصهر. يُطلق القوس، فيصهر الطرفين ويدمجهما بتداخل مُتحكَّم فيه. تضبط آلات اللحام الحديثة قدرة القوس ومدته حسب نوع الليف والظروف المحيطة.
- الحماية. يُنقل اللحام العاري إلى كم حماية حراري، يُقلَّص على الوصلة لاستعادة القوة الميكانيكية قبل لف الليف في صينية اللحام.
النتيجة هي وصلة تكاد تكون غير مرئية بصرياً. عادةً ما تقيس وصلات اللحام بالصهر المصنوعة بآلة معايرة وشق نظيف حوالي 0.05 ديسيبل، والوصلات المنفذة جيداً تقع بشكل روتيني عند أو أقل من حوالي 0.1 ديسيبل؛ هذه قيم صناعية نموذجية، ويجب تأكيد رقم القبول لمشروعك الخاص مقابل ورقة المواصفات الصادرة مع الطلب وطريقة الاختبار في عقدك. الانعكاسية في اللحام بالصهر منخفضة للغاية لعدم وجود واجهة مادية بين أسطح الزجاج — لا يوجد انعكاس فرينل، ولهذا يُفضَّل اللحام بالصهر على المسارات الطويلة وتراكبات CATV وأي وصلة يكون فيها فقدان العودة مهماً.
المعدات وراء برنامج اللحام بالصهر
قدرة اللحام بالصهر هي طقم، وليست مجرد آلة. العناصر الأساسية هي آلة اللحام بالصهر نفسها، وآلة شق ألياف دقيقة، وأدوات تعرية، وكحول ومناديل خالية من الوبر، وأكمام حماية اللحام، وسطح عمل أو مأوى يبقي الغبار والرياح بعيداً عن منطقة اللحام. للتحقق تحتاج إما إلى جهاز OTDR أو مصدر ضوء ومقياس قدرة؛ يمنحك OTDR فقدان كل لحام على طول المسار وهو أداة القبول القياسية في المنشآت الخارجية. تحتاج الآلات أيضاً إلى معايرة دورية، والأقطاب الكهربائية إلى استبدال بعد عدد محدد من الأقواس — عادةً بضعة آلاف — لذا يرصد برنامج لحام جاد ميزانية لصيانة المواد الاستهلاكية، وليس فقط للشراء الأولي.
هذا الطقم هو بالضبط سبب كون اللحام بالصهر اقتصاداً قائماً على الحجم. بمجرد إنفاق رأس المال وتدريب الفريق، يهيمن على التكلفة الحدية للحام إضافي كم حماية يساوي بضعة سنتات ودقيقة من العمالة. المقاولون الذين يلحمون يومياً يوزعون تكلفة المعدات على آلاف الوصلات ويحصلون على أفضل أداء فقدان متاح في الميدان.
أين توجد وصلات اللحام بالصهر على شبكة حقيقية
تتركز وصلات اللحام بالصهر عند نقاط متوقعة: علب اللحام حيث ينتقل الكابل الخارجي أو يتفرع، والطابق حيث يُقسَّم كابل مدخل المبنى إلى أسلاك توصيل لموزع ODF، والانتقال من كابل خارجي بأنبوب فضفاض إلى كابل داخلي بغلاف ضيق. في منشأة المدخل النموذجية، يُلحم كل ليف من الكابل الخارجي بليف بصري سلك توصيل، ثم يهبط موصله المُنهَّى في المصنع في لوحة التوصيل. هذا الهجين — موصل مصنعي زائد لحام ميداني واحد لكل ليف — هو البنية السائدة في منشآت ODF الحديثة، ويُفحص بالتفصيل لاحقاً في هذا المقال. لمعالجة كاملة لكيفية إيواء تلك الوصلات واحتياطيها، راجع دليلنا لاختيار علبة لحام الألياف البصرية وإدارة تخزين الاحتياطي.
ما هو اللحام الميكانيكي فعلياً
يحاذي اللحام الميكانيكي طرفي ليف مشقوقين داخل تجميعة مصبوبة بدقة — جسم به أخدود V أو قناة شعرية، وأغطية أو مشابك تضغط الألياف للمحاذاة، وغرفة مملوءة بجل مطابق لمعامل الانكسار. يسد الجل الفجوة المجهرية بين طرفي الزجاج، مثبطاً انعكاس فرينل الذي تسببه فجوة هوائية عارية. لا تُصهر الألياف ولا تُدمج بشكل دائم؛ بل تُثبَّت في تماس بصري بالتجميعة. التسلسل الميداني أقصر من تسلسل الصهر:
- التعرية والتنظيف لليف تماماً كما في الصهر — تنطبق نفس انضباطات النظافة، لأن التلوث داخل اللحام الميكانيكي يُحتجز بشكل دائم في الجل.
- الشق لليف. جودة الشق لا تقل أهمية عن اللحام بالصهر؛ فالوجه النهائي المشقوق أو المائل داخل اللحام الميكانيكي ينتج فقداناً مرتفعاً لا يمكن لأي ضبط استعادته.
- الإدخال لليف الأول حتى يستقر، ثم الثاني، حتى يلتقي الطرفان المشقوقان في غرفة الجل.
- الإغلاق للتجميعة — اقلب الأغطية أو شغّل المشبك — ويكتمل اللحام. لا يوجد قوس، ولا وقت معالجة في التصاميم الأكثر شيوعاً، ولا كم حراري.
يُنتَج اللحام الميكانيكي أيضاً في شكل يعمل كموصل: موصلات قابلة للتركيب الميداني، التي تعقص أو تشد طرفاً ليفياً مصقولاً مسبقاً إلى ليف ميداني مشقوق. جعلت هذه المنتجات الإنهاء الميكانيكي الخيار الافتراضي لكابلات التوصيل FTTH والأعمال الداخلية الصغيرة حيث لن يغطي جهاز اللحام تكلفته أبداً.
أداء الفقدان جيد لكنه ليس في فئة الصهر. عادةً ما يقيس اللحام الميكانيكي عالي الجودة في نطاق حوالي 0.1 إلى 0.5 ديسيبل، مع 0.2 ديسيبل إلى 0.3 ديسيبل كمتوسط تخطيط واقعي للعمل الميداني؛ هذه قيم صناعية نموذجية والمواصفة الدقيقة تنتمي إلى ورقة بيانات المنتج الذي تشتريه. فقدان العودة أقل من اللحام بالصهر لأن سطحين زجاجيين يلتقيان عبر الجل بدلاً من أن يكونا قطعة زجاج واحدة متصلة — أداء الانعكاس عادةً في نطاق -35 ديسيبل إلى -50 ديسيبل حسب التصميم، وهو مقبول لمعظم وصلات الوصول والمؤسسات لكنه قيد حقيقي على الوصلات الرقمية عالية المعدل وتراكبات CATV حيث الانعكاسات تدهور جودة الإشارة.
الجاذبية: لا آلة، لا برنامج، لا انتظار
الحجة التجارية للحام الميكانيكي هي البساطة. لا توجد معدات رأسمالية تتجاوز آلة الشق والأدوات اليدوية، ولا استبدال أقطاب، ولا معايرة، ولا دورة تدريب للمشغل لأيام. فني يستطيع تعرية وتنظيف وشق الألياف — نفس المهارات المطلوبة لأعمال الموصلات — يمكنه إنتاج لحام فعّال في بضع دقائق. لانقطاعات الخدمة، غالباً ما يكون اللحام الميكانيكي أسرع إصلاح متاح: إعادة تعرية، إعادة شق، إدخال، انتهى. تحمل许多 أطقم العمل الخارجي حفنة من اللحامات الميكانيكية فقط كعنصر استعادة طارئ تحديداً لأنها لا تحتاج إلى طاقة ولا معدات.
إمكانية إعادة الاستخدام هي الميزة الثانية. لأن الألياف تُشد بدلاً من أن تُلحم، يمكن فتح معظم تصاميم اللحام الميكانيكي، وتنظيف الألياف وإعادة إدخالها، وإعادة صنع اللحام — بشرط تجديد غرفة الجل أو أن تكون التجميعة من النوع المصمم لإعادة الفتح. على المسارات الداخلية القصيرة حيث تخزين الاحتياطي ضئيل، تعد القدرة على إعادة صنع وصلة دون قطع الليف إلى الخلف فائدة تشغيلية حقيقية. تظهر الحدود في الأرقام: كل وصلة معاد صنعها تستهلك بعضاً من فعالية الجل، واللحام الميكانيكي جسم أكبر وأصلب من لحام بالصهر محمي، وهو ما يهم داخل صينية لحام مزدحمة.
الصهر مقابل الميكانيكي: المقارنة المباشرة
يجمع الجدول أدناه أرقام التخطيط في مكان واحد. جميع أرقام الفقدان هي قيم صناعية نموذجية للإرشاد؛ أما الأرقام التي تحكم اختبار القبول الخاص بك فيجب أن تأتي من أوراق بيانات تجميعات اللحام وأسلاك التوصيل والمعدات المحددة التي تشتريها، منصوصاً عليها «رهناً بورقة المواصفات».
| المعيار | اللحام بالصهر | اللحام الميكانيكي |
|---|---|---|
| فقدان الإدخال النموذجي | ~0.05 ديسيبل؛ روتينياً ≤0.1 ديسيبل | ~0.1–0.5 ديسيبل؛ متوسط تخطيط 0.2–0.3 ديسيبل |
| الانعكاسية النموذجية | منخفضة للغاية (لا واجهة زجاج–زجاج) | حوالي -35 إلى -50 ديسيبل حسب التصميم |
| المعدات الرأسمالية | آلة لحام، آلة شق، أدوات، طقم تحقق: عدة آلاف من الدولارات | آلة شق وأدوات يدوية فقط |
| المواد الاستهلاكية لكل وصلة | كم حماية، سنتات | تجميعة لحام، بضعة دولارات لكل منها |
| الوقت لكل وصلة (فني مدرب) | حوالي 1–2 دقيقة بما في ذلك الكم | حوالي 2–5 دقائق حسب التصميم |
| متطلب المهارة | تدريب مع ممارسة يومية | أدنى حد؛ مهارات مستوى الموصلات تكفي |
| اقتصاد عدد الوصلات | يتحسن مع الحجم | ثابت — التكلفة لكل وصلة ثابتة |
| نموذج إعادة العمل | القطع إلى الخلف وإعادة اللحام؛ يستهلك الاحتياطي | غالباً قابل لإعادة الفتح وإعادة الصنع في الموقع |
| الموثوقية طويلة المدى | ممتازة؛ وصلة زجاج دائمة | جيدة؛ تعتمد على تقادم الجل وتخفيف الإجهاد |
| الأنسب لـ | الكابلات الرئيسية، الخارجية، عالية عدد الألياف، المنشآت الجديدة | الأعمال الصغيرة، توصيلات FTTH، الاستعادة الطارئة |
عند القراءة عمودياً، يشرح الجدول اقتصاديات كل طريقة؛ وعند القراءة أفقياً، يشرح لماذا توجد البنى الهجينة. لا يفوز عمود واحد في كل صف، والمشاريع الحقيقية تخلط دائماً تقريباً بين الطريقتين — الصهر حيث تتركز أعداد الألياف، والميكانيكي حيث تكون الوصلات معزولة ونادرة.
نقطة التعادل في التكلفة: متى تغطي كل طريقة تكلفتها
أسرع طريقة للاختيار بين الطريقتين في مشروع معين هي إيجاد نقطة التعادل بين الاستثمار الرأسمالي والتكلفة لكل وصلة. صِغ النموذج بأرقام مقربة — المهم هو بنية القرار، لا الدولارات الدقيقة، التي تختلف حسب العلامة التجارية والمنطقة وشروط الشراء.
لنفترض أن طقم اللحام بالصهر — آلة لحام، آلة شق، مواد استهلاكية، ومعدات تحقق — يكلف حوالي 10,000 دولار أمريكي، وكل وصلة صهر تستهلك كماً زائد دقيقتين أو ثلاث من عمالة مدربة. ولنفترض أن تجميعة اللحام الميكانيكي تكلف حوالي 3 إلى 5 دولارات لكل وصلة بتكلفة معدات ضئيلة. عند 50 وصلة، يكون مسار الصهر قد أنفق الطقم كاملاً وأنتج وصلات تكلف مئات الدولارات لكل منها من حيث التكلفة المطفأة؛ يفوز الميكانيكي من حيث التكلفة وينجز المهمة. عند 2,000 وصلة، يكون الطقم قد أُطفئ إلى بضعة دولارات لكل وصلة وما زال ينخفض، والوصلات أسرع في الصنع، وفقدانها أقل — يفوز الصهر من حيث التكلفة والأداء ، وتتسع الفجوة مع كل وصلة إضافية.
ثلاثة تحسينات تجعل هذا النموذج أكثر واقعية. أولاً، نادراً ما تكون المعدات مخصصة لمشروع واحد: آلة لحام المقاول تُطفأ على مدار عامه كله من العمل، مما يحرك نقطة التعادل بشكل كبير إلى الأسفل — غالباً إلى وظائف من بضع عشرات الوصلات إذا كان الطقم موجوداً بالفعل. ثانياً، تختلف تكلفة العمالة حسب السوق؛ في المناطق ذات الأجور المرتفعة تعوض عملية الصهر الأسرع تكلفة الطقم عاجلاً. ثالثاً، تكاليف إعادة العمل غير متماثلة: اللحام الميكانيكي الفاشل يُعاد فتحه عادةً مجاناً، بينما اللحام بالصهر الفاشل يستهلك الاحتياطي، لكن معدل فشل الصهر على آلة معايرة منخفض جداً في الأساس. لذا تسأل المقارنة الصادقة ليس فقط «كم وصلة؟» بل «معدات من؟ عمالة من؟ وماذا يحدث عندما يجب إعادة صنع وصلة؟»
بالنسبة للمشترين الذين يشترون خدمات اللحام من مُركِّب بدلاً من امتلاك المعدات، تصبح نقطة التعادل بنداً في عرض السعر: يجب أن ينخفض التسعير لكل وصلة على أعداد الألياف الكبيرة انخفاضاً واضحاً عن أسعار الأعمال الصغيرة، وعرض سعر يسعّر 144 وصلة صهر بنفس سعر الوصلة الواحدة لـ 12 وصلة يستحق السؤال.
الأداء والموثوقية والنظرة طويلة المدى
الفقدان عند التركيب هو نصف القصة فقط؛ النصف الآخر هو كيفية سلوك الوصلة بعد خمس أو عشر أو عشرين سنة في الميدان. هنا تختلف الطريقتان في الآلية وليس في ترتيب بسيط.
اللحام بالصهر قطعة زجاج واحدة متصلة. بمجرد حمايتها بكمها وتثبيتها في صينية لحام، لا أجزاء متحركة ولا جل يتقادم ولا واجهة تزحف. أنماط الفشل الموثقة لديها ميكانيكية بالكامل تقريباً — ليف مُجهَد بسبب تخزين احتياطي رديء، أو صينية مسحوقة خلال زيارة لاحقة، أو تلف الكابل من القوارض يصل إلى نقطة اللحام. عندما تُصنع الوصلة نفسها جيداً، فإن إحصاءات الصهر طويلة المدى هي فعلياً إحصاءات الليف نفسه.
يعتمد اللحام الميكانيكي على بقاء ثلاثة عناصر مادية مستقرة: هندسة المحاذاة، وقوة الشد، والجل المطابق لمعامل الانكسار. التجميعات عالية الجودة مصممة لعقود من الخدمة، وأداؤها طويل المدى في البيئات الداخلية المعتدلة مُثبت جيداً. بنود المراقبة بيئية: الحرارة العالية المطولة أو دورات التجمد والذوبان يمكن أن تؤثر على خصائص الجل على مدى سنوات عديدة، وأي تجميعة يكون تخفيف الإجهاد فيها ناقص المواصفات يمكن أن تنقل الحمل إلى الليف. لهذا تستحق أرقام عمر العمر الافتراضي ونطاق درجة الحرارة في ورقة البيانات اهتماماً حقيقياً أثناء الشراء، ولهذا يجب تحديد اللحامات الميكانيكية في الخارج بنطاق درجة حرارة تشغيل مطابق للمسار — وهي نقطة يجب تأكيدها «رهناً بورقة المواصفات» للمنتج المسعّر فعلاً.
هناك أيضاً عدم تماثل في الاختبار يستحق المعرفة قبل القبول. تبلغ آلة اللحام بالصهر عن فقدان مُقدَّر لكل وصلة تصنعها، ثم يتحقق OTDR من تلك الوصلات بشكل مستقل على طول المسار بأكمله — سجل نظيف من مصدرين يطلبه معظم مالكي المشاريع في المنشآت الخارجية. تظهر اللحامات الميكانيكية أيضاً على أثر OTDR، لكن القياس الثنائي أكثر أهمية لها لأن انعكاسيتها أعلى؛ فالوصلة التي تبدو مقبولة من طرف واحد يمكن أن تخفي عيباً انعكاسياً قابلاً للقياس من الطرف الآخر. دليلنا لاستخدام OTDR لقبول تركيب ألياف جديد يغطي ممارسة القياس بالتفصيل.
متى يكون اللحم بالانصهار هو الخيار الصحيح
تكون حجة اللحم بالانصهار أقوى عندما تتحقق عدة شروط من الشروط التالية في آن واحد:
- تركّز أعداد الألياف العالية في مكان واحد. الكابل الخارجي ذو 96 أو 144 نواة الداخل إلى مبنى أو علبة وصل يولّد عدداً كافياً من الوصلات لتغطية تكلفة أي طقم لحم ضمن المشروع نفسه.
- المسار طويل وميزانية الفقدان ضيقة. كل 0.2 dB تُوفَّر لكل وصلة تتراكم عبر عشرات الوصلات على التوالي؛ في مقطع حضري به 48 وصلة، الفرق بين 0.05 dB و0.3 dB لكل وصلة يزيد عن 10 dB — وهو هامش رابط كامل. المسارات الطويلة من كابل أحادي النمط G.652D خارجي تُخطَّط حول هذه الميزانيات تحديداً.
- فقدان الارتداد مهم. روابط الاتصال الرقمية عالية السرعة ومسارات DWDM وطبقات CATV كلها حساسة للانعكاسات؛ والوصلة التي لا تحتوي على واجهة زجاج-زجاج هي الحل النظيف.
- يوجد برنامج لحم مستمر. المتعهدون ومزودو خدمة الإنترنت والمرافق التي تلحم أسبوعياً هم المالك الطبيعي لمعدات اللحم بالانصهار؛ فالطقم يدفع ثمن نفسه كأداة عمل لا كمصروف مشروع.
- المواصفات تشترطه. كثير من المناقصات الخاصة بأعمال الشبكة الأساسية والمشغلين تحدد اللحم بالانصهار ببساطة، والمواصفات هي حماية المشتري هنا: فهي تضمن أقل وصلة فقداناً متاحة وسجلاً قابلاً للتحقق بـ OTDR لكل ليف.
متى يكون اللحم الميكانيكي منطقياً
يكسب اللحم الميكانيكي مكانه في ظروف شبه معاكسة:
- وصلات قليلة، ومهمة لمرة واحدة. تحديث حرم جامعي، أو مدخل مبنى صغير، أو فرع إصلاح به دستة أو دستان من الوصلات لا يمكن أن يبرر تعبئة برنامج لحم، والفرق الإضافي لكل تجميعة يبدو تافهاً مقابل القيمة الإجمالية للمشروع.
- لا يوجد فني مدرب ولا وقت لإعداده. عندما يكون طاقم الميدان قد أنهى توصيل الموصلات بثقة بالفعل، تُبقي الوصلات الميكانيكية المهمة كلها ضمن مجموعة مهاراتهم الحالية.
- توصيلات FTTH والمتر الأخير. الموصلات القابلة للتركيب الميداني على كابل الإسقاط هي منتج لحم ميكانيكي بحكم التصميم؛ فملايين المنازل تُوصَّل بهذه الطريقة كل عام لأن وجود آلة لحم عند كل مبنى مشترك هو أمر غير منطقي اقتصادياً.
- الاستعادة الطارئة. استعادة كابل مقطوع بوصلات ميكانيكية بين ليلة وضحاها، ثم إعادة إنشاء الوصلات بشكل صحيح باللحم بالانصهار خلال نافذة مخططة، هو ممارسة قياسية في المرافق الخارجية — السرعة أولاً، والدوام لاحقاً.
- مساحة ارتخاء ضيقة وإمكانية إعادة الوصول. في العلب التي تكون فيها مساحة ارتخاء الألياف شحيحة، تتجنب الوصلة القابلة لإعادة الفتح قطع الليف عند كل إعادة عمل.
البنية الهجينة التي تستخدمها معظم الشبكات فعلياً
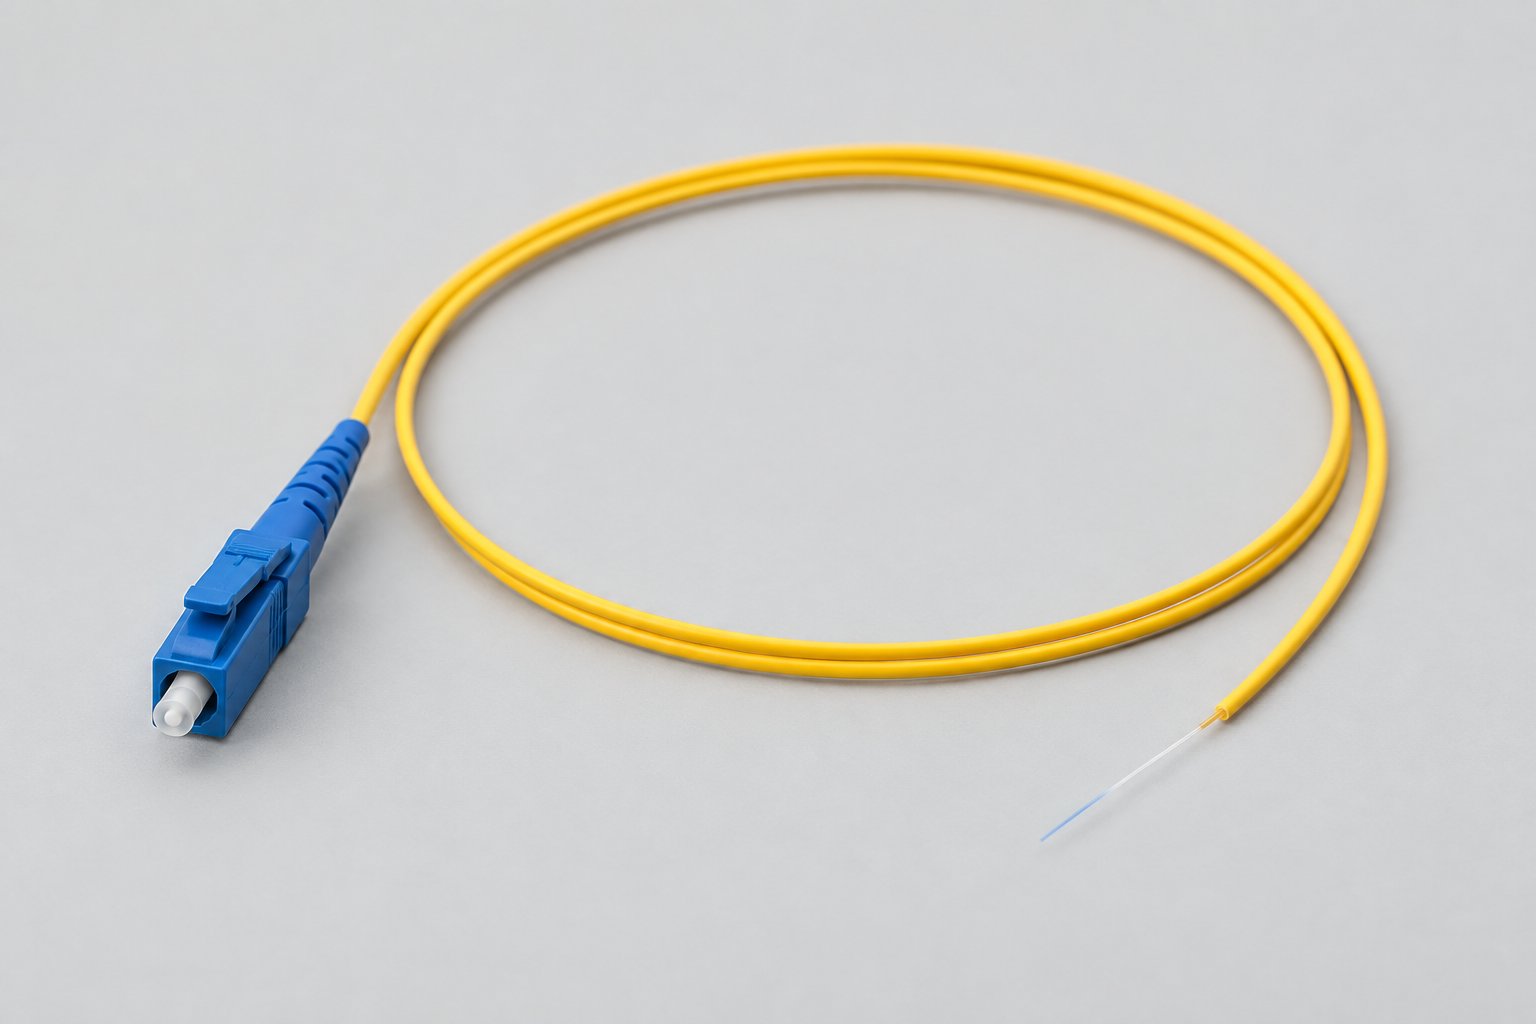
انأَ عن المقارنة الثنائية وانظر كيف تُبنى مرافق الدخول الحقيقية: فهي تجمع بين الفلسفتين بوضع كل طريقة حيث تكون أقوى. يصل الكابل الخارجي ببنية أنبوب فضفاض مملوء بالهلام. داخل علبة الدخول أو ODF، يُلحم كل ليف بالانصهار إلى ذيل خنزير — وصلة قصيرة واحدة، ينفذها طاقم اللحم، في كتلة وصلات يكون فيها اللحم بالانصهار في أقصى اقتصادياته. أما موصل ذيل الخنزير فهو ليس مصنوعاً في الميدان: بل يُنهى في المصنع ويُصقل ويُختبر قبل الشحن.
هذا التقسيم للعمل مقصود ويستحق الفهم كمشترٍ، لأنه ينطبق بدقة على نقاط قوة العمل المصنعي والميداني. إنهاء الموصل هو أقل العمليات الميدانية قابلية للتكرار — فهو يعتمد على زاوية القطع، وتصلب الإيبوكسي، وجودة الصقل، والتعامل مع الفريتة في رف حي. أما اللحم بالانصهار، في المقابل، فهو أكثر العمليات الميدانية قابلية للتكرار، بنتيجة مقاسة آلياً لكل وصلة. نقل الموصل إلى المصنع وترك اللحم في الميدان يمنح كل ليف عملية ميدانية واحدة بالضبط، وهي العملية التي يجيدها الطاقم أفضل من غيرها.
تجعل الأرقام الحجة ملموسة. في ذيل خنزير منتهٍ في المصنع، يُحدَّد فقدان الإدخال عادةً عند ≤0.3 dB بحد أقصى ≤0.5 dB، وفقدان الارتداد عند ≥50 dB لواجهات UPC و≥60 dB لواجهات APC، مقاسة على التجميعة النهائية؛ ومع لحم بالانصهار عند 0.05 dB نموذجياً، يقع مسار الليف الكامل من الكابل إلى منفذ اللوحة بأريحية داخل السماحية من 0.75 dB إلى 1.0 dB التي تخصصها معظم ميزانيات الروابط للإنهاء. جميع الأرقام قيم نموذجية — والأرقام الملزمة هي تلك الواردة في ورقة المواصفات المرفقة بالطلب. كما تتصرف الواجهة المصقولة في المصنع بشكل مختلف عن الواجهة المصقولة ميدانياً عند القبول: فهي تصل مع سجل اختبارها، وينبغي أن تطابق القيمة المقاسة عند القبول ذلك السجل بدلاً من أن تعتمد على الفني الذي بنى المنفذ في ذلك اليوم.
لذا فإن تحديد ذيل الخنزير بشكل صحيح هو جزء من قرار اللحم. طابق عائلة الموصل مع اللوحة (SC أو LC أو FC)، ودرجة الليف مع الكابل الذي يتم لحمه (أحادي النمط G.652D أو متعدد الأنماط OM3/OM4)، والواجهة مع بقية الرابط — فخلط UPC وAPC في مسار واحد سبب كلاسيكي لارتفاع فقدان الارتداد. يشرح دليلنا لقراءة مواصفات كابل التوصيل: فقدان الإدخال وفقدان الارتداد وأنواع الصقل كيف تُذكر هذه الأرقام في أوراق البيانات، وكيف تكمل المحولات ومعدات التزاوج المسار، كما هو مشمول في دليل المشتري لكابلات التوصيل والمحولات.
قائمة تدقيق للمشتريات لطرق الإنهاء
سواء اشتريت الإنهاء كخدمة من مُركِّب أو كمكونات من مُصنِّع، فإن الأسئلة أدناه تحوّل التحليل أعلاه إلى قائمة تدقيق يمكنك إرسالها مع طلب عرض السعر (RFQ):
- حدد عدد الوصلات وتخطيطها بوضوح. أعداد الألياف لكل كابل، وعدد العلب، وعدد مداخل المباني، وأي الوصلات دائمة وأيها يُرجَّح إعادة الوصول إليه. الحجم يحدد الاقتصاديات.
- اطلب أرقام الفقدان مع أساسها. اطلب فقدان الإدخال النموذجي والأقصى لكل نوع وصلة، ومواصفة الانعكاسية، وطريقة الاختبار (تقدير آلة اللحم، OTDR ثنائي الاتجاه، قياس فقدان الإدخال). لا تقبل إلا أرقاماً منصوصاً عليها «رهناً بورقة المواصفات» مع مستندات المنتج الفعلية مرفقة.
- حدد طريقة القبول. بالنسبة لبرامج اللحم بالانصهار، تكون آثار OTDR لكل ليف مع حد نجاح محدد هي القاعدة. أما الوصلات الميكانيكية، فاطلب القياس ثنائي الاتجاه حيث تكون الانعكاسية مهمة.
- أكد ملكية المعدات والمستهلكات. إذا كان المُركِّب يحضر آلة لحم، فهل تُحتسب تكلفة التعبئة لكل مشروع أم تُستهلك لكل وصلة؟ وإذا اشتريت تجميعات ميكانيكية، فأكد نطاق درجة حرارة التشغيل وما إذا كان التصميم قابلاً لإعادة الفتح.
- خطط للحماية والتخزين. كل وصلة — ملحومة أو ميكانيكية — تحتاج إلى كم أو مقعد مخفف الإجهاد وتخزين ارتخاء؛ وخطة العلبة والصينية جزء من نفس الشراء. يغطي دليل علبة اللحم المرتبط أعلاه منطق تحديد الحجم.
- لذيول الخنزير والإنهاءات المصنعية، اطلب سجل الاختبار. ينبغي أن تُشحن الأطراف المنتهية في المصنع مع قياس فقدان الإدخال والارتداد. أكد عائلة الموصل ودرجة الليف والواجهة والغلاف لكل تهيئة، وأساس الضمان — جميع منتجات Nexora للألياف البصرية مشمولة بضمان 12 شهراً من تاريخ الشحن.
للحصول على نقطة بداية منظمة لما ينبغي أن يتضمنه طلب عرض السعر أيضاً، راجع دليلنا حول المعلومات التي يجب تضمينها في طلب عرض سعر كابل الألياف البصرية (RFQ).
سيناريوهان عمليان: تطبيق إطار القرار
تتضح المعايير المجردة في المسارات الملموسة، لذا إليك مشروعين من النوع الذي يديره عملاؤنا، مطبقين من خلال الإطار أعلاه.
السيناريو أ: مقطع شبكة أساسية حضري بـ 72 نواة
يقوم مشغل بتوسيع حلقة حضرية: 9 كم من الكابل الخارجي، وثلاث علب لحم على طول المسار، ومدخل مبنى يُنهى في ODF بـ 72 منفذاً. يبلغ عدد الوصلات نحو 144 في العلب بالإضافة إلى 72 ذيل خنزير عند المدخل — أكثر من 200 وصلة في مشروع واحد. تسمح ميزانية الفقدان بحوالي 25 dB للمدى، يستهلك منها توهين الليف عند 1310 nm نحو 3.2 dB عبر 9 كم (عند الرقم النموذجي ≤0.36 dB/km لكابل G.652D، رهناً بورقة المواصفات)، تاركاً مجالاً سخياً للوصلات ولكن أيضاً مجالاً لحساسية انعكاسية DWDM. يقوم المُركِّب باللحم بالانصهار أسبوعياً. القرار واضح لا لبس فيه: اللحم بالانصهار في كل الوصلات، وقبول OTDR لكل ليف، والوصلات الميكانيكية تُحمل في طقم الاستعادة فقط. أما ذيول الخنزير الـ 72 عند المدخل فهي SC/UPC منتهية في المصنع، ويتلقى كل ليف وصلة لحم بالانصهار ميدانية واحدة بالضبط. في هذا السيناريو، فإن تحديد وصلات ميكانيكية «لتوفير تكلفة المعدات» سيضيف عشرات dB من خطر هامش الفقدان التراكمي وسيفشل في مواصفات القبول الخاصة بالمشغل على أي حال.
السيناريو ب: تحديث حرم جامعي بـ 18 وصلة
تقوم جامعة بتوصيل خمسة مبانٍ بكابل صاعد داخلي ومسارات خارجية قصيرة بين القنوات. يقتبس المُدمج المهمة بما في ذلك الإنهاء. إجمالي الوصلات: نحو 18، موزعة على ستة مواقع، يحتوي كل موقع على وصلتين إلى أربع. لا أحد في الطاقم يشغّل آلة لحم يومياً؛ وأقرب فني مدرب متعاقد عليه باليوم. هنا يفضل تحليل التقاطع إجابة مختلطة: استخدم تجميعات لحم ميكانيكي عند النقاط الموزعة الصغيرة — تكلف كل واحدة بضعة دولارات مقابل تعبئة لحم تُقاس بالمئات — وخصص يوماً واحداً للحم بالانصهار متعاقداً عليه لمدخل المبنى حيث تهبط 12 ليفاً في ODF وتصبح ذيول خنزير. لا يزال الأداء البصري الإجمالي يلبي سماحية 0.75 dB لكل إنهاء بأريحية، ويرث فريق مرافق الحرم، الذي سيدير الشبكة بفنيين وصندوق أدوات، شبكة يمكنه خدمتها دون استدعاء متخصص لكل إصلاح.
النمط قابل للتعميم: كثافة الوصلات ومنظمة الصيانة التي سترث الشبكة هي التي تحدد التقسيم، لا الولاء لأي من التقنيتين.
أخطاء شرائية شائعة حول اللحم
عبر عروض الأسعار التي نراجعها، تتكرر الحفنة نفسها من الأخطاء. كل واحد منها يمكن تجنبه في مرحلة طلب عرض السعر (RFQ):
- تحديد الطريقة دون عدد الوصلات. مناقصة تقول «اللحم بالانصهار» لتحديث من 10 وصلات تدفع ثمن تعبئة اللحم دون أي فائدة أداء؛ ومناقصة تترك الطريقة مفتوحة على شبكة أساسية من 200 وصلة تدعو المُركِّب لاختيار المسار الأرخص، وهو نادراً ما يكون الأقل فقداناً. حدد العدد ودعه يوجه الطريقة.
- مقارنة فقدان أوراق البيانات عبر طرق اختبار مختلفة. الوصلة المقتبسة «0.1 dB (تقدير آلة اللحم)» ليست الادعاء نفسه «0.3 dB (OTDR ثنائي الاتجاه)». عند مقارنة الموردين، وحّد طريقة القياس أولاً.
- نسيان الكم والصينية في الميزانية. أكمام حماية اللحم ومساحة الصينية وطول الارتخاء بنود صغيرة تصبح مشاكل في الجدول الزمني عند إغفالها. وإذا كانت العلب صغيرة الحجم بالنسبة لعدد الوصلات، فإن الوصلات نفسها تتضرر.
- طلب ذيول الخنزير دون مصفوفة التهيئة. يجب إدراج عائلة الموصل ودرجة الليف والواجهة وطول الغلاف لكل مجموعة. شحنة من ذيول خنزير SC/UPC تصل للوحة APC هي تأخير أسبوعين مخفي داخل سطر ناقص واحد في أمر الشراء.
- معاملة الضمان وجودة الصناعة كشيء واحد. يغطي ضمان المُصنِّع لمدة 12 شهراً من الشحن عيوب المكونات؛ بينما يغطي ضمان جودة صناعة المُركِّب الوصلات. الشبكات التي توثق كلا الضمانين عند التسليم تحل مسؤولية الأعطال في أيام بدلاً من شهور.
الصيانة وإعادة العمل في السنوات التي تلي التسليم
تستمر طريقة الإنهاء المختارة عند البناء في دفع أرباح — أو تكاليف — طوال عمر الشبكة، لذا يستحق الأمر التخطيط لسلوك الصيانة عند الشراء.
تصون الشبكات المبنية على اللحم بالانصهار جيداً عبر OTDR: فالأثر السنوي أو المُشغَّل بالحدث يعيد قياس كل وصلة في المسار ويحدد موقع التدهور في حدود أمتار، فيصل الطاقم إلى العلبة الصحيحة بمفتاح العلبة الصحيح وخطة الارتخاء. إعادة إنشاء وصلة لحم بالانصهار تتطلب ارتخاءً في الصينية — سبب إضافي لتأكيد دليل العلبة لدينا على تخزين ارتخاء سخي. خصص إعادة عمل واحدة للحم لكل زيارة علبة كسماحية تخطيطية، وسيصبح جدول الصيانة قابلاً للتنبؤ.
تصون الشبكات المبنية بالوصلات الميكانيكية جيداً عبر قطع الغيار: صندوق من التجميعات في خزانة المرافق يحوّل معظم أعطال الوصلات إلى إصلاح في اليوم نفسه بواسطة الفريق الداخلي. الانضباط الذي يجب الحفاظ عليه هو النظافة — فحجرة الهلام لا تغفر الغبار — وعادة استبدال التجميعة التي زاد فقدانها بدلاً من إعادة استخدامها. في الشبكات التي تتعايش فيها الطريقتان، يحمل طقم الاستعادة التجميعات الميكانيكية للسرعة، ويحتفظ تقويم العمل المخطط بآلة اللحم للدوام، تماماً كما في دليل الاستعادة أعلاه.
أخيراً، أبقِ سجلات كما-بُني حية. فآثار OTDR الخاصة بالقبول، وسجلات الاختبار المصنعية لكل ذيل خنزير وكابل توصيل، ومخططات تخطيط العلب هي الوثائق التي تجعل صيانة السنة الخامسة روتينية بدلاً من مشروع تنقيب. الموردون الذين يشحنون مكونات مقاسة وموثقة — وطلب عرض سعر (RFQ) يطلب تلك السجلات مسبقاً — يساهمون في نموذج الصيانة ذلك قبل إجراء أول وصلة على الإطلاق.
الأسئلة الشائعة
هل اللحم بالانصهار دائماً أفضل من اللحم الميكانيكي؟
من حيث الأداء البصري البحت، نعم — فقدان أقل وانعكاسية أقل بكثير. لكن «الأفضل» في المشتريات يعني الملاءمة للمشروع: في تحديث داخلي من 15 وصلة دون معدات لحم في الموقع، يكون اللحم الميكانيكي أسرع وأرخص وملائماً تماماً للغرض. يفوز اللحم بالانصهار حيث تكون أعداد الألياف عالية، والميزانيات ضيقة بالـ dB، ويوجد برنامج لحم بالفعل.
كم يستغرق كل نوع من الوصلات؟
يكمل الفني المدرب وصلة لحم بالانصهار، بما في ذلك كم الحماية، في نحو دقيقة إلى دقيقتين من وقت العمل. يستغرق اللحم الميكانيكي نحو دقيقتين إلى خمس دقائق حسب تصميم التجميعة. يختلف وقت الآلة ووقت التصلب، لذا قارن الأوقات من البداية إلى النهاية على طواقمك بدلاً من ادعاءات أوراق البيانات.
هل يمكن إعادة استخدام وصلة لحم ميكانيكي؟
يمكن فتح العديد من التصميمات وتنظيفها وإعادة تجميعها، وهي إحدى مزاياها الشرائية حيث يكون تخزين الارتخاء محدوداً. تتدهور حالة الهلام مع كل إعادة إنشاء، لذا تعامل مع إعادة الاستخدام كسماحية صيانة لا كميزة غير محدودة، وأكد قابلية إعادة الفتح في ورقة بيانات المنتج المحدد.
هل تفي الوصلات الميكانيكية بمعايير قبول المشغلين؟
يعتمد على المناقصة. مواصفات الشبكة الأساسية للمشغلين تشترط دائماً تقريباً اللحم بالانصهار مع سجلات OTDR لكل ليف. أما أعمال مستوى الوصول والمؤسسات فتقبل عادةً الوصلات الميكانيكية ضمن حدود فقدان محددة. معيار القبول وثيقة تعاقدية، لذا أكد الحد وطريقة القياس قبل الطلب لا بعد التركيب.
لماذا تستخدم الكثير من إنشاءات ODF ذيول الخنزير بدلاً من الموصلات المصقولة ميدانياً؟
لأن ذيل الخنزير يزيل أقل العمليات الميدانية قابلية للتكرار — إنهاء الموصل — ويستبدلها بأكثرها قابلية للتكرار — اللحم بالانصهار. يصل الطرف المنتهي في المصنع مصقولاً ومختبراً عند فقدان إدخال نموذجي ≤0.3 dB مع فقدان ارتداد UPC ≥50 dB / APC ≥60 dB (قيم نموذجية، رهناً بورقة المواصفات)، ويقارن اختبار القبول بسجل المصنع بدلاً من ظروف الميدان.
ما التدريب الذي يتطلبه اللحم بالانصهار؟
بالإضافة إلى دورة تشغيل على الآلة المحددة، فإن المتطلب الحقيقي هو ممارسة يومية منضبطة: تجريد نظيف، وقطع متسق، ومعايرة قوس للظروف المحلية، وتجهيز صينية دقيق. الطواقم التي تلحم أحياناً تميل إلى إنتاج نتائج أكثر تغيراً مما تستطيعه الآلة، وهو سبب إضافي لملاءمة المنتجات الميكانيكية للوصلات المعزولة.
كيف ينطبق الضمان على المنتجات المتعلقة باللحم؟
بالنسبة للمكونات المصنوعة في المصنع مثل ذيول الخنزير وكابلات التوصيل والمحولات، يغطي ضمان المُصنِّع عيوب التصنيع. جميع منتجات Nexora للألياف البصرية مشمولة بضمان 12 شهراً من تاريخ الشحن. أما جودة الصناعة الميدانية — اللحم نفسه — فتندرج تحت ضمان جودة صناعة المُركِّب، وهو اتفاق منفصل ويستحق النص عليه صراحةً في عقود التركيب.
أين تقع كل طريقة في خطة الاستعادة الطارئة؟
الممارسة القياسية هي وصلات ميكانيكية للاستعادة بين ليلة وضحاها — لا كهرباء، لا معدات، أسرع طريق للخدمة — تليها إعادة إنشاء باللحم بالانصهار خلال نافذة صيانة مخططة. الحفاظ على مخزون صغير من تجميعات اللحم الميكانيكي مع طقم الاستعادة هو تأمين غير مكلف لأي شبكة ذات تعرض هوائي أو مدفون مباشرة.
العمل مع Nexora في تخطيط الإنهاء
تصنع Nexora Communications كابلات الألياف البصرية وكابلات التوصيل وذيول الخنزير والمحولات في شنتشن، وتوفر برامج تصنيع بالأصل (OEM/ODM) ومشتري المشاريع في أكثر من 50 دولة. يقع تخطيط الإنهاء عند تقاطع خطوط منتجاتنا: الكابلات الخارجية والداخلية التي تحمل الليف إلى نقطة اللحم، و ذيول الخنزير المنتهية في المصنع التي تتلقى اللحم بالانصهار، وكابلات التوصيل والمحولات التي تكمل المسار من اللوحة إلى المعدات.
لأن كل تهيئة مختلفة، فإننا نقدم عروض أسعار لكل مشروع: أخبرنا بأعداد الألياف وطريقة النشر وعائلات الموصلات والواجهات، وسنؤكد بناء الكابل المطابق وتهيئات ذيول الخنزير والتعبئة لخطة اللحم الخاصة بك. أرقام الأداء في هذه المقالة هي قيم صناعية نموذجية منصوص عليها لإرشاد التخطيط؛ وورقة المواصفات الصادرة مع طلبك هي الوثيقة الملزمة لكل معامل، وجميع المنتجات مشمولة بضمان 12 شهراً من تاريخ الشحن. عندما تكون مستعداً لمواءمة الكابل وذيول الخنزير ومعدات الإنهاء لبنائك التالي، فإن فريقنا على بُعد طلب عرض سعر واحد.
هل تخطط لبناء شبكة ألياف وتحتاج إلى كابل ومكونات إنهاء تصل مختبرة وموثقة؟ شاركنا تفاصيل المسار وأعداد الألياف لديك، وسنعيد إليك اقتراح تهيئة مرفقاً به جداول المواصفات الكاملة.