
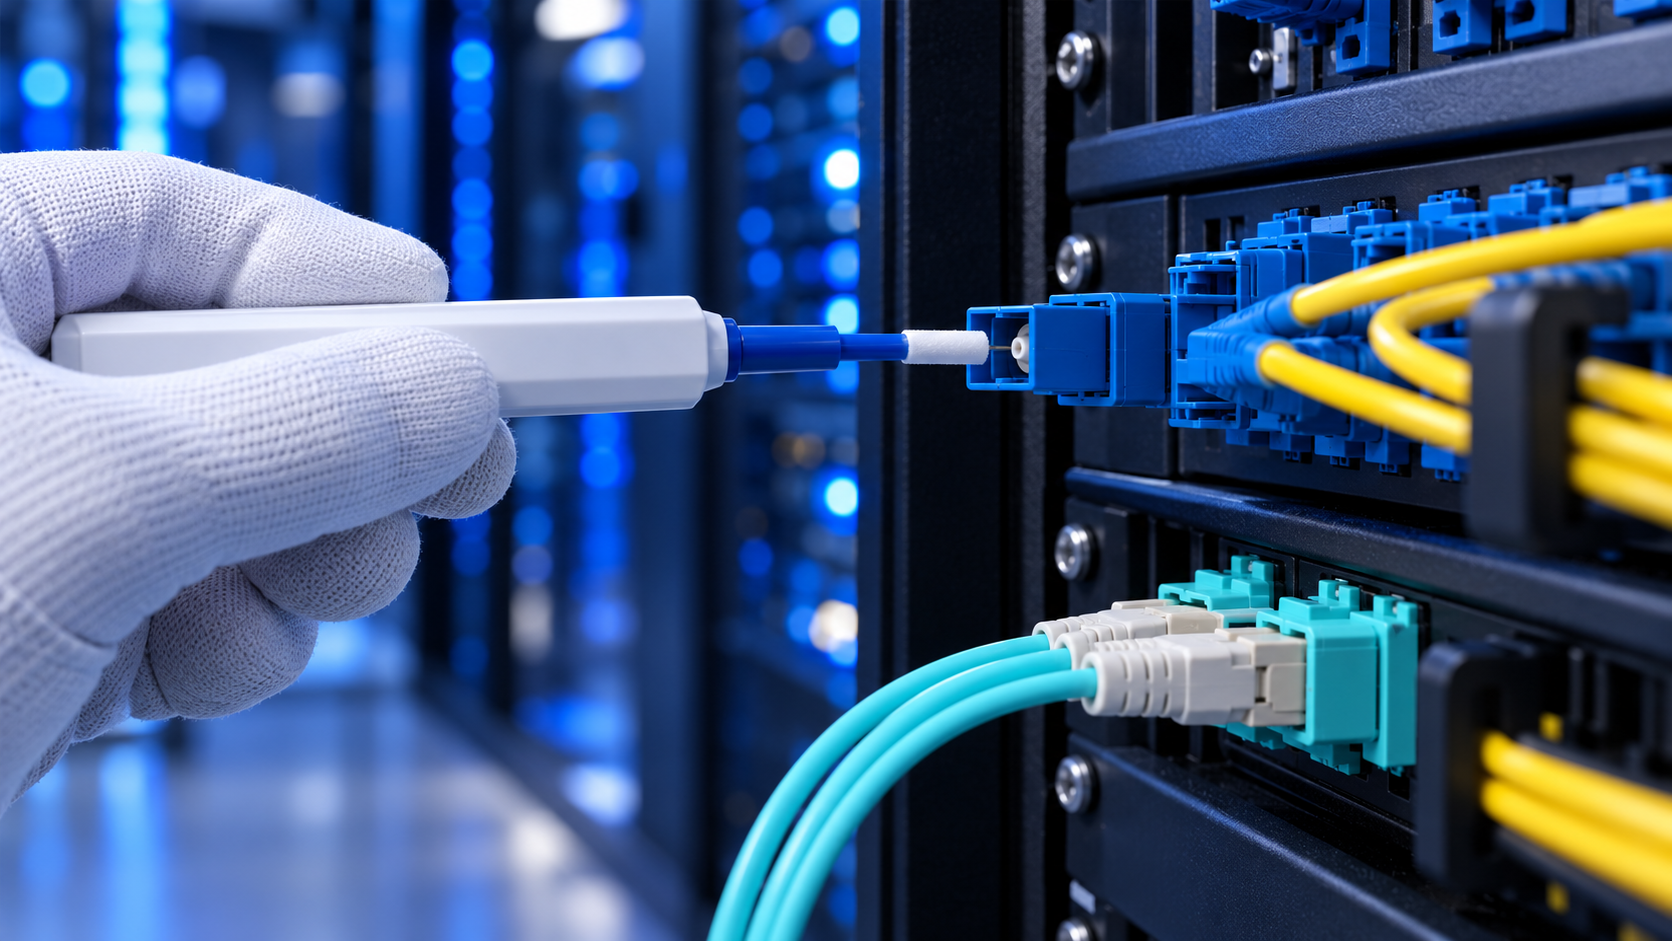
Um guia prático B2B para a limpeza de conectores de fibra ótica e a inspeção da face final: fluxos de trabalho da IEC 61300-3-35, regras de limpeza a seco e com solvente, planos de manutenção e o que especificar no lado do fornecimento.
A maioria das falhas em enlaces de fibra óptica atribuídas a hardware não são, na verdade, falhas do cabo. São falhas na interface de acoplamento: duas faces de extremidade de ferrule que deveriam entrar em contacto físico limpo e controlado, e não o fazem. A contaminação na face de extremidade de um conector é rotineiramente identificada pelos engenheiros de campo como a principal causa de degradação do enlace óptico, à frente de macrobendas, cabos danificados e falhas de transceptor. A razão é aritmética simples — uma única partícula de poeira numa ferrule monomodo pode acrescentar várias décimas de decibel de perda, e um enlace monomodo é frequentemente projetado com menos de 3 dB de margem total — e geometria simples, porque qualquer coisa presa entre duas faces de extremidade em contacto físico mantém-nas afastadas exatamente no ponto onde a luz atravessa a junção.
No entanto, a limpeza de conectores e a inspeção das faces de extremidade continuam a ser as etapas mais negligenciadas na prática de rede. As equipas de instalação são avaliadas pela aprovação dos enlaces num teste de continuidade, e um conector sujo frequentemente passa nesse teste. O custo dessa etapa negligenciada não aparece na entrada em serviço. Aparece semanas ou meses depois como um alarme intermitente, uma margem de taxa de erro degradada ou uma interrupção inexplicada que consome uma janela de manutenção e uma deslocação técnica. Este guia destina-se a engenheiros de rede, empreiteiros, integradores e equipas de compras que especificam, instalam e mantêm infraestruturas de fibra óptica, e que pretendem um procedimento repetível e defensável para manter as ligações acopladas dentro do seu orçamento de perdas ao longo da vida da rede.
Porque as Faces de Extremidade dos Conectores São Onde as Redes de Fibra Realmente Falham
Um conector de fibra óptica é uma peça mecânica de precisão. A ferrule — o cilindro branco de cerâmica ou compósito na ponta do conector — mantém a fibra de modo que o seu núcleo fique a uma fração de mícron do núcleo da fibra de acoplamento. A manga de alinhamento dentro do adaptador mantém as duas ferrules concêntricas enquanto uma mola atrás da ferrule pressiona as faces de extremidade polidas para contacto físico. Quando tudo está limpo e corretamente assentado, uma ligação monomodo acoplada acrescenta cerca de 0,1 a 0,3 dB de perda e reflete muito pouca luz de volta para o transmissor.
Quando há contaminação entre essas faces de extremidade, três coisas acontecem simultaneamente. Primeiro, o contaminante afasta as ferrules, criando um entreferro microscópico no núcleo que acrescenta perda de inserção. Segundo, esse entreferro cria uma interface vidro-ar-vidro que reflete luz — precisamente o efeito que o polimento de contacto físico visa eliminar — pelo que a perda de retorno se degrada e a componente refletida viaja de volta para o laser. Terceiro, e menos óbvio, o contaminante não fica no mesmo lugar: é comprimido e arrastado sobre o vidro polido macio pela pressão da mola, pode transferir-se para a manga de alinhamento e, a partir da manga, contamina o próximo conector ligado à mesma porta.
É por isso que uma ligação suja raramente é um problema de uma só porta. Num painel de ligação povoado, um conector contaminado acoplado a um adaptador sujo pode transmitir contaminação a vários jumpers bons em sucessão. Os técnicos de campo que abrem painéis rotineiramente reconhecerão o padrão: uma «porta má» que segue um jumper, porque o jumper nunca foi o problema — a manga do adaptador é que era.
A economia é o que torna isto digno de gestão deliberada em vez de reativa. Cada visita de resolução de problemas a um local ativo tem um custo fácil de estimar: um técnico, transporte e uma janela de manutenção, frequentemente coordenada entre fusos horários na rede de um cliente. Uma passagem preventiva de limpeza e inspeção num painel leva minutos por porta. Compare-se com isolar uma porta de alta perda entre 48 numa única unidade de rack — desligar ligações, trocar jumpers, retestar cada combinação — e o argumento para a inspeção de rotina é direto. Um programa estruturado de inspecionar-limpar-verificar custa uma fração de uma única visita de emergência evitável por ano na maioria dos locais.
O Que a Contaminação Faz a uma Ligação Acoplada
É útil ser preciso quanto à física, porque isso explica tanto os sintomas como as prioridades de um programa de limpeza.
A perda de inserção aumenta. O entreferro introduzido por uma partícula desloca os dois núcleos de fibra da sua separação projetada. A perda aumenta acentuadamente e de forma não linear com o tamanho do entreferro em ligações monomodo, onde o diâmetro do campo modal é de apenas cerca de 9 mícrons. Uma partícula de alguns mícrons de diâmetro — mais pequena do que o olho consegue resolver — é suficiente para acrescentar décimas de decibel. Num enlace que já consome a maior parte do seu orçamento de perdas, isso é suficiente para empurrar a potência recebida abaixo do mínimo do recetor, e o sintoma não é uma interrupção limpa mas erros de bit sob carga, quando a margem é mais estreita.
A perda de retorno degrada-se. Uma face de extremidade em contacto físico é polida para que os dois vidros se encontrem sem ar interveniente, direcionando a reflexão residual para longe do núcleo — este é o princípio subjacente aos tipos de polimento UPC e APC. Um entreferro devido a contaminação reintroduz uma reflexão de Fresnel de aproximadamente 3,5% da potência óptica em cada fronteira vidro-ar. Numa porta monomodo especificada para perda de retorno ≥50 dB no caso UPC ou ≥60 dB no caso APC, mesmo uma pequena componente refletida de uma face contaminada representa um valor de perda de retorno dezenas de decibéis pior do que a especificação — razão pela qual uma falha de contaminação num enlace de elevado débito binário aparece frequentemente primeiro como erros intermitentes e não como um alarme de perda de sinal.
A contaminação migra. A força da mola atrás de uma ferrule é medida em newtons, concentrada numa zona de contacto inferior a um milímetro quadrado. Qualquer coisa ali presa é esmagada, espalhada e parcialmente deslocada em cada ciclo de acoplamento. Parte é empurrada para fora em direção à manga; parte transfere-se para a ferrule de acoplamento. Este é o mecanismo por trás da transferência «jumper limpo para adaptador sujo» descrita acima, e é por isso que as normas de inspeção tratam ambos os lados de cada par acoplado — conector e painel do adaptador — como superfícies separadas que devem passar individualmente.
O dano torna-se permanente. As partículas duras — lascas de vidro, areia, fragmentos metálicos — não se limitam a acrescentar perda. Pressionadas em contacto físico contra vidro polido, riscam a face de extremidade. Um risco que atravessa a região do núcleo de uma ferrule monomodo não é removível por limpeza: é um defeito permanente, e o conector tem de ser reterminado ou substituído. Este é o resultado mais dispendioso de más práticas, porque uma ferrule riscada normalmente significa um jumper descartado ou, pior, uma porta de transceptor ou manga de adaptador danificada que continua a danificar todos os conectores nela acoplados subsequentemente.
Um ponto adicional merece ênfase para quem escreve um procedimento de manutenção: a manga de alinhamento dentro do adaptador é ela própria um consumível. Os adaptadores especificados para uso profissional em rede são tipicamente classificados para várias centenas de ciclos de acoplamento — por exemplo, os adaptadores de manga de zircónia da gama de conetividade da Nexora estão especificados para 500 ciclos de acoplamento, com perda de inserção de ≤0,20 dB por par acoplado como valor típico (confirme os limites aplicáveis na ficha técnica do produto para a sua configuração). Uma porta que foi acoplada e reacoplada milhares de vezes com conectores sujos tem uma manga que viu contaminação que a sua especificação nunca contemplou. Limpar os jumpers ignorando o estado da manga aborda apenas metade da interface.
A Contaminação Que Vai Realmente Encontrar — e de Onde Vem
Os microscópios de inspeção de campo revelam uma lista curta e repetitiva de culpados. Saber de onde vem cada um é o que torna a prevenção possível.
Poeira e partículas em suspensão no ar. O contaminante padrão, e a razão pela qual existem as tampas antipoeira. Um conector sem tampa numa sala de dados ou num armário exterior acumula poeira depositada em minutos. A poeira fina sozinha cede frequentemente a uma limpeza a seco, mas a poeira misturada com a humidade que circula num armário exterior pode fixar-se na ferrule e exigir uma limpeza com solvente. As disciplinas são simples: as tampas ficam colocadas até ao momento do acoplamento, os conectores com tampa nunca tocam numa superfície sem tampa, e as portas de adaptador abertas são fechadas com bujões de porta, não deixadas abertas no painel.
Óleos da pele. Um toque de um dedo numa face de extremidade de ferrule deixa uma película que a limpeza a seco espalha em vez de remover. Os óleos são o contaminante clássico «invisível até à inspeção»: o jumper parece perfeito, acopla com uma leitura aceitável e depois deriva à medida que o óleo migra e acumula poeira. Os óleos exigem uma limpeza com solvente e um pano sem pelúcia, e são a razão pela qual as regras de manuseamento se concentram na única coisa que os instaladores tocam constantemente.
Resíduos secos e sais. Água, condensação e resíduos de fluidos de limpeza inadequados deixam depósitos minerais ou químicos à medida que secam. Estes são frequentemente visíveis ao microscópio como padrões cristalinos ou semelhantes a mapas e geralmente exigem uma limpeza com solvente, ocasionalmente mais do que uma. São comuns em armários exteriores, em caixas de emenda abertas com tempo húmido, e em qualquer local onde ar comprimido tenha soprado humidade através de um painel — o que também explica por que se deve proibir explicitamente soprar para um conector no seu procedimento: o hálito e o ar de oficina transportam água e óleo.
Detritos de polimento e epóxi. Em terminações realizadas no campo, podem permanecer na ferrule resíduos de película de polimento e restos de adesivo curado após a terminação. O resíduo de epóxi na zona de contacto impede o verdadeiro contacto físico e não desaparece com os ciclos de acoplamento. Tem de ser removido no momento da terminação com o solvente correto, e a face reinspecionada antes de o conjunto ser aceite.
Detritos de danos. A categoria perigosa. Um conector deixado cair, uma ferrule que contactou um carril de rack, ou uma manga que começou a libertar cerâmica podem introduzir lascas de vidro e partículas duras. Esta contaminação é um sintoma de um defeito e não uma questão de manutenção: inspecione para a encontrar, rastreie-a até à origem e substitua o componente danificado em vez de limpar repetidamente o resultado.
Inspeção Primeiro: O Fluxo de Trabalho com Microscópio de Fibra
Limpar sem inspecionar é adivinhar. Não é possível ver uma partícula à escala do mícron numa ferrule de 125 mícrons a olho nu, e um conector que parece limpo frequentemente não o está. A sequência profissional é sempre inspecionar, limpar se necessário, inspecionar de novo — e a etapa de inspeção é normalizada.
Escolher um microscópio de inspeção
Os microscópios de inspeção de fibra portáteis com ecrã incorporado são o padrão prático para trabalho de campo. Orientação sobre ampliação na prática comum: pelo menos 200× para identificar contaminação e danos, e 400× para avaliar a face de extremidade face aos critérios de aceitação. As sondas de inspeção vídeo que mostram a ferrule num telemóvel, tablet ou testador dedicado são preferíveis aos microscópios com ocular em ambientes ativos, porque mantêm os olhos do técnico afastados da ferrule e de qualquer luz laser na extremidade oposta, e porque capturam um registo da condição. Os conjuntos de teste modernos integram uma sonda de inspeção e uma análise automática de aprovação/reprovação segundo os critérios da IEC 61300-3-35 diretamente no fluxo de trabalho de teste, o que remove o julgamento subjetivo da decisão.
Ler a face de extremidade: zonas e critérios
A aceitação da face de extremidade organiza-se em torno de zonas concêntricas da ferrule, porque a localização de um defeito determina a sua importância. Os princípios, extraídos da norma de faces de extremidade IEC 61300-3-35 que a maioria das especificações de aceitação referencia:
| Zona | Onde está | Porque importa | Tolerância típica |
|---|---|---|---|
| Zona do núcleo | Centrada no núcleo da fibra | Transporta o sinal; qualquer defeito aqui fica diretamente no percurso óptico | Tolerância essencialmente nula a riscos, covas e detritos |
| Zona de contacto do revestimento | Anel em torno do núcleo que realmente toca na face de acoplamento | O contacto físico aqui determina a perda de retorno e o acoplamento sem entreferro | Contagens muito pequenas de defeitos menores permitidas dentro dos limites de tamanho |
| Zona adesiva | Anel exterior onde o epóxi pode ser visível | Fora do percurso óptico; o resíduo aqui importa menos opticamente | Relaxada; defeitos cosméticos geralmente aceitáveis |
| Exterior da ferrule | Cerâmica fora da área de contacto | Lascas aqui podem libertar detritos para a zona de contacto | Fendas e lascas geralmente desqualificam o conector |
Os limites exatos de tamanho e contagem para cada zona diferem por tipo de polimento, tipo de fibra e edição da norma que o seu cliente ou contrato referencia. Trate a tabela acima como orientação, e fixe os seus limites formais de aprovação/reprovação na edição da norma e na especificação de aceitação que rege o seu projeto — os microscópios automatizados aplicam esses critérios de forma consistente uma vez configurados, o que é precisamente a razão pela qual o seu uso é recomendado para qualquer coisa com uma entrega formal.
A sequência de inspeção que previne a contaminação cruzada
Inspecione ambos os lados de cada acoplamento previsto antes de ligar: a ferrule do jumper e o painel do adaptador atrás dela. Inspecionar apenas o jumper é a lacuna processual mais comum, e anula o propósito — uma ferrule limpa acoplada através de uma manga contaminada continua a ser uma ligação contaminada. Quando um conector falha a inspeção, limpe-o e reinspecione; quando uma porta de adaptador falha, limpe a porta com um cotonete de limpeza adequado ao tamanho da manga, ou substitua o adaptador se a limpeza não o conseguir restaurar — o planeamento ao nível da porta por trás dos campos de adaptadores de alta densidade é abordado no nosso guia sobre ODF e terminação em rack. Nunca acople um conector que falhou a inspeção numa porta que sabe estar limpa — é assim que um jumper sujo contamina um painel inteiro.
Uma disciplina prática que vale a pena adotar em locais com vários técnicos: qualquer conector que tenha sido desligado por qualquer motivo é tratado como contaminado até ser inspecionado e, se necessário, limpo de novo. Custa segundos e elimina o percurso de recontaminação mais comum, que é um jumper «limpo» retirado de uma bandeja de gestão de cabos e reacoplado sem uma segunda verificação.
O Fluxo de Trabalho de Limpeza Correto: Primeiro a Seco, Solvente Quando Necessário
A limpeza de conectores é simples em princípio e fácil de fazer mal. A sequência consensual da indústria é limpeza a seco primeiro, solvente apenas quando a limpeza a seco não restaura a face de extremidade, e uma superfície de limpeza nova em cada passagem. As razões por trás de cada regra vêm diretamente da física da contaminação acima.
Limpeza a seco: o limpa-conectores de um clique
As ferramentas de limpeza «de um clique» de pressão pressionam uma fita tecida sem pelúcia contra a face de extremidade da ferrule e avançam para uma secção de fita nova em cada acionamento. São rápidas, não requerem fluido, não deixam resíduos e funcionam na grande maioria das contaminações por poeira e partículas. Mantenha uma dimensionada para ferrules de 2,5 mm (SC, FC, ST) e outra para ferrules de 1,25 mm (LC, MU) em cada kit — os dois diâmetros de ferrule cobrem quase todos os conectores numa instalação de cablagem estruturada. Duas regras tornam-nas seguras: pressione a ferrule diretamente na superfície de limpeza sem torcer nem arrastar, e nunca reutilize uma secção de fita, porque uma secção usada é agora uma ferramenta de transferência de contaminação.
O mesmo tipo de ferramenta existe como limpa-portas de adaptador para o lado do painel, onde a ferrule não é acessível — uma ponta que se insere na manga e a limpa no local. Esta é a metade da interface que a maioria dos programas esquece, e é a razão pela qual um painel pode continuar «sujo» depois de todos os jumpers terem sido limpos.
Limpeza com solvente: panos e cotonetes
Quando uma limpeza a seco não restaura a face de extremidade — óleos, resíduos secos e compostos de polimento geralmente não cedem à fita seca — use um pano sem pelúcia ligeiramente humedecido com um solvente de grau óptico, e depois passe a ferrule pela área humedecida num único sentido, terminando com uma passagem a seco numa área limpa do pano ou num segundo pano seco. As regras que importam:
- Uma passagem, uma área do pano. Um pano que tocou numa ferrule absorveu o que quer que estivesse nela. Dobrar um pano para expor áreas frescas estende-o por vários conectores; reutilizar a mesma área volta a depositar tudo o que acabou de remover.
- Limpe num único sentido ao longo da face. Um movimento circular de arrasto mói as partículas contra o vidro e pode riscar a zona de contacto.
- Use o solvente com moderação. Uma ferrule encharcada deixa resíduo na manga à medida que evapora. Ligeiramente humedecida e depois seca é o objetivo.
- Sem substitutos. O álcool isopropílico de um frasco de secretária está frequentemente contaminado com água e deixa o seu próprio resíduo; os solventes de oficina podem atacar o epóxi e a ligação da ferrule. Use um solvente de grau óptico selado, concebido para faces de extremidade de fibra.
- Apenas materiais sem pelúcia. Os lenços de papel comuns, os cotonetes de algodão e as toalhas de papel libertam fibras que são elas próprias contaminantes. Use panos sem pelúcia e cotonetes de limpeza com ponta de espuma dimensionados para a manga.
Inspecione após cada limpeza
Um conector não está «limpo» só porque foi limpo. Está limpo quando o microscópio de inspeção o diz. Incorpore a etapa de reinspeção no procedimento como um requisito obrigatório — limpar, inspecionar e só então acoplar. Se dois ciclos de limpeza não restaurarem a face de extremidade, pare de limpar e olhe com mais atenção: um defeito que sobrevive à limpeza é geralmente um risco ou uma fenda e não contaminação, e o conector precisa de substituição ou reterminação, não de uma terceira passagem.
Por fim, feche o ciclo no manuseamento: segure os conectores pelo corpo e pela bota, nunca pelo cabo; nunca pouse uma ferrule em qualquer superfície, incluindo o que parece uma bancada limpa; e volte a colocar a tampa imediatamente sempre que um conector sai de serviço. A disciplina de tapar é o que mantém a limpeza que acabou de fazer intacta até ao próximo acoplamento.
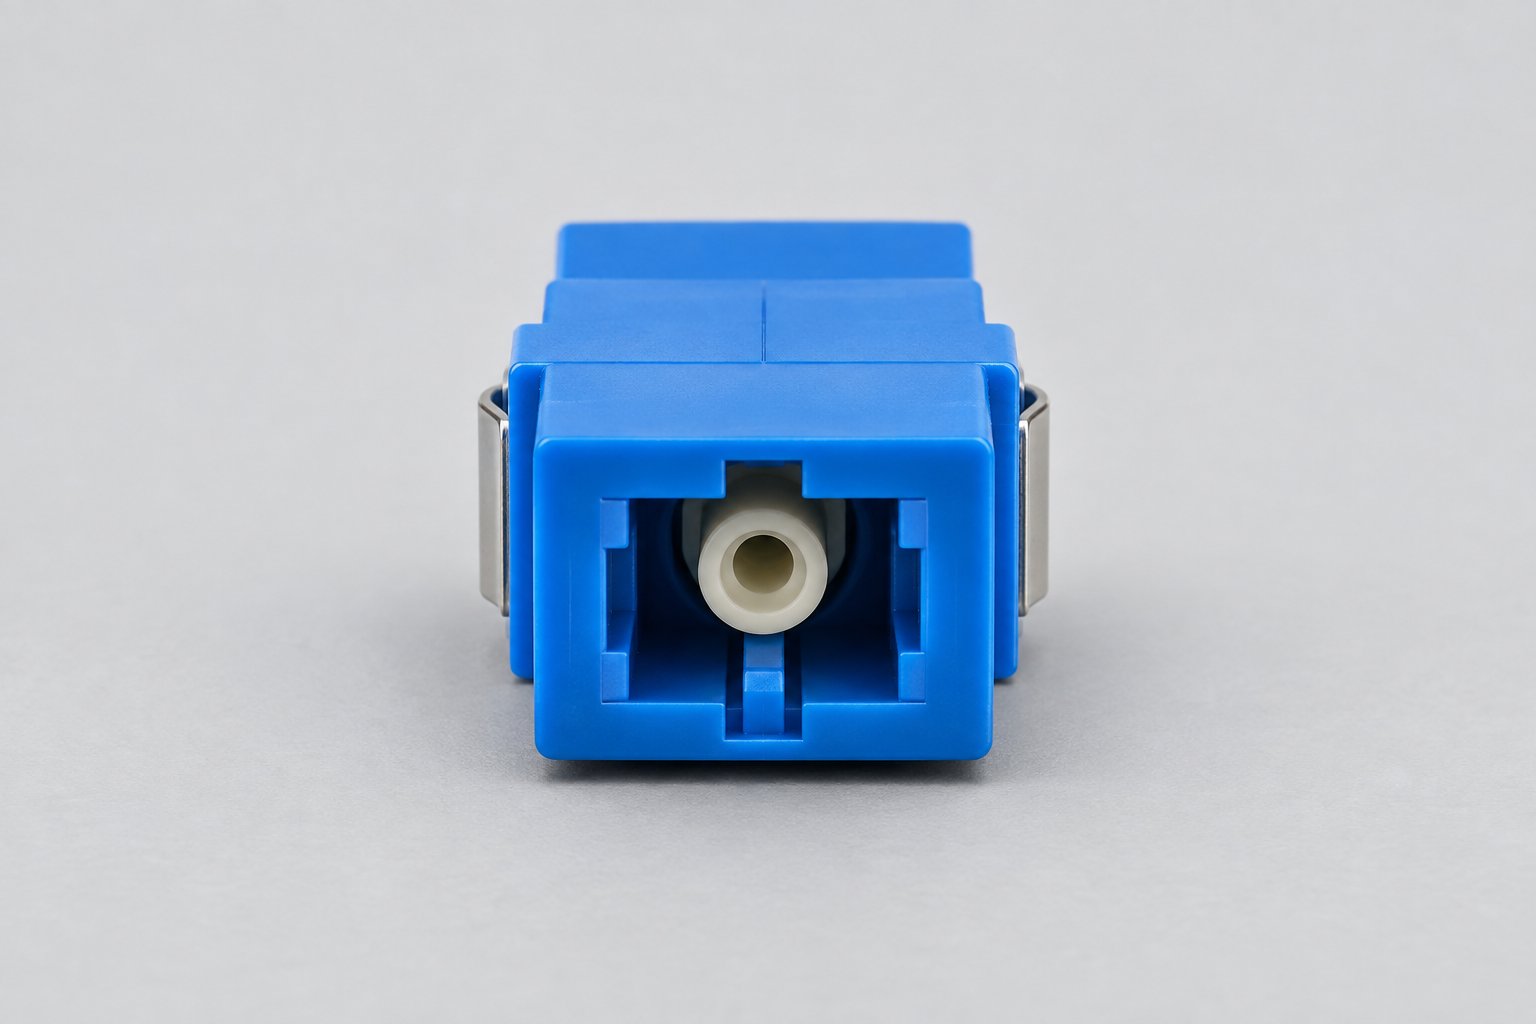
A manga de alinhamento dentro de um adaptador — visível aqui num adaptador monomodo SC/UPC azul — é a superfície para a qual a contaminação se transfere. Limpar o lado do adaptador de cada par acoplado faz parte da norma, não é um extra opcional.
Integrar a Inspeção e a Limpeza na Manutenção de Rotina
Uma limpeza pontual na entrada em serviço não protege nada por muito tempo, porque a contaminação é um processo contínuo. O que protege a rede é um programa com gatilhos definidos, responsáveis definidos e registos definidos.
Gatilhos. Inspecione e, se necessário, limpe: antes de cada primeiro acoplamento; sempre que um conector é reacoplado após ter sido desligado; sempre que um painel ou caixa é aberto; sempre que a potência recebida numa porta deriva abaixo da sua linha de base registada; e como parte de cada janela de manutenção programada em painéis de alta densidade onde a resolução de problemas é dispendiosa. Duas categorias merecem prioridade: portas com re-patching frequente (campos de interligação, áreas de laboratório e de preparação), e qualquer porta que já tenha produzido uma falha intermitente.
Registos de linha de base. Quando um enlace é aceite, registe a sua perda de inserção medida ou a potência recebida. Uma falha de contaminação anuncia-se como deriva em relação a essa linha de base, e as tendências de deriva distinguem «o enlace está a degradar-se, agende uma limpeza» de «o enlace acabou de falhar». Os locais que mantêm linhas de base por porta isolam falhas em minutos; os que não o fazem voltam a medir tudo em cada visita. Os métodos de medição e a aritmética do orçamento por trás dessas linhas de base são abordados no nosso guia sobre orçamentos de perdas em enlaces de fibra óptica, e o procedimento de teste de aceitação que as produz no nosso guia sobre testes de aceitação com OTDR.
Responsabilidade e kits. Atribua o procedimento de inspeção e limpeza à mesma função responsável pelas movimentações, adições e alterações em cada local, e mantenha o kit no local em vez de num veículo: dois limpa-conectores de um clique (2,5 mm e 1,25 mm), limpa-portas de adaptador, panos sem pelúcia, solvente óptico, cotonetes de espuma e um microscópio de inspeção. Um kit que não está na sala não é usado, e um procedimento que depende de transportar equipamento entre pisos deixa silenciosamente de ser seguido.
Registos por visita. Registe a data, o painel e a porta, a condição encontrada (aprovado / contaminação limpa / defeito encontrado) e qualquer componente substituído. Seguem-se três benefícios: constrói um mapa de contaminação do edifício que mostra quais os locais que precisam de ciclos mais curtos; cria um registo auditável para clientes que exigem documentação de manutenção; e deteta os painéis cujas mangas continuam a falhar a inspeção — esses são os painéis onde os adaptadores, e não os jumpers, são o consumível.
Quando a Limpeza Não Basta: Desgaste de Adaptadores e Danos nas Faces de Extremidade
Alguns achados não podem ser removidos por limpeza, e um procedimento de manutenção precisa de um caminho de decisão explícito para eles.
Riscos que atravessam a zona de contacto. Um risco visível ao microscópio na zona de contacto do núcleo ou do revestimento — sobretudo se persistir após uma limpeza — é permanente. O conector tem de ser novamente terminado ou o conjunto substituído. Limpar e voltar a acoplar repetidamente uma ferrule riscada não a melhora, e os resíduos que liberta agravam o estado da manga de acoplamento.
Mangas desgastadas ou contaminadas. Os adaptadores são consumíveis mecânicos. As suas mangas perdem elasticidade e acumulam contaminação compactada ao longo de centenas e milhares de ciclos de acoplamento. Quando uma porta reprova na inspeção após limpeza, ou apresenta elevada perda com todos os jumpers nela acoplados enquanto os próprios jumpers passam, substitua o adaptador. São baratos face ao custo de diagnóstico de os manter no lugar, e a troca é uma tarefa de poucos minutos num painel identificado. Especificar adaptadores com uma classificação definida de ciclos de acoplamento — por exemplo, a classificação de 500 ciclos de acoplamento das famílias de adaptadores LC/APC e SC/UPC da Nexora (valor típico de especificação; confirme na ficha técnica do produto) — confere à decisão de substituição um critério mensurável em vez de uma suposição.
Lascas e fissuras na ferrule. Um conector deixado cair ou arrastado pode lascar a cerâmica sem qualquer dano visível na bota ou na caixa. As lascas próximas da zona de contacto libertam resíduos a cada acoplamento. Qualquer conector com uma lasca ou fissura visível na ferrule é retirado de serviço, e não limpo e devolvido à utilização.
Danos por calor e queimadura. Em ligações de alta potência, um ponto de contacto contaminado pode queimar — a potência ótica concentra-se na partícula e cava o vidro. Isto é raro em redes de edifícios e uma consideração real onde quer que se utilizem potências óticas mais elevadas. As faces extremas queimadas não são recuperáveis; o conector e, muitas vezes, a porta em que queimou exigem substituição.
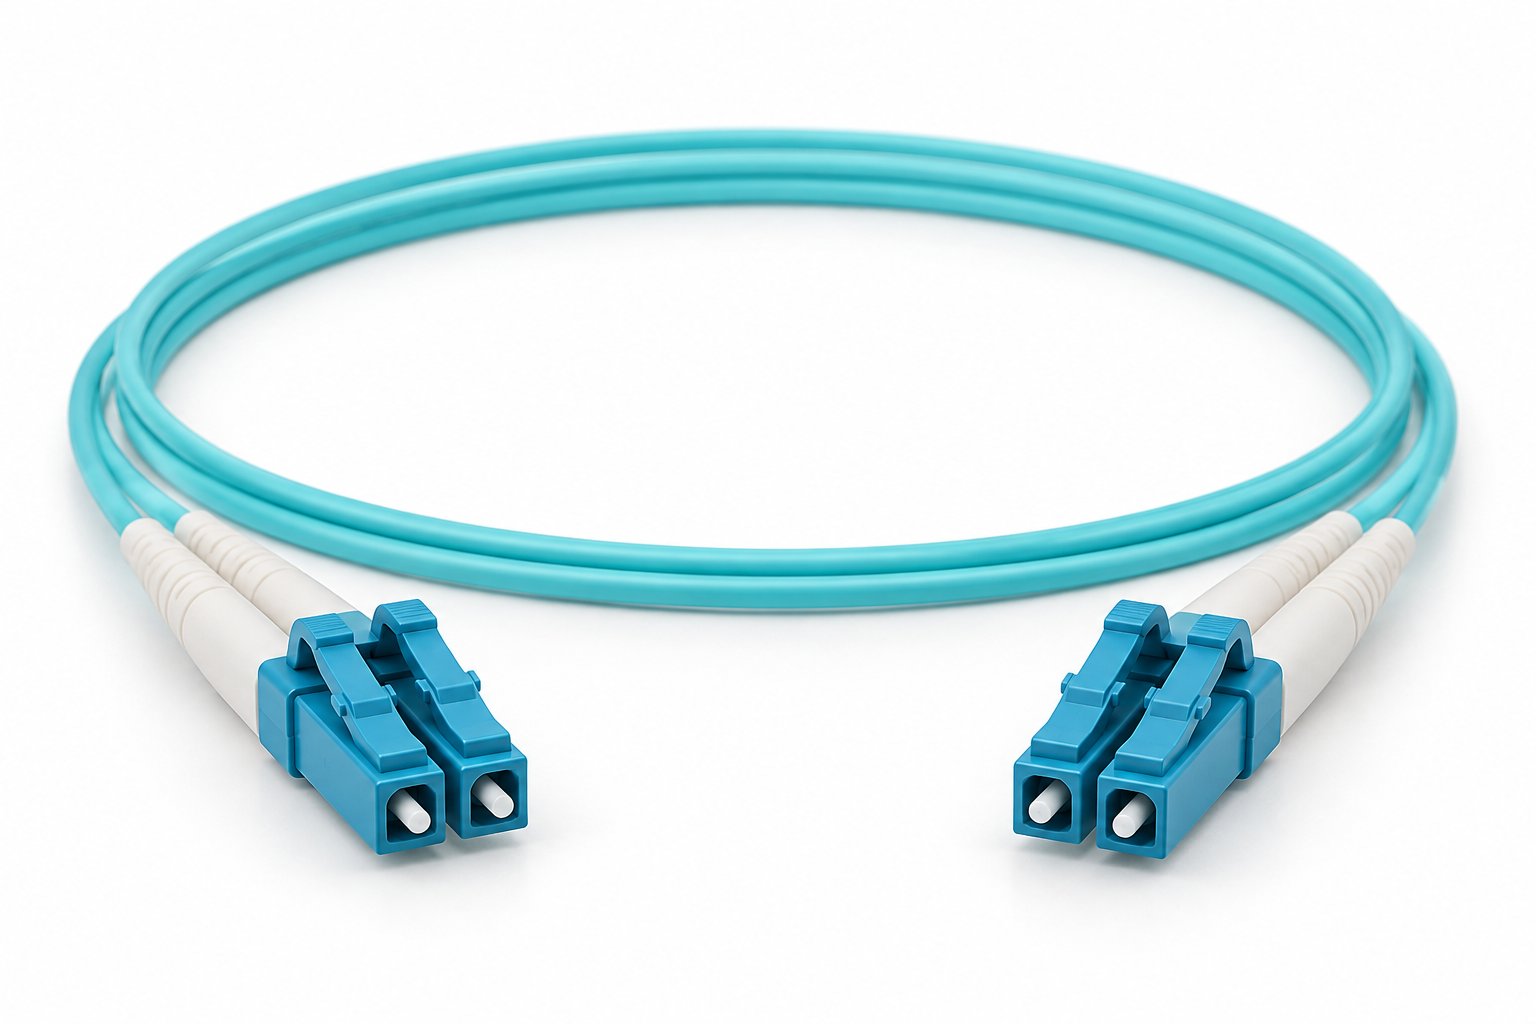
Um cabo de ligação duplex OM4 como este conjunto LC-LC transporta dois pares acoplados por ligação — quatro faces extremas e duas mangas de adaptador por conexão. A aritmética da perda do canal tem de contar com todos eles, razão pela qual tanto os limites de libertação por cabo como a disciplina de acoplamento limpo são importantes.
Contaminação, Orçamentos de Perda e Resultados de Teste Enganosos
Uma das razões pelas quais a contaminação sobrevive à entrada em serviço é que os testes rápidos habituais são os instrumentos errados para a detetar. Um teste de continuidade responde a “a luz chega ao outro extremo” — e um conector que transporta 0,4 dB adicionais de perda por contaminação passa-o facilmente. Uma leitura de medidor de potência efetuada sem uma referência adequada pode absorver a perda adicional na margem aparente da ligação. Mesmo um OTDR, a ferramenta certa para localizar eventos de perda ao longo de um troço, tem uma zona morta em cada conector, onde a reflexão do próprio evento mascara a medição imediatamente atrás dele. O resultado é uma classe de falha que se esconde sistematicamente dos testes que realmente são executados e só se revela mais tarde na experiência do assinante.
As defesas práticas são processuais e não exóticas. Primeiro, testar as ligações contra um orçamento de perda calculado — e não contra “a luz passou” —, para que uma perda adicional de um par acoplado não tenha onde se esconder; o nosso guia para calcular um orçamento de perda de ligação de fibra ótica percorre a aritmética. Segundo, inspecionar as faces extremas antes de medir, porque uma medição efetuada através de contaminação mede a contaminação, e as ligações novamente terminadas ou novamente limpas têm de ser remedidas depois. Terceiro, tratar qualquer valor medido próximo do limite do orçamento como um sinal para inspeção e não como uma aprovação, uma vez que a margem que existe apenas por causa de uma leitura suja mas sortuda não sobreviverá ao próximo ciclo de acoplamento.
Vale também a pena notar como o controlo de qualidade de fábrica interage com a contaminação no terreno. Os cabos de um fabricante que mede a perda de inserção e a perda de retorno em cada conjunto e inspeciona cada face extrema antes de embalar chegam com uma linha de base medida; a inspeção de receção verifica então o transporte e o manuseamento, em vez de voltar a julgar o produto. Os cabos que chegam com ferrules desprotegidas, sem tampas antipoeira ou sem registos de teste iniciam a vida do local com um estado de face extrema desconhecido, e cada desconhecido é uma falha descoberta mais tarde. A contraparte a montante do tema deste artigo — como os controlos pré-expedição do fabricante interagem com a inspeção de receção do comprador — está abordada na nossa visão geral da verificação da qualidade dos produtos de fibra ótica.
O Que Verificar do Lado do Fornecedor
A disciplina de limpeza e inspeção protege a rede que já tem. A seleção de produtos determina quanta proteção contribuem os próprios componentes. Ao especificar adaptadores e cabos de ligação para projetos em que o acesso de manutenção é dispendioso, as seguintes verificações são importantes:
| Fator do componente | O que verificar | Porque é importante para a manutenção |
|---|---|---|
| Material da manga de alinhamento | Manga fendida de cerâmica de zircónia, concentricidade do furo | A qualidade da manga decide se a geometria sobrevive a centenas de ciclos de acoplamento |
| Classificação de ciclos de acoplamento | Valor de durabilidade declarado (por exemplo, 500 ciclos de acoplamento, como especificado nas fichas técnicas dos adaptadores Nexora — confirme por produto) | Confere à substituição do adaptador um critério mensurável |
| Limites óticos | Perda de inserção e de retorno declaradas por par acoplado como valores típicos | Adaptadores: ≤0,20 dB de perda de inserção típica nas famílias LC/APC e SC/UPC da Nexora; cabos: limites de libertação por cabo (por exemplo, ≤0,5 dB por cabo em monomodo SC-SC, ≤0,3 dB por cabo em duplex LC-LC OM4, valores típicos em produção) |
| Clareza do tipo de polimento | Versões UPC e APC claramente separadas; os adaptadores correspondem ao polimento do conector | Uma incompatibilidade de polimento é irreparável no terreno e muitas vezes descoberta durante a instalação, e não antes |
| Inspeção pré-expedição | Inspeção da face extrema e medição de perda em cada cabo antes de embalar | A inspeção de receção verifica o manuseamento em vez da qualidade do produto |
| Proteção da embalagem | Tampas antipoeira colocadas, sacos antiestáticos, ferrules protegidas em trânsito | A contaminação que começa na caixa é contaminação no primeiro acoplamento |
| Documentação | Registos de teste por cabo ou lote, mediante pedido | Confere ao teste de aceitação uma linha de base e às reclamações um ponto de referência |
| Garantia | 12 meses a partir da data de expedição, como padrão nos produtos de fibra ótica Nexora | Define a janela em que os defeitos de fabrico são tratados com o fornecedor |
Os valores de perda de inserção e de retorno acima indicados são valores de referência típicos para configurações padrão — não limites garantidos para todas as combinações de manga, ferrule e comprimento. Fixe os valores relevantes para o seu orçamento de ligação na ficha técnica da configuração específica que está a encomendar e confirme os comprimentos de onda de medição: 1310/1550 nm para conjuntos monomodo, 850/1300 nm para a família multimodo OM4. Os nossos guias para escolher cabos de ligação e adaptadores e para ler as especificações dos cabos de ligação abordam como estes valores são medidos e como compará-los entre fornecedores.
Perguntas Frequentes
Com que frequência devem limpar-se os conectores de fibra ótica?
Limpe segundo gatilhos, não segundo um calendário: antes do primeiro acoplamento, após qualquer desligação, sempre que um painel é aberto e sempre que a potência medida desça abaixo da linha de base registada. Na prática, um conector que só é acoplado uma vez, num adaptador verificado como limpo, e deixado em serviço raramente precisa de limpeza de manutenção; os pontos de re-patching num campo de interligação são onde o ciclo se repete.
Posso limpar um conector de fibra com álcool isopropílico?
Apenas se for uma formulação selada, de qualidade ótica, destinada a faces extremas de fibra. O IPA engarrafado de stock geral está frequentemente contaminado com água, evapora lentamente e deixa resíduos. Uma limpeza seca de um clique resolve a maior parte da contaminação sem solvente; reserve as toalhitas com solvente para óleos e resíduos secos.
Quantas vezes pode um conector ser novamente acoplado?
As especificações dos conectores permitem habitualmente centenas de ciclos de acoplamento, e os adaptadores são tipicamente classificados em cerca de 500 ciclos (valor típico de especificação — confirme na ficha técnica do produto específico). As classificações de ciclos assumem um acoplamento limpo de cada vez; um conector novamente acoplado repetidamente através de contaminação consome muito mais da sua vida útil real do que o contador sugere.
Que ampliação necessito para inspecionar uma face extrema de fibra?
Utilize pelo menos 200× para identificar contaminação e danos, e 400× ao avaliar segundo critérios formais de aceitação. As sondas de vídeo integradas com análise automática de aprovação/reprovação segundo a IEC 61300-3-35 proporcionam os resultados mais consistentes e produzem registos de inspeção como subproduto.
A ligação passou na entrada em serviço, mas surgem erros sob carga. É contaminação?
É uma assinatura clássica de contaminação — perda que aumenta à medida que a margem do recetor se estreita sob carga —, mas não a única. Inspecione primeiro ambos os lados da conexão suspeita, porque é a verificação mais rápida; se as faces extremas estiverem limpas, passe à comparação com a linha de base e a uma medição de perda adequada antes de considerar problemas de transceptor ou de curvatura.
Como limpo a porta do adaptador num painel ativo?
Utilize um limpeza de um clique concebida para bulkheads de adaptador, dimensionada para a manga (2,5 mm para SC/FC/ST, 1,25 mm para LC), de modo que a ponta de limpeza alcance a manga sem desmontar o adaptador, onde o desenho do painel o permitir. Quando um adaptador tiver de ser substituído, faça-o numa janela de manutenção, identifique corretamente o painel e registe a troca para que o histórico da porta se mantenha exato.
As tampas antipoeira são realmente importantes se o conector for encaixado de imediato?
Sim — são mais importantes exatamente nesse momento. Uma tampa mantém a poeira em suspensão e os toques acidentais afastados da ferrule entre o fabrico e o acoplamento. A tampa sai quando o conector é inspecionado e volta a colocar-se se o acoplamento for interrompido por qualquer razão.
O que devo fazer com um conector que reprova na inspeção duas vezes após a limpeza?
Pare de limpar e substitua-o ou volte a terminá-lo. Um defeito que sobrevive a dois ciclos de limpeza é quase sempre dano físico — um risco, lasca ou fissura —, e continuar a limpar arrisca levar resíduos para a manga de acoplamento.
Lista de Verificação de um Kit de Manutenção Pronto para o Terreno
Os programas falham na logística antes de falharem na técnica. O kit abaixo cabe numa única mala, cobre todos os tipos de conector de uma instalação típica de cabeamento estruturado e custa menos do que uma deslocação de emergência evitável. Verifique o próprio kit segundo um calendário: a fita de limpeza acaba, as canetas de solvente secam e um kit esgotado ensina a equipa a improvisar.
- Âmbito de inspeção — 200× no mínimo para verificações no terreno, capacidade de 400× para trabalhos de aceitação; sonda de vídeo preferida, para que os resultados sejam visualizados e registados, e não espreitados por uma ocular.
- Limpeza de um clique, 2,5 mm — para ferrules SC, FC e ST e para o lado do bulkhead onde não é utilizada uma limpeza de porta dedicada.
- Limpeza de um clique, 1,25 mm — para ferrules LC e MU; é a que se esgota primeiro, porque o LC domina os painéis modernos.
- Limpezas de porta de adaptador — dimensionadas para a manga dos bulkheads SC e LC, para que o lado do adaptador da interface possa ser limpo sem desmontar o hardware.
- Toalhitas sem fiapos — embalagens seladas; uma caixa deixada aberta numa sala poeirenta contamina-se a si própria.
- Solvente de qualidade ótica — canetas ou frascos selados formulados para faces extremas de fibra, nunca trasfegados para um recipiente aberto no local.
- Zaragatoas de limpeza em espuma — para mangas encastradas e trabalhos pontuais onde uma toalhita não chega.
- Tampas antipoeira e tampões de porta sobresselentes — porque a forma mais barata de manter uma face extrema limpa é a tampa com que veio, e as tampas são a primeira coisa a perder-se numa área de trabalho.
- Um cartão de procedimento plastificado e curto — a sequência inspecionar-limpar-inspecionar, as regras de manuseamento e o caminho de escalonamento para a substituição do adaptador, para que qualquer técnico no local execute os mesmos passos.
Duas regras de inventário mantêm o kit fiável. Primeiro, tudo o que for aberto, deixado cair ou suspeito de contacto com uma ferrule é novamente tapado e inspecionado ou descartado — ninguém volta a testar uma toalhita suspeita para poupar um cêntimo. Segundo, reabastecer por contagem, não por falha: quando a limpeza de 1,25 mm ou a caneta de solvente desce abaixo do sobresselente, entra na lista de encomendas na mesma semana. Um programa de manutenção é tão fiável como a logística aborrecida que o sustenta, e é no kit que essa fiabilidade reside.
Principais Conclusões
- A contaminação na interface acoplada é a causa mais comum e mais evitável de degradação de ligações de fibra — e a classe de falha com maior probabilidade de passar uma verificação rápida de entrada em serviço e surgir mais tarde.
- A sequência profissional é sempre inspecionar, limpar se necessário, inspecionar novamente — em ambos os lados de cada par acoplado, tanto no conector como na manga do adaptador.
- Limpar a seco primeiro com uma ferramenta de um clique; recorrer a solvente de qualidade ótica apenas quando a limpeza a seco falhar; nunca reutilizar uma superfície de limpeza; nunca soprar para uma face extrema.
- Os adaptadores e as mangas são consumíveis: acompanhe os ciclos de acoplamento, substitua as portas que permanecem sujas e registe linhas de base por porta, para que o desvio seja visível antes de se tornar numa interrupção.
- Especifique componentes que chegam limpos e medidos: tampas antipoeira colocadas, faces extremas inspecionadas, limites de perda por cabo declarados como valores típicos com fichas técnicas a confirmar, e uma garantia de 12 meses a partir da data de expedição como base comercial padrão.
Manter as conexões acopladas dentro do orçamento é a combinação de duas disciplinas: uma rotina de manutenção que a sua equipa realmente segue e componentes especificados para que um acoplamento limpo e de baixa perda seja o padrão de fábrica em vez da reparação no terreno. Se está a planear uma nova instalação ou a uniformizar a conetividade entre locais, indique-nos os seus tipos de conector, requisitos de polimento e frequência de acoplamento prevista — a nossa equipa em Nexora ajudá-lo-á a adequar adaptadores e cabos de ligação à realidade de manutenção da sua rede, com registos de teste e proteção de embalagem especificados desde a primeira caixa.