ما هو ذيل الخنزير الليفي البصري، وكيف يُصنع، وكيف تحدد ذيول SC أو LC أو FC أو ST؟ دليل مشتري B2B لعام 2026 حول خسارة الإدخال، وفقد الارتداد، وUPC مقابل APC، واللحم الحراري من Nexora.
ما هو بالضبط طرف الألياف البصرية (Pigtail)؟
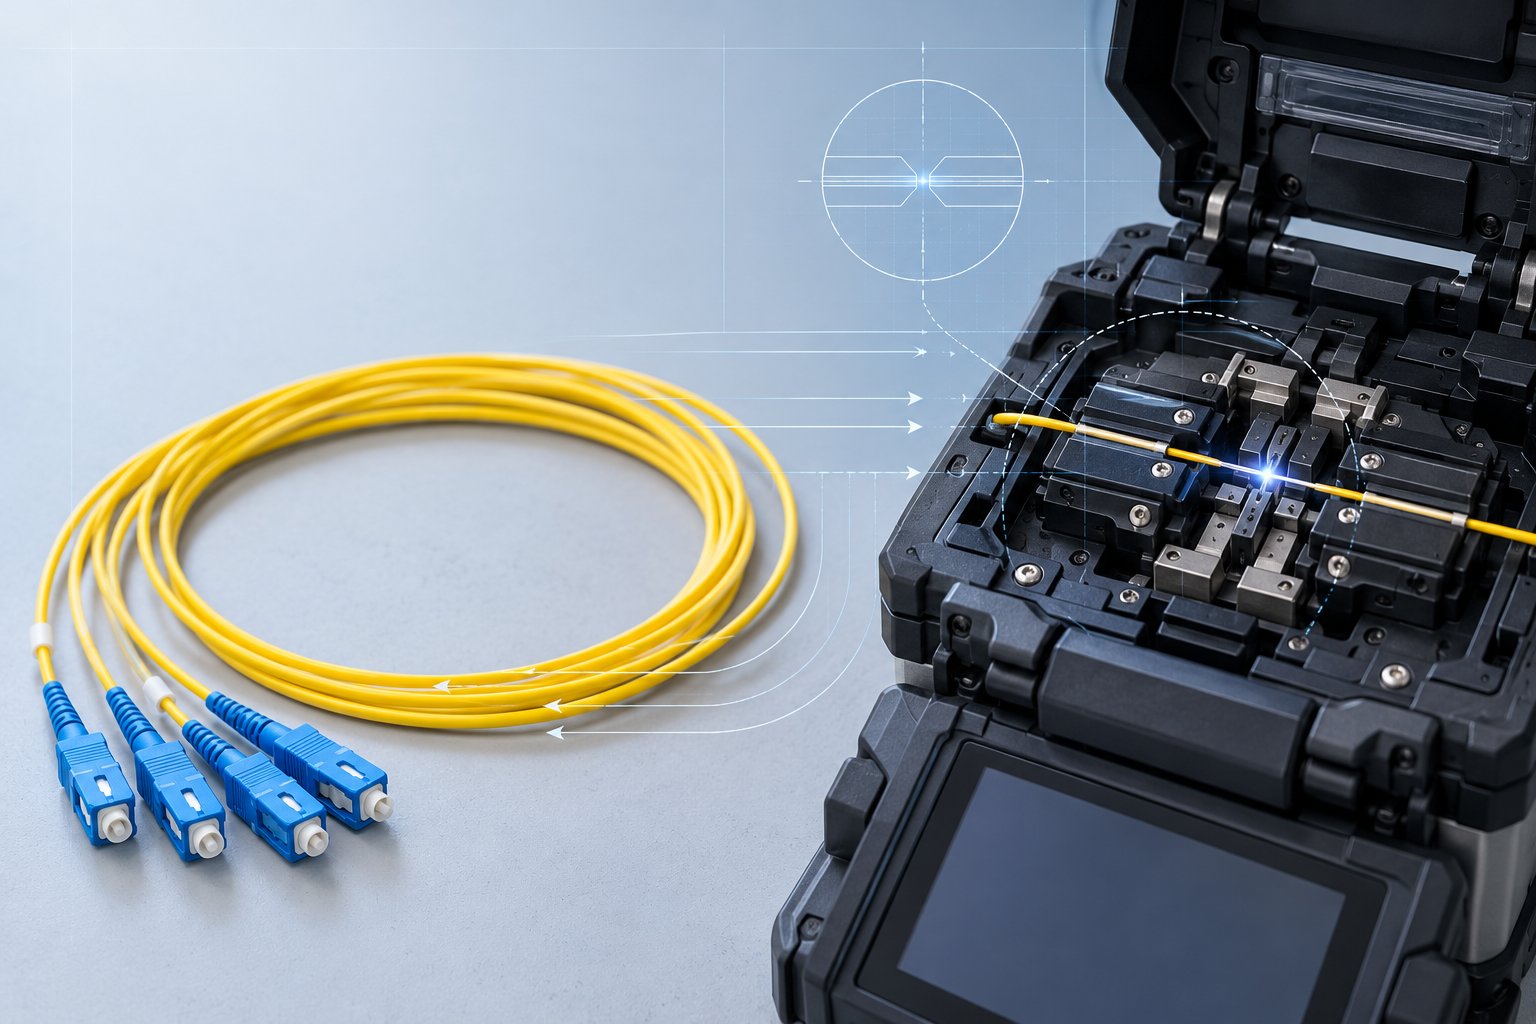
طرف الألياف البصرية هو طول قصير من الألياف البصرية ذات التغليف الضيق، مزوّد بموصل مثبّت في المصنع على أحد طرفيه، بينما يبقى الطرف الآخر أليافاً مكشوفة غير منتهية. صُمم الطرف غير المنتهي ليُدمج باللحام الانصهاري مع كابل، أو ليف أساسي، أو مجموعة ألياف أخرى، بينما يُدخل الطرف الموصول في مهايئ، أو لوحة توصيل، أو جهاز نشط. بعبارة أخرى، الطرف هو الجسر بين كابل ميداني بلا موصل والعالم المنظّم المزوّد بالموصلات من رفوف ولوحات ومعدات. هذا التصميم أحادي الطرف ليس قيداً؛ بل هو جوهر الفكرة. ولأن الموصل يُثبَّت في بيئة مصنعية مُحكمة بدلاً من خزانة شارع مغبرة أو صينية لحام ضيقة، يمكن صقل الواجهة النهائية وفحصها واختبارها بدرجة اتساق لا يمكن للتركيب الميداني أن يضاهيها.
يختلط المصطلح أحياناً بمجموعات مشابهة، لذا يساعد أن نكون دقيقين من البداية. كابل التوصيل (Patch cord) يحمل موصلين على طرفيه ويُستخدم لربط منفذين مباشرة. أما الطرف (Pigtail) فيحمل موصلاً واحداً وطرف ليف عارٍ. ويجمع موصل اللحام الميداني (Splice-on connector) قطعة ليف قصيرة مع موصل يُلحم ميدانياً. ولكل منتج مكانه في الشبكة، والاختيار بينها من أكثر القرارات العملية التي يتخذها المشتري أو المقاول أو مهندس الشبكة أثناء تخطيط المشروع. يشرح هذا الدليل ما هو الطرف، وكيف يُصنع، وأين يُستخدم، وكيف تُحدَّد مواصفاته لتبقى اللحامات التي تجريها اليوم مستقرة لسنوات.
في Nexora، تأتي الأطراف إلى جانب كابلات التوصيل والمهايئات والكابلات الداخلية والخارجية كجزء من خط إنتاج متكامل للألياف البصرية يُصنع في منشأتنا في شنتشن. منذ عام 2014، نمت الشركة لتضم أكثر من 180 موظفاً يعملون عبر 12 خط إنتاج في أكثر من 16,000 متر مربع من مساحات التصنيع، بإنتاج يتجاوز 2.8 مليون وحدة سنوياً ودعم أكثر من 500 مشروع OEM وODM لعملاء في أكثر من 50 دولة. وتشكّل هذه الخبرة الإنتاجية أساس التفاصيل العملية في هذا المقال: ما يهم فعلاً عند طلب الأطراف بكميات كبيرة، وأي بنود المواصفات تستحق انتباهك قبل توقيع طلب عرض السعر (RFQ).
الطرف مقابل كابل التوصيل مقابل موصل اللحام الميداني: أي مجموعة تناسب مشروعك؟
إن فهم الحدود بين مجموعات الألياف الثلاث الشائعة يمنع أحد أكثر أخطاء الشراء تكراراً: طلب المنتج الخطأ لطريقة الإنهاء التي سيستخدمها الفريق فعلاً في الموقع.
كابل التوصيل: موصلان على كلا الطرفين
كابل التوصيل، ويُسمى أحياناً كابل الربط أو الوصلة، ينتهي بموصل على كلا الطرفين. وهو المجموعة التي تراها تملأ واجهة لوحة التوصيل في مركز البيانات، إذ تربط منفذ محوّل بمنفذ لوحة، أو تربط ONU بـ NTU في مقر مشترك. كابلات التوصيل جاهزة للاستخدام فور إخراجها من العلبة: بلا لحام، وبلا صقل، وبلا مستهلكات. المقابل أن كلا الطرفين يشغل حيزاً في المهايئ، ويجب تمديد الكابل سليماً من منفذ إلى منفذ، ولهذا تهيمن كابلات التوصيل على التمديد الأفقي وربط المعدات لكنها نادراً ما تظهر داخل علب اللحام.
الطرف (Pigtail): موصل واحد ولحام واحد
ينتهي الطرف بموصل على أحد الطرفين فقط. أما الطرف الآخر فهو طول قصير من ليف عارٍ بتغليف ضيق 900 ميكرون يقوم المركّب بتجريده وقطعه ولحامه انصهارياً على ليف الكابل داخل صينية اللحام. وبعد اللحام وحمايته بغطاء لحام حراري الانكماش، تنقل المجموعة إشارة الكابل إلى موصل بجودة مصنعية. هذه هي الطريقة القياسية لإنهاء الكابلات الداخلية والخارجية في ODF أو خزانة التوصيل المتقاطع أو صندوق إنهاء حائطي. يضيف اللحام نقطة توهين واحدة، لكن اللحام الانصهاري الجيد يسهم عادة بجزء صغير جداً من الديسيبل، وفي المقابل تحصل الشبكة على موصل جرى التحقق من هندسته وصقله في المصنع بدلاً من ارتجاله على سلّم.
موصل اللحام الميداني: الموصل والوصلة في قطعة واحدة
يجمع موصل اللحام الميداني (SOC) بين قطعة ليف قصيرة وموصل في جسم واحد يُلحم مباشرة بليف الكابل. يوفر خطوة حماية لحام منفصلة ويحافظ على الإنهاء مضغوطاً، ولهذا ينتشر في إنهاءات FTTH والحاويات المحدودة المساحة. وبالمقارنة مع طرف منفصل، ينقل SOC قدراً أكبر من الدقة إلى العمل الميداني، لأن صقل الموصل المصنعي ثابت لكن اللحام لا يزال يجريه الفريق. وفي مشاريع ODF الكبيرة التي تكون فيها صواني اللحام منظّمة مسبقاً، يبقى استخدام الأطراف المنفصلة أسهل من حيث الجرد ووضع الملصقات والاستبدال الفردي.
كيف تقرر
استخدم كابلات التوصيل حيث يلتقي منفذان ولا حاجة لإنهاء دائم. واستخدم الأطراف حيث يجب إدخال كابل إلى لوحة أو خزانة أو علبة وإنهاؤه بموصل بجودة مصنعية. واستخدم موصلات اللحام الميداني حيث تكون المساحة ضيقة أو حيث يكون فريقك مجهزاً ومدرباً مسبقاً على تركيب SOC. تستخدم معظم المشاريع الثلاثة جميعها: الأطراف تُنهي شبكة الكابلات، وكابلات التوصيل تربط الإلكترونيات، وSOCs تعالج الزوايا الصعبة. لذلك يجب أن تشمل مقارنة التكلفة العمالة، لا سعر الوحدة فقط؛ فطريقة إنهاء أرخص قليلاً تضيف دقائق لكل لحام عبر آلاف المشتركين تمحو خصمها بسرعة.
تشريح طرف الألياف البصرية: شرح كل طبقة
مع أن الطرف يبدو مجرد موصل على سلك، فإن كل طبقة مكوّنة هي قرار هندسي يؤثر في الفقد والموثوقية وسلوك التركيب. وفهم التشريح يمنحك أيضاً المفردات لقراءة ورقة البيانات بنداً بنداً بدلاً من الثقة برقم رئيسي واحد.
الليف البصري نفسه
الليف هو النواة الوظيفية للمجموعة. تستخدم أطراف الوضع الواحد (Single mode) غالباً ليف G.652.D، حصان عمل شبكات المدن والوصول، إذ يوفر توهيناً منخفضاً حول 1310 nm و1550 nm وتوافقاً مع جميع معدات الإرسال القديمة والحالية تقريباً. وحيث يشمل المسار انحناءات ضيقة، مثل صناديق الحوائط المدمجة أو إنهاءات توصيلات FTTH، يُفضّل الليف المقاوم للانحناء G.657.A1 أو G.657.A2 لأنه يتحمل أنصاف أقطار انحناء أصغر بعدة مرات من الليف القياسي مع فقد إضافي ضئيل. أما أطراف الوضع المتعدد (Multimode) فتستخدم ألياف OM1 أو OM2 أو OM3 أو OM4 أو OM5 مصنفة حسب عرض النطاق: يدعم OM3 معدل 10 Gbps عبر 300 متر بنواة 50 ميكرون محسّنة للليزر، ويمتد OM4 بتلك الفئة إلى 400-550 متر ويدعم روابط 40G و100G قصيرة المدى عبر مسارات متوازية، ويضيف OM5 دعماً لتقسيم الطول الموجي لتعدد الإرسال قصير الموجة. ومطابقة ليف الطرف لليف الكابل ليست اختيارية؛ لحام G.652.D مع G.657.A1 يعمل جيداً، لكن لحام الوضع الواحد مع الوضع المتعدد عدم تطابق في مجال النمط لا يمكن لأي وصفة لحام إصلاحه.
التغليف وعنصر القوة والغلاف
يُحمى الليف في الطرف بتغليف ضيق 900 ميكرون، وهو طبقة بلاستيكية تُبثق مباشرة فوق الطلاء لتمنح الليف العاري صلابة كافية للمناولة والتمديد والتجريد النظيف. وبعد التغليف، تضيف معظم الأطراف خيوط أراميد (كيفلار) كعضو قوة شدّي، يمتص قوة السحب حتى لا تصل إلى الزجاج. ويكون الغلاف الخارجي عادة من PVC بقطر 2.0 أو 3.0 mm للاستخدام الداخلي القياسي، أو LSZH (منخفض الدخان وخالٍ من الهالوجين) حيث تفرضه لوائح الحريق أو الأماكن المغلقة، مثل مراكز البيانات والأنفاق والسفن والمباني العامة. كما يهم قطر الغلاف ميكانيكياً: غلاف 3.0 mm يوفر حماية أفضل ضد السحق والشد لأعمال ODF، بينما يُستخدم نمط التفريع 0.9 mm داخل المعدات حيث تكون المساحة حرجة.
جسم الموصل والواقي
يتكوّن الموصل من حلقة معدنية دقيقة (Ferrule) وهي الكمّ الخزفي المحاذى بدقة والذي يحمل الليف؛ وجسم يُقفل في المهايئ؛ وواقي ينقل من الموصل إلى الغلاف مع امتصاص الانثناء. وتسود حلقات الزركونيا لأن تمددها الحراري يطابق ليف السيليكا وأسطحها تُصقل حتى نعومة دون الميكرون. ويُعد تمركز الحلقة، أي المحاذاة بين نواة الليف ومحور الحلقة، مقياس جودة داخلياً رئيسياً: كلما زاد التمركز قلّ تفاوت فقد الإدخال من قطعة إلى أخرى، وهذا مهم جداً عندما يطلب فريق الشراء آلاف الأطراف ويجب أن يعمل كل واحد منها مثل العينة المعتمدة.
صقل الواجهة النهائية: UPC وAPC
يُصقل طرف الليف داخل الحلقة إما مستوياً بقبة مجهرية خفيفة (UPC، تلامس فيزيائي فائق) أو بزاوية 8 درجات عادة (APC، تلامس فيزيائي مائل). تعكس واجهات UPC الضوء العائد مباشرة إلى أسفل الليف، محققة فقد رجوع عادة في حدود 50 dB أو أفضل على طرف وضع واحد جيد الصنع. أما صقل APC المائل فيعيد توجيه الضوء المنعكس إلى الكسوة، رافعاً فقد الرجوع إلى 60 dB أو أفضل عادة، ولهذا تُحدد APC في أنظمة FTTH وCATV وRF-over-glass وPON وDWDM حيث يخفض الضوء المنعكس أداء الليزر أو جودة الإشارة التناظرية. ونوعا الصقل غير قابلين للتبادل: ربط UPC بـ APC يترك فجوة هوائية تضيف فقد إدخال وتتلف الواجهتين مع التكرار. والشبكة المنضبطة تختار معيار صقل واحداً لكل قسم وتحفظ ألوان المهايئات متطابقة، الأخضر لـ APC والأزرق لـ UPC في الوضع الواحد.
كيف يُصنع طرف مجهّز في المصنع، خطوة بخطوة
يفترض المشترون غالباً أن جميع الأطراف متكافئة لأنها تبدو متشابهة. لكن عملية التصنيع هي حيث تُخلق الجودة فعلاً، وفهمها يفسر لماذا يمكن أن تختلف مجموعتان متطابقتان بصرياً في الأداء والعمر.
الخطوة 1: تقطيع الليف وتحضيره
يبدأ الإنتاج ببكرات ليف موثّقة. يُقطع الليف بالطول المطلوب مع هامش دقيق للتمديد عبر جسم الموصل والواقي، ثم يُنظف. ودقة الطول مهمة لأن الأطراف تُخزّن بأطوال قياسية وتُلحم في صوانٍ بها ارتخاء محدود؛ فالطرف المقطوع أقصر من اللازم يصبح هدراً على طاولة المركّب.
الخطوة 2: حقن الإيبوكسي وإدخال الليف
تُوضع كمية محسوبة من الإيبوكسي بالحقن داخل الحلقة، ويُدخل الليف المجرد بحيث يبرز طرفه قليلاً خارج واجهة الحلقة. هذا البروز هو ما سيُصقل لاحقاً ليصبح مستوياً ومقبباً. ويُعالج الإيبوكسي حرارياً في أفران بزمن وحرارة مضبوطين. والعلاج غير الكامل عيب خفي كلاسيكي: قد تجتاز المجموعة اختبار المصنع، ثم يتغير فقدها أو تتلف تماماً بعد أشهر عندما يخفف التمدد الحراري في الميدان قوة الرابطة.
الخطوة 3: العلاج والتبريد
تُبرد الموصلات المعالجة إلى حرارة الغرفة قبل المناولة حتى تستقر رابطة الإيبوكسي-الليف-الحلقة. والاستعجال في هذه المرحلة يحدث إجهاداً دقيقاً في الليف، قد يظهر لاحقاً كانحراف فقد يتغير مع الحرارة، وهو من أصعب أعطال الميدان تشخيصاً لأن الأعراض تتحرك مع الطقس.
الخطوة 4: القطع والصقل
يُقطع طرف الليف البارز ويُكسر بمستوى الواجهة، ثم يُصقل على مراحل تدرجية، عادة من فيلم تجليخ خشن عبر درجات أنعم حتى صقل نهائي يحدد هندسة الواجهة النهائية: إزاحة القمة، ونصف قطر الانحناء، وارتفاع الليف، وهي المعلمات الثلاث التي تُقاس بفحص تداخلي ثلاثي الأبعاد. وهندسة الواجهة هي ما يسمح بالتلامس الفيزيائي عبر كامل مساحة نواة الزجاج. أما الهندسة السيئة فتركز القوة على جانب واحد من الليف، مسببة فقداً عالياً وتلفاً في الواجهة وإشارات متقطعة تحت الاهتزاز أو إعادة الربط.
الخطوة 5: الفحص وقياس الهندسة
تُفحص كل واجهة نهائية تحت التكبير بحثاً عن خدوش وحفر وبقايا إيبوكسي وتلوث، وتُقاس بالعينة (أو بنسبة 100% للطلبات الحرجة) على مقياس تداخلي وفق حدود هندسية صناعية. ويستحق التلوث ذكراً خاصاً: ذرة غبار لا تراها العين عبر ليف 125 ميكرون يمكن أن توهّن وصلة بشدة، ولهذا يتلازمان: الفحص المصنعي والتغليف المحكم.
الخطوة 6: التجميع مع الغلاف وعضو القوة
تُوصل الوصلة الموصولة بالتغليف والغلاف، مع تثبيت خيوط الأراميد عند الواقي حتى تنتقل أحمال الشد إلى جسم الموصل لا إلى الليف. وتُثبّت الواقيات بالعصر أو اللصق حسب تصميم الموصل، ويُتحقق من تخفيف الإجهاد باختبار شدّ على عينات الإنتاج.
الخطوة 7: الاختبار البصري
أخيراً، يُختبر كل طرف على مصدر ضوء ومقياس قدرة أو مقياس فقد إدخال عند الأطوال الموجية التي سيخدمها، مع تسجيل النتائج مقابل حدود المواصفة. وفقد الإدخال وفقد الرجوع هما الرقمان الرئيسيان؛ كما يتتبع المصنعون الموثوقون إحصاءات دفعات الإنتاج، لأن توزيعاً يقترب من الحد يُعد تحذيراً حتى لو اجتازت كل وحدة تقنياً.
لماذا تفسر العملية السعر
هذا التسلسل، سبع مراحل مضبوطة ببوابات فحص، هو ما يفصل طرفاً يعمل بشكل متطابق عند التركيب وبعد خمس سنوات عن آخر ينحرف. كما يفسر فروق الأسعار بين الموردين التي تبدو غير مبررة على جدول بيانات. فمعالجة الإيبوكسي والتحقق من الهندسة واختبار الفقد بنسبة 100% تستهلك وقتاً حقيقياً وطاقة معدات؛ وتخطيها غير مرئي عند التسليم ومكلف في الخدمة. وعندما تقدم Nexora عرض سعر لطرف، يعكس السعر أن كل وحدة تُختبر قبل التعبئة، مدعومة بضمان 12 شهراً من تاريخ الشحن، ومصنوعة على خطوط تنتج أيضاً كابلات التوصيل والمهايئات التي يجب أن تتزاوج معها، لذا تُدار تفاوتات الحلقة والمهايئ كنظام واحد بدلاً من تركها للحظ بين الموردين.
مقارنة أنواع الموصلات: أطراف SC وLC وFC وST
يحدد اختيار الموصل التوافق مع اللوحات والمعدات القائمة، وكثافة التعبئة، وسهولة المناولة. وتغطي العائلات الأربع الأكثر شيوعاً معظم الطلب الدولي بين الشركات.
SC: معيار شبكة الوصول
يستخدم SC (موصل المشترك) حلقة 2.5 mm في جسم مربع بدفع وسحب. وقد جعله بصمته الكبير المستقر وقفله الانطباقي الخيار الافتراضي لوحدات ONT في FTTH ومحولات الوسائط ومنافذ ODF، خصوصاً في شبكات المشغلين في آسيا وأوروبا وأمريكا اللاتينية. وأطراف SC سهلة المناولة بالقفازات، وصعبة الخطأ في اللولب، وبسيطة التسمية، ما يقلل أخطاء التركيب في النشر الكبير. المقابل هو الكثافة: بمساحة تقارب 14 × 20 mm للمنفذ، يستهلك SC مساحة اللوحة سريعاً في الرفوف عالية العدد.
LC: خيار الكثافة العالية
يستخدم LC (موصل Lucent) حلقة أصغر 1.25 mm في جسم مقفل مدمج بنحو نصف بصمة SC، ما يجعله المعيار لمراكز البيانات ومحوّلات المؤسسات ومنافذ وحدات الإرسال والاستقبال SFP التي تقبل LC افتراضياً. وتزاوج تهيئات LC المزدوجة موصلين على واقٍ مشترك لمسارات إرسال واستقبال منضبطة القطبية. ولمركز بيانات يشتري أطرافاً لإنهاء كابل صاعد أو توزيعي عند لوحة توصيل تغذي بعدها محوّلات عبر كابلات LC، يكون LC عادة الخيار المعقول الوحيد لأن جانب المعدات يتحدث LC.
FC: المخضرم الملولب
يُثبّت FC (موصل الحلقة) بصامولة ملولبة على حلقة 2.5 mm. وتقاوم آلية اللولب الاهتزاز والفصل العارض، ما يبقي FC حياً في معدات الاختبار ورؤوس CATV والبيئات الصناعية ومنشآت الناقل الأقدم. ويظل الطلب على أطراف FC مستقراً لصيانة هذه القواعد المركّبة وتوسيعها. وينبغي للمركّبين إحكام ربط موصلات FC وفق المواصفة بدلاً من الربط اليدوي حيث يهم فقد الرجوع، لأن الإفراط في الربط يشوّه تلامس الواجهة.
ST: الحربة القديمة
يستخدم ST (الطرف المستقيم) حلقة 2.5 mm مع قفل حربة دوّار، وهو مألوف في تركيبات الوضع المتعدد الأقدم في الحرم الجامعي والمصانع. ونادراً ما تحدد التصاميم الجديدة ST، لكن القواعد المركّبة الكبيرة في المصانع والموانئ والجامعات تبقي أطراف ST متعددة الأنماط في التوريد المنتظم لأعمال الإصلاح والتوسيع. وتوجد عروض Nexora لمهايئات وأطراف ST متعددة الأنماط تحديداً لهذه الشبكات طويلة العمر حيث يكون استبدال بنية تحتية كاملة للتخلي عن عائلة موصل واحدة غير اقتصادي.
الاختيار بينها
القاعدة العملية هي مطابقة منظومة اللوحة والمعدات أولاً، ثم التوحيد. فالرفوف ذات الموصلات المختلطة تضاعف جرد المهايئات وتربك الفرق وتعقّد تخطيط قطع الغيار. وحيث تُبنى سعة جديدة، يعظّم LC الكثافة؛ وحيث يهيمن خارج المنشأة لدى المشغل، يعظّم SC التوافق؛ وحيث تهيمن الاهتزازات أو طاولات الاختبار، يكتسب FC بملولباته. وعند الشك، أرسل صور لوحاتك وطرازات معداتك إلى موردك واطلب تأكيد سلسلة الربط الكاملة، من الموصل إلى المهايئ إلى كابل التوصيل، قبل طلب الكميات.
أطراف الوضع الواحد مقابل الوضع المتعدد: مطابقة الليف بالشبكة
يجب أن يطابق نوع الليف داخل الطرف شبكة الكابلات ومعدات الإرسال، والعائلتان غير قابلتين للتبادل بأي سعر.
أطراف الوضع الواحد (Single mode)
يحمل الليف أحادي الوضع، بنواة 9 ميكرون، الضوء في نمط واحد ويدعم مسافات طويلة بعرض نطاق عالٍ، من حلقات المدن إلى المسارات الطويلة وكل FTTH القائم على PON. وتغطي أطراف G.652.D القياسية معظم الطلب. وفي النشرات التي يمر فيها الطرف بمناطق انحناء ضيقة، يتجنب الليف G.657 المقاوم للانحناء عقوبة الفقد التي يعانيها الليف القياسي عند أنصاف أقطار صغيرة، وهي عادة بضعة سنتيمترات فقط لفئة G.657.A2 مقابل نحو 30 mm للوضع الواحد التقليدي. ويُحدد التوهين لكلا الفئتين عادة عند 0.36 dB/km أو أقل عند 1310 nm و0.22 dB/km عند 1550 nm في صورة كابل، مع هيمنة الموصل واللحام على فقد المجموعة لا طول الليف القصير نفسه.
أطراف الوضع المتعدد (Multimode)
يحمل الليف متعدد الأنماط، بنواة 50 ميكرون (محسّنة للليزر) أو 62.5 ميكرون القديمة، أنماط ضوء متعددة ويخدم الروابط قصيرة المدى داخل المباني ومراكز البيانات حيث تبسّط نواته الأكبر التوصيل وتقل تكلفة وحدات الإرسال والاستقبال. يدعم OM3 معدل 10 Gbps حتى 300 m، ويمتد OM4 إلى 550 m بذلك المعدل ويتيح 40G/100G قصيرة المدى عبر مسارات متوازية حتى 100-150 m، ويضفي OM5 طابعاً رسمياً على التشغيل متعدد الأطوال الموجية لتطبيقات SWDM الناشئة. وميزانيات وصلة الوضع المتعدد حساسة لعرض النطاق النمطي وتكييف الأنماط، لذا ينبغي أن يبقى الطرف وكابلات التوصيل والكابل الأساسي ضمن درجة ليف واحدة لتجنب خلط فئات عرض النطاق دون علم.
اتخاذ القرار
اتبع الشبكة لا ورقة البيانات: يرث الطرف نوع الليف الذي سيُلحم به، وخطة الإرسال المصممة له. والاستثناء الوحيد المتعمد هو التوجيه الحرج للانحناء، حيث يُعد استبدال ليف G.657 بـ G.652.D داخل شبكة وضع واحد قياسية ترقية مقبولة ومنخفضة المخاطر لأن الألياف تُلحم معاً بنظافة. وحيث يقدم المورد كليهما، اسأل عن ماركة بكرات الليف والمعيار الذي تستخدمه دفعة الإنتاج الحالية؛ فالاتساق عبر طلبك الكبير يساوي أكثر من تحسين اسمي في ورقة البيانات.
أين تُستخدم الأطراف: ODF وFTTH ومراكز البيانات وما بعدها
تصبح الأطراف غير مرئية بعد التركيب، ولهذا يقلل المشترون أحياناً من تقدير كميات مشاريعهم. وتفرض كل عائلة تطبيق رئيسية متطلبات مختلفة قليلاً.
إنهاء ODF والتوصيل المتقاطع
في إطار التوزيع البصري، تُلحم ألياف الكابل الخارجي القادمة بأطراف تواجه موصلاتها واجهة الإطار، محوّلة كل ليف زجاجي خام إلى منفذ قابل للتوصيل. وتستهلك مشاريع ODF عالية العدد الأطراف بالمئات أو الآلاف، والمواصفة الأهم هنا هي الاتساق: ترميز لوني موحد للموصلات، وطول موحد لصواني لحام مرتبة، وقيم فقد تقع في توزيع ضيق بحيث يمكن تصميم ميزانيات الوصلة مرة واحدة والوثوق بها في كل مكان.
شبكات الوصول FTTH
في مشاريع الألياف إلى المنزل، تُنهي الأطراف مقاطع التوزيع والتوصيل في الخزائن وعلب الوصل والصناديق المواجهة للمشترك. ويهيمن صقل APC على هذا القطاع لأن خدمات PON وRF video حساسة للانعكاسات. ويساعد الليف المقاوم للانحناء في الصناديق الضحلة المعتادة عند مداخل الشقق، وتُطلب أغلقة LSZH عادة في المباني متعددة الوحدات. ويشبه اقتصاد جانب التوصيل ذلك الخاص بكابلات توصيل FTTH: فدقائق الإنهاء تتضاعف عبر آلاف المنازل المار بها، لذا تُترجم تصاميم المجموعات التي تبسّط اللحام والتمديد مباشرة إلى سرعة نشر.
مراكز البيانات والشبكات الأساسية للمؤسسات
تنهي مراكز البيانات الكابلات الصاعدة والأفقية عند لوحات توصيل بأطراف LC، ثم تربط المعدات بكابلات LC أو MPO/MTP. ويدفع إدارة تدفق الهواء والكثافة نحو موصلات مدمجة وليف يتحمل الانحناء بأغلقة رفيعة؛ فيما تدفع لوائح الحريق نحو تركيبات مصنفة للحرائق أو LSZH. ولأن الرف الواحد قد ينهي عشرات الوصلات، يهم المشترين في هذا القطاع اتساق الهندسة في الواجهات النهائية، لأن لوحة مليئة بموصلات هامشية تصبح كابوساً تشخيصياً تحت حركة المرور الحية.
البيئات الصناعية وCATV والاختبار
تُعرّض أرضيات المصانع والمحطات الفرعية والسكك الحديدية والموانئ المنشآت للاهتزاز والغبار وتقلبات الحرارة، حيث تحافظ أطراف FC الملولبة والتركيبات المدرعة على ثبات الوصلات. وتحدد رؤوس CATV صقل APC في كل مكان قد يلوث فيه الانعكاس جودة الإشارة التناظرية. وتقدّر مختبرات الاختبار أطراف FC للتزاوج القابل للتكرار المنضبط العزم أثناء حملات القياس. وفي كل هذه الحالات، يؤدي الطرف الوظيفة نفسها، محوّلاً زجاج الميدان إلى واجهة موصل بجودة مصنعية؛ ولا تتغير سوى الهوامش البيئية.
كيف تحدد مواصفات طرف الألياف البصرية: قائمة تحقق عملية من 10 نقاط
تمنع المواصفة الواضحة تقريباً كل مشاكل شراء الأطراف. قبل طلب عروض الأسعار، دوّن القرارات العشرة التالية؛ سيؤكدها مصنع كفء في يوم ويعيد ورقة بيانات مطابقة.
- نوع الموصل: SC أو LC أو FC أو ST أو مزيج؛ تأكد مقابل لوحاتك ومهايئاتك ومنافذ معداتك، بما في ذلك ما إذا كانت الواقيات المزدوجة مطلوبة لـ LC.
- نوع الصقل: UPC أو APC، يحدده ميزان الانعكاس للأنظمة العاملة عبر الوصلة؛ وعادة تتطلب PON وCATV وDWDM صقل APC.
- نوع الليف ومعياره: G.652.D أو G.657.A1/A2 أحادي الوضع، أو OM2/OM3/OM4/OM5 متعدد الأنماط، مطابقاً لشبكة الكابلات التي ستلحم إليها.
- عدد الألياف لكل مجموعة: تهيئات مفردة أو مزدوجة/تفريعية، وكيف تتوافق مع تخطيط صينية اللحام لديك.
- الطول: الأطوال القياسية مثل 1 m أو 1.5 m تناسب معظم أعمال ODF؛ والأطوال المخصصة تتجنب الارتخاء الزائد في الخزائن الضحلة، والاتساق عبر الطلب يحافظ على ترتيب الصواني.
- مادة الغلاف وقطره: PVC أو LSZH، 0.9/2.0/3.0 mm، يُختار للامتثال للوائح الحريق والحماية الميكانيكية.
- درجات فقد الإدخال والرجوع: الدرجات النموذجية للمجموعة هي فقد إدخال عند 0.3 dB أو أقل (مع 0.5 dB كحد أقصى مطلق شائع في أوراق البيانات) وفقد رجوع عند 50 dB UPC أو 60 dB APC أو أعلى للوضع الواحد؛ اسأل عن الدرجة الفعلية التي تُختبر بها كل دفعة.
- الاختبار والتوثيق: اختبار 100% مع تسجيل قيم كل وحدة للطلبات الكبيرة، إضافة إلى تقارير قياس تداخلي للواجهات عند الطلب؛ هذه ممارسة قياسية في مصنع راسخ ويستحق تأكيدها صراحة.
- التعبئة والملصقات: أكياس فردية مع أغطية واقية من الغبار، ورباطات لف، وملصقات مطبوعة تحمل نوع الموصل ونوع الليف والطول؛ فالتعبئة المنظمة تقلل بشكل ملموس تلف التركيب ووقته.
- الضمان وشروط ما بعد البيع: أكد التغطية كتابياً؛ توفر Nexora جميع مجموعات الألياف بضمان 12 شهراً من تاريخ الشحن، مطبق بشكل موحد عبر خط الإنتاج.
يستحق بندان من هذه البنود تأكيداً إضافياً في الشراء الدولي بين الشركات. أولاً، يجب قراءة درجات الفقد كقيم مختبرة لا كعبارات تسويقية؛ فالمورد القادر على طباعة بيانات اختبار لكل وحدة مع كل كرتون قد أجاب مسبقاً عن معظم أسئلة جودتك. ثانياً، الاتساق يتفوق على التميز الفردي: فالطلب الذي تقيس كل وحدة فيه 0.15 dB أسهل في التصميم من طلب يتذبذب بين 0.05 و0.45 dB، حتى لو امتثل كلاهما تقنياً. اطلب من الموردين المحتملين إحصاءات الدفعات، لا مجرد النجاح/الفشل.
مؤشرات الجودة: ماذا تعني الأرقام في ورقة بيانات الطرف
لا تتطلب قراءة ورقة بيانات الطرف بثقة سوى حفنة من المعلمات، لكن كل واحدة تخفي قراراً.
فقد الإدخال
فقد الإدخال هو قدرة الإشارة المفقودة عبر المجموعة، ويُقاس بالديسيبل. وبالنسبة لطرف مصنعي، تقع الدرجات النموذجية عند 0.3 dB أو أقل، مع حد أقصى في ورقة البيانات غالباً 0.5 dB. ويجمع الرقم فقد الموصل وتوهين الليف على طول المجموعة، و(في وصلة ملحومة) فقد اللحام لاحقاً. وعند مقارنة العروض، تحقق مما إذا كانت القيم مذكورة كقيم نموذجية أو قصوى أو مختبرة؛ فادعاء 0.3 dB نموذجي بلا حد أقصى دعوة لاستلام أي شيء ينزل من الخط ذلك اليوم.
فقد الرجوع
يقيس فقد الارتداد مقدار الضوء المنعكس عائداً نحو المصدر. وكلما ارتفعت القيمة كان ذلك أفضل. تحقق تجميعات UPC أحادية النمط عادةً 50 dB أو أفضل؛ بينما تحقق تجميعات APC 60 dB أو أفضل. أما الأنظمة التي تحتوي على ليزرات حساسة للانعكاسات، مثل بصريات PON، وطبقة RF العلوية، وDWDM المتماسك، فتعامل فقد الارتداد كمتطلب صارم وليس كتفضيل. وقد حددت التجميعات متعددة الأنماط تاريخياً فئات تتراوح بين 20-35 dB لأن المرسلات/المستقبلات متعددة الأنماط تتحمل انعكاساً أكبر بكثير؛ فلا تقارن فقد الارتداد متعدد الأنماط بتوقعات النمط الأحادي.
هندسة السطح النهائي وقياس التداخل
تصف إزاحة القمة ونصف قطر الانحناء وارتفاع الليف الشكل المجهري لطرف الفريدة المصقولة. وتنشر هيئات المعايير نطاقات مقبولة، وتتحقق مقاييس التداخل من كل معامل في ثوانٍ. وهندسة غير مرئية على مقياس الضوء تفسر مع ذلك العديد من حالات الفشل الميداني: فقد يقترن تجميعان يقيسان بشكل جيد كل على حدة بشكل سيئ لأن أنصاف أقطارهما تتحد لتضع ضغط التلامس بعيداً عن المركز. والمصنع الذي يستثمر في قياس الهندسة هو مصنع تتزاوج موصلاته بشكل متوقع مع محولات الموردين الآخرين.
الاختبارات البيئية والميكانيكية
بالنسبة للبيئات الصعبة، اسأل عن تغطية الاختبارات: الدورات الحرارية عبر نطاق التشغيل المحدد لمنطقتك، والاهتزاز للتطبيقات الصناعية أو المتنقلة، والشد على الأغطية والعقصات، ومتانة التزاوج المتكرر (عادةً 500 أو 1000 تزاوج في معايير الموصلات). لا تحتاج إلى كل اختبار في كل طلب، لكن المورد الذي يستطيع تقديم تقارير اختبار حديثة عند الطلب قد أثبت ضبط العملية الذي يقف خلفها.
لحم ذيول الخنزير الليفية بشكل صحيح: ممارسات ميدانية تحمي جودة المصنع
يصل ذيل الخنزير مثالياً؛ ويحدد اللحم مقدار هذه الجودة التي تبقى في الخدمة. وتحقق فرق الميدان التي تتبع بعض الانضباطات عادةً خسائر لحم بجزء صغير من الديسيبل.
جهّز مساحة عمل نظيفة وخاضعة للرقابة
يعرّض اللحم داخل علبة أو خزانة الليف للغبار والرياح. استخدم صينية اللحم في العلبة كسطح عمل، وأبعد ماكينة اللحم عن تدفق الهواء المباشر، وقشّر ونظف الألياف فوراً قبل القطع. والكحول الأيزوبروبيلي والمناديل الخالية من الوبر مواد استهلاكية يجب التعامل معها كمواد استهلاكية: فالمنديل المستخدم مرتين هو مصدر تلوث.
اقطع بشكل مستقيم والحم فوراً
القطاعة الجيدة التي تنتج زوايا قطع شبه عمودية هي الأداة الأعلى تأثيراً في إنهاء ذيول الخنزير. وتعرض ماكينات اللحم الحديثة خسارة اللحم المقدرة من هندسة القطع والمحاذاة؛ ويجب أن تتعامل الفرق مع أي تقدير أعلى من عتبة المشروع (غالباً 0.1 dB) كمحفز لإعادة العمل، وليس كنجاح. احمِ كل لحم فوراً بحامي انكماش حراري بمقاس الصينية، ووجّه ارتخاء ذيل الخنزير دون ثني أقل من نصف القطر الأدنى المحدد لليف؛ فيليف G.657 يغفر التوجيه الضيق، لكن ليف الكابل الذي يتم اللحم إليه قد لا يغفر.
اختبر ما قمت بلحمه
سجل خسارة الإدخال عبر كل وصلة منتهية باستخدام مصدر ومقياس، أو تحقق باستخدام أثر OTDR للخطوط الطويلة. وتوثيق كل ليف، حتى لو كان جدول بيانات بسيطاً، يحوّل عطلاً مستقبلياً من يوم من التخمين إلى بحث في عشر دقائق. والفرق التي تسمي موضع صينية اللحم ومنفذ اللوحة تقلل زمن التشخيص مرة أخرى؛ فالجودة غير الموسومة لا تُميز عن الخردة في الساعة الثانية صباحاً.
تعامل مع الأسطح النهائية كبصريات، وليس كعتاد
كل تزاوج يستهلك السطح النهائي قليلاً. أبقِ أغطية الغبار حتى لحظة التوصيل، ونظف بأدوات النقرة الواحدة قبل كل تزاوج، وافحص المنافذ المشتبه بها بدلاً من إعادة التزاوج بشكل أعمى، مما يطحن التلوث في الصقل. وذيل الخنزير الذي ينجو من التركيب وسطحه النهائي سليم سيعيش أطول من عدة أجيال من المعدات المتصلة به.
الأخطاء الشائعة التي يرتكبها المشترون مع ذيول الخنزير، وكيفية تجنبها
عبر مئات مشاريع OEM وODM، تظهر نفس الأخطاء الشرائية القليلة بشكل متكرر. كل منها رخيص الوقاية ومكلف الاكتشاف في الموقع.
- خلط أنواع الصقل في مقطع واحد. ذيل خنزير UPC واحد ملحوم في مصنع PON بنمط APC يضيف انعكاساً بالضبط حيث يمنعه التصميم. وحّد كل مقطع ولوّن المحولات.
- طلب جميع الأطوال بطول واحد. تحتاج الخزانات العميقة في الأرضية وصناديق الحوائط الضحلة إلى ارتخاء مختلف. وطلب ثلاثة أطوال (على سبيل المثال 0.5 m، 1 m، 1.5 m) بالنسبة التي تشير إليها مسوحات موقعك يهدر أقل ويركب أسرع من مقاس واحد يناسب الجميع.
- تجاهل ميزانية اللحم في حسابات الوصلة. كل ذيل خنزير يضيف لحماً؛ فكابل 24 ليفاً منتهي الطرفين يضيف 48 خسارة لحم إلى المدى. وبجزء من الديسيبل لكل منها نادراً ما يكون حاسماً، لكن في تقسيمات PON الطويلة ينتمي إلى الحساب.
- الشراء بسعر الوحدة فقط. أرخص ذيل خنزير يجتاز فحصاً عشوائياً قد يحمل مع ذلك توزيع خسارة واسعاً، وهندسة غير موثقة، وسجلات اختبار معدومة. وتكاليف الفشل الميداني مضاعفات التوفير في الوحدة.
- تخطي اعتماد العينة للكميات الكبيرة. للطلبات التي تتجاوز بضع مئات من الوحدات، اعتمد عينة من دورة الإنتاج الفعلية، وليس قطعة عرض، ثم التزم بالكمية وفقاً لذلك المرجع.
- نسيان المواد الاستهلاكية والملحقات. حاميات اللحم، وأكمام فرن الانكماش الحراري، وأدوات التنظيف، والمحولات جزء من قائمة مواد الإنهاء؛ وشحنة ذيول الخنزير بدونها تعطل الفرق.
- عدم طلب التوثيق. بيانات الاختبار، وتتبع البكرة، وتقارير قياس التداخل مجانية الطلب في مرحلة أمر الشراء وغير متاحة بعد التسليم. ضعها في طلب عرض السعر (RFQ).
التخصيص حسب الطلب وOEM/ODM: ما يمكن للمُصنِّع أن يصممه لك
تغطي ذيول الخنزير القياسية من الكتالوج معظم الطلب، لكن مشتري الكميات يحتاجون بانتظام إلى تكوينات مخصصة، وهنا يغيّر العمل مباشرة مع مُصنِّع بدلاً من تاجر النتيجة.
تشمل أبعاد التخصيص النموذجية أطوالاً غير قياسية لتناسب موديلات خزانات محددة؛ وتجميعات تفريعية ثنائية ومتعددة الألياف تقسم غلاف التفرع إلى موصلات فردية؛ وألوان أغلفة خاصة تطابق نظام تعريف العميل؛ ومحتوى ملصقات مخصص بأرقام القطع أو الباركود أو رموز QR؛ وتنسيقات تعبئة مطابقة لمستودع المشتري وعملية التجهيز؛ وأطقم مجمعة تقرن ذيول الخنزير بمحولات وكابلات توصيل مطابقة بحيث تصل واجهة الإنهاء بالكامل كنظام واحد موثق. وتعتمد مهل الإنتاج للطلبات المخصصة على تعقيد التكوين والكمية، ويجب على المشترين تأكيدها مقابل جدول مشروعهم بدلاً من افتراض توفر الكتالوج.
يمتد سجل Nexora في OEM وODM لأكثر من 500 مشروع عبر أكثر من 50 دولة، مدعوماً بأكثر من 3500 تكوين منتج وحوالي 300 تكوين جديد يُطوَّر كل عام. وبالنسبة للمشتري، المعنى العملي مباشر: استبدالات نوع الليف، وتركيبات الموصلات، والوسم، والتعبئة مهام هندسية روتينية عندما يتولاها نفس المصنع الذي ينتج الخط القياسي، وضمان لمدة 12 شهراً من تاريخ الشحن ينطبق على التجميعات المخصصة بنفس شروط منتجات الكتالوج. وأثمن مساهمة يقدمها المشتري لمشروع تخصيص هي معلومات كاملة في البداية: رسومات اللوحة أو العلبة، ومعيار الموصل والصقل، وأنواع الليف على طرفي اللحم، والظروف البيئية التي سيواجهها التجميع.
الأسئلة الشائعة حول ذيول الخنزير الليفية البصرية
ما الفرق بين ذيل الخنزير الليفي البصري وكابل التوصيل؟
كابل التوصيل له موصلات على كلا الطرفين ويصل منفذين مباشرة. وذيل الخنزير له موصل واحد وطرف ليف عارٍ واحد يُلحم حرارياً إلى ليف كابل. وتخدم كابلات التوصيل وصلات المعدات باللوحة؛ بينما تنهي ذيول الخنزير الكابلات عند اللوحات والعلب والإطارات.
هل يمكنني لحم ذيل الخنزير بأي نوع ليف؟
لا. يجب أن يطابق ليف ذيل الخنزير فئة ليف الكابل: أحادي النمط إلى أحادي النمط (G.652.D وG.657 يلتحمان جيداً معاً)، ومتعدد الأنماط إلى متعدد الأنماط ضمن نفس الدرجة. واللحم عبر أحادي النمط ومتعدد الأنماط يخلق عدم تطابق في مجال النمط مع خسارة عالية وغير مستقرة.
متى يجب أن أختار APC بدلاً من UPC؟
اختر APC حيثما يكون النظام حساساً للانعكاسات: PON/FTTH، وCATV وطبقة RF العلوية، ومعظم خطوط DWDM. واختر UPC لروابط البيانات العامة حيث تكون منافذ المعدات UPC. لا تزاوج النوعين ببعضهما أبداً.
ما خسارة الإدخال المتوقعة من ذيل خنزير المصنع؟
الدرجات الإنتاجية النموذجية عند 0.3 dB أو أقل مع حد أقصى 0.5 dB يُذكر عادةً في أوراق البيانات. اطلب من الموردين بيانات اختبار لكل وحدة في طلبات الكميات حتى ترى التوزيع الفعلي، وليس فقط سطر الضمان.
هل ذيول LC وSC قابلة للتبادل مع المحولات؟
لا. يستخدم LC فريدة 1.25 mm وSC فريدة 2.5 mm؛ وكل منهما يتزاوج فقط مع عائلة المحولات الخاصة به. وتُصنع الوصلات المختلطة بكابلات توصيل هجينة أو محولات هجينة، وكلاهما عناصر قياسية في الكتالوج.
ما الطول الذي يجب أن أطلبه لذيل الخنزير؟
لأعمال ODF، يغطي 1 m أو 1.5 m معظم التخطيطات. لصناديق الحوائط الضحلة وأطراف FTTH، تقلل التجميعات الأقصر 0.5 m من ازدحام الارتخاء. امسح موقعاً تمثيلياً واحداً لكل نوع خزانة وحدد الطلب وفقاً لذلك.
كم يعيش ذيل الخنزير الليفي البصري؟
ذيل خنزير مصنّع ومركب بشكل صحيح، مع لحم محمي وسطح نهائي غير متضرر، يبقى صالحاً للخدمة لعقود في البيئات العادية. وليف التجميع وثوابته لا يبليان في الخدمة؛ والفشل يعود دائماً تقريباً إلى ضرر التركيب أو التلوث أو الإجهاد الميكانيكي.
ما الضمان الذي ينطبق على طلبات ذيول الخنزير؟
تطبق Nexora ضماناً لمدة 12 شهراً من تاريخ الشحن على منتجاتها الليفية البصرية، بما في ذلك ذيول الخنزير وكابلات التوصيل والمحولات، بشكل موحد عبر التكوينات القياسية والمخصصة. أكد التعامل مع الضمان وأي شروط خاصة بالمشروع في اتفاقية الشراء.
الوجبات الرئيسية لطلبك التالي من ذيول الخنزير
ذيل الخنزير الليفي البصري منتج بسيط تُحدد جودته قبل وقت طويل من وصوله إلى موقعك: في فرن معالجة الإيبوكسي، وعند عجلة الصقل، وعلى مقياس التداخل، وعلى طاولة الاختبار. والمشترون الذين يحددون نوع الموصل، والصقل، ومعيار الليف، والطول، والغلاف بعناية، ويطلبون تجميعات مختبرة وموثقة بدلاً من ادعاءات، يحصلون على شبكات تلتحم بشكل متوقع وتبقى مستقرة.
ثلاثة أسئلة تلخص عمل المواصفات. أولاً، ما نوع الموصل والصقل الذي تستخدمه اللوحة المستقبلة والنظام البيئي للمعدات؟ ثانياً، ما معيار الليف لمصنع الكابلات، وهل يحتاج التوجيه إلى ليف مقاوم للانحناء؟ ثالثاً، ما درجات الخسارة وتوثيق الاختبار الذي ستقبله كتابياً قبل شحن الحاوية؟ والمُصنِّع الذي يجيب على الثلاثة بدقة، ويدعم الإجابة بضمان موحد لمدة 12 شهراً من الشحن، هو شريك تصنيع وليس بائع أجزاء.
تصنع Nexora ذيول الخنزير الليفية البصرية بعائلات SC وLC وFC وST، أحادية النمط ومتعددة الأنماط، UPC وAPC، بأطوال ووسم وتعبئة مخصصة لمشاريع OEM وODM. لمناقشة متطلبات ذيول الخنزير، أرسل تفاصيل الموصل والليف والكميات المستهدفة وجدول التسليم؛ وسيتبع فريقنا الهندسي في شنتشن بعرض سعر مع ورقة بيانات كاملة وشروط اختبار.